
Tepelná architektura nové generace pro elektromobily: Přechod k ultratenkým mikrokanálovým chladicím deskám baterií
> Manažerské shrnutí pro automobilové tepelné inženýry: > S přechodem bateriových sad elektromobilů (EV) na vyšší energetické hustoty a rychlejší nabíjení čelí systém tepelného managementu zásadnímu prostorovému dilematu. Přechod od tradičních prizmatických článků k vysocekapacitním válcovým formátům 4680 dramaticky zvyšuje potřebu precizní a vysoce výkonné tepelné regulace. Konvenční lisované a válcované (roll-bonded) chladicí desky však trpí nadměrnou tloušťkou a vysokým průtokovým odporem, čímž ubírají cenný objem bateriového paketu. Moderním řešením je ultratenká mikrokanálová chladicí deska baterie. Díky pokročilým výrobním technikám – jako je CNC mikrofrézování a precizní vakuové pájení – tyto desky o tloušťce <1,2 mm poskytují vynikající koeficienty přenosu tepla, zabraňují šíření tepelného úniku a výrazně zmenšují celkový prostor bateriového paketu.
1. Dilema hustoty EV baterií a prostorová omezení
Nepřetržitý tlak na prodloužení dojezdu a snížení hmotnosti vozidla přivedl architektury OEM ke konstrukčním bateriovým sadám (Cell-to-Pack, CTP, a Cell-to-Chassis, CTC) a větším formátům článků, jako je válcový článek 4680.
Přestože tyto inovace maximalizují objemovou energetickou hustotu, přinášejí závažné výzvy pro tepelnou architekturu vozidla:
- Silné prostorové omezení: Každý milimetr výšky Z-spotřebovaný chladicí infrastrukturou je milimetrem ztraceným pro aktivní materiál ukládající energii. Tradiční roll-bonding desky obvykle vyžadují tloušťku 2,5 mm až 4,0 mm.
- Tepelné zatížení při rychlonabíjení: Ultrafast nabíjení (architektury 350 kW+ / 800 V) generuje obrovské přechodové tepelné toky. Tepelný systém musí rychle odvádět teplo, aby se zabránilo lokální degradaci článků a udržely se bezpečné rychlosti nabíjení.
- Přísná teplotní rovnoměrnost: Lithium-iontová chemie vyžaduje přísnou teplotní homogenitu v celé sadě (ideálně ΔT ≤ 2 °C až 3 °C), aby se zabránilo nerovnoměrnému stárnutí, zajistila přesná estimace stavu nabití (SoC) a maximalizovala cyklická životnost.
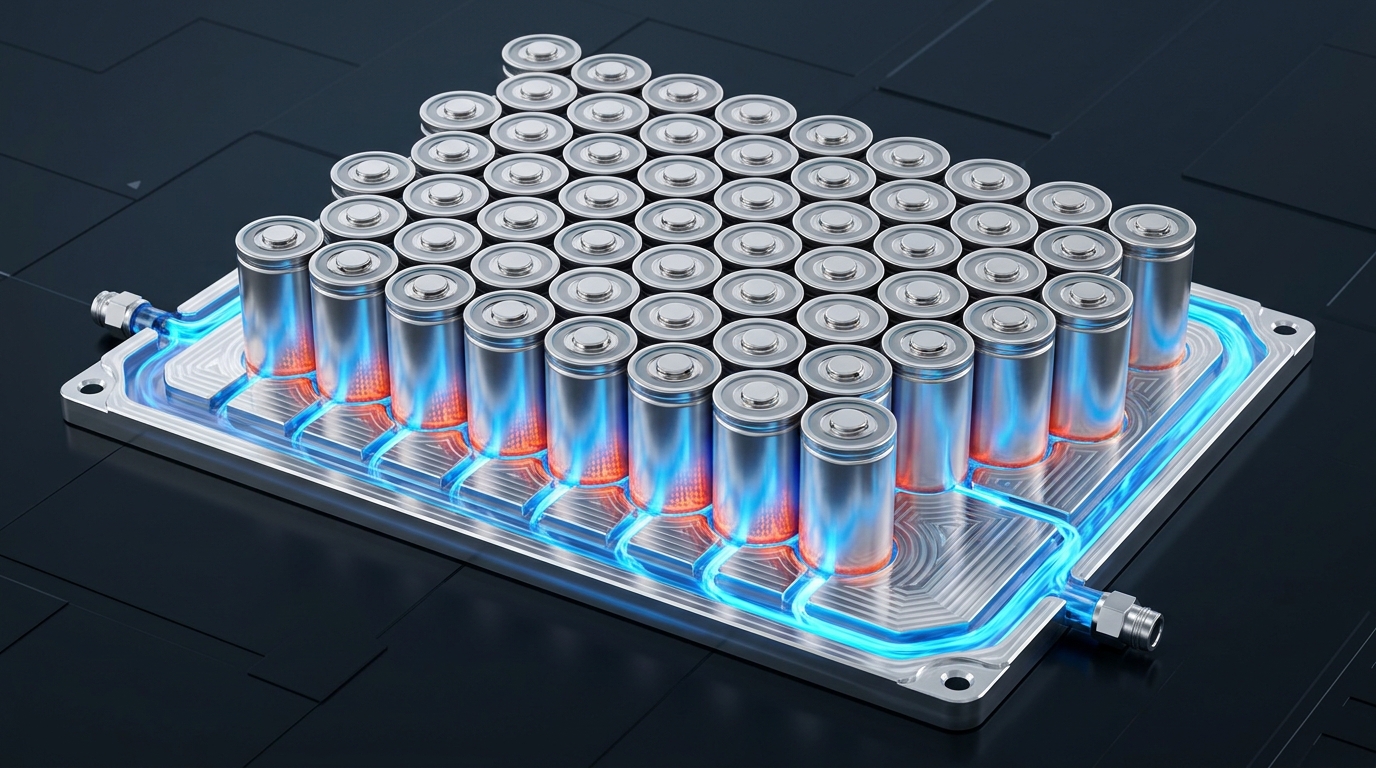
Obrázek 1: Vysoce výkonná mikrokanálová chladicí deska navržená pro pole válcových článků 4680, využívající precizní vedení kapaliny pro maximalizaci tepelného přenosu při minimalizaci Z-výšky.
2. Prevence tepelného úniku u článků 4680 a velkých válcových článků
Válcový článek 4680 (průměr 46 mm, výška 80 mm) poskytuje pětinásobek energetické kapacity oproti tradičním článkům 2170. Jeho větší formát však zavádí významnou tepelnou úzká místa: zvýšenou radiální vzdálenost od jádra článku k chladicímu povrchu.
Pokud jeden článek přejde do tepelného úniku (dosáhne teplot přesahujících 600 °C), musí být masivní lokalizované teplo rychle odvedeno, aby se zabránilo šíření na sousední články – katastrofální události známé jako tepelná propagace.
Proč tradiční desky selhávají: Standardní lisované desky mají velké makrokanály s nízkou rychlostí proudění. Při špičkovém tepelném zatížení se proudění chladicí kapaliny stává laminárním, což má za následek nízký koeficient přenosu tepla (h) a silnou tepelnou mezní vrstvu. Jednoduše nejsou schopny absorbovat intenzivní tepelný spike dostatečně rychle.
Výhoda mikrokanálů: Ultratenké mikrokanálové chladicí desky využívají precizně obrobené vnitřní žebrové struktury. Tyto struktury dosahují tří kritických cílů:
- Dramaticky zvýšená plocha povrchu: Vnitřní smáčená plocha je znásobena 3× až 5× ve srovnání s dutou lisovanou trubkou.
- Indukce turbulentního proudění: Mikrožebra narušují mezní vrstvu a nutí chladicí kapalinu do turbulentního proudění (Reynoldsovo číslo Re > 4 000), čímž exponenciálně zvyšují konvektivní koeficient přenosu tepla.
- Cílený impingement: Kanály lze na míru vést tak, aby směřovaly maximální rychlost chladicí kapaliny přímo pod kontakty článků nebo konkrétní tepelná hot-spot místa.
3. Výrobní výzva hranice 1,2 mm
Snížení tloušťky kapalinové chladicí desky na 1,2 mm při zachování vnitřních kanálů pro kapalinu a strukturální integrity posouvá hranice moderní metalurgie a výroby.
Problém s lisováním a roll bondingem
Tradiční roll bonding (nafukování kanálů mezi dvěma hliníkovými plechy) má potíže pod 2,0 mm. Tlak při nafukování způsobuje vyboulení tenkých stěn, což vede k nerovnoměrné výšce kanálů, nekonzistentnímu kontaktnímu odporu a vysokému riziku prasknutí při tlakových spikech systému.
Řešení precizního vakuového pájení
Pro dosažení tuhého, rovného a ultratenkého profilu využívá Altus Precision pokročilé vakuové pájení.
- Horní a spodní plechy: Vysoce pevné hliníkové plechy 3003 nebo 6061, ofrézované na tloušťku 0,4 mm – 0,6 mm.
- Vnitřní mikrožebrové jádro: Precizně zvlněná nebo CNC ofrézovaná vrstva mikrožeber je sendvičově uložena mezi plechy.
- Beztavidlové vakuové pájení: Sestava se zahřívá ve vysokovakuové peci (10-5 mbar). Plátovaná pájecí slitina se roztaví a vytvoří bezchybné metalurgické spoje na špičce každého vnitřního žebra a spojí tak tři vrstvy v jeden monolitický blok.
Tento proces poskytuje 1,2 mm tlustou desku, která je neuvěřitelně tuhá, zcela rovná (Ra < 0,2 μm kontaktní plocha) a dokonale hermetická.
4. Lisování/vyfukování vs. CNC mikrofrézování: Volba správné cesty
Při navrhování vnitřních průtokových cest musí tepelní inženýři vyhodnotit kompromisy mezi výrobními metodami.
| Vlastnost | Lisování a vyfukování | CNC mikrofrézování (plný blok) |
|---|---|---|
| Limit tloušťky stěny | ~2,0 mm - 2,5 mm | Až 0,3 mm (stěna) |
| Složitost vnitřních žeber | Jednoduché makrokanály, nízká hustota žeber | Složité mikro-sloupky, vysokohustotní žebra |
| Tlaková ztráta (ΔP) | Nízká | Vyšší (Vyžaduje pečlivou CFD optimalizaci) |
| Náklady na nástroje | Velmi vysoké (,000+) | Nízké až žádné |
| Ideální uplatnění | Hromadná výroba standardních formátů | Vysoce výkonné, těsné rozměry, rychlé prototypování |
U vysoce výkonných vozidel, hyperaut a těžkých elektrických nákladních vozidel, kde je primárním měřítkem výkonová hustota, je CNC mikrofrézování v kombinaci s třecím svařováním (FSW) nebo vakuovým pájením jedinou schůdnou cestou k dosažení požadovaného tepelného výkonu v rámci přísného prostorového envelopeu.
5. Automobilové zkoušky burst a rázové zkoušky
1,2 mm tlustá chladicí deska je zcela k ničemu, pokud při nárazu na výmol nebo při tlakovém spiku chladicí kapaliny praskne. Automobilové prostředí vyžaduje přísnou validaci.
V Altus Precision je každý ultratenký chladicí deska design podroben následujícímu povinnému validačnímu protokolu:
- Hydrostatická burst zkouška: Desky musí odolat vnitřním statickým tlakům přesahujícím 4,0 MPa (40 bar) bez strukturálního porušení nebo tečení.
- Tlakový pulzní cyklus: Simulace start/stop cyklů čerpadla chladicí kapaliny vozidla. Deska prochází 100 000+ cykly od 0 do 1,5 MPa při vysokých frekvencích pro validaci únavové pevnosti.
- Helium hmotnostní spektrometrie (hermetičnost): Protože vniknutí kapaliny do vysokonapěťového bateriového paketu je bezprostředním bezpečnostním rizikem, je každá deska testována ve vakuové komoře pomocí 4 trasovacího plynu pro certifikaci míry úniku < 1 × 10⁻⁹ mbar·L/s.
- Tepelný šok a vibrace: Vystaveno rychlým okolním teplotním změnám (-40 °C ↔ +85 °C) při upevnění na víceosé vibrační stoly pro simulaci 10letých silničních vibračních profilů.
6. Maximalizujte objemovou efektivitu vašeho bateriového paketu s Altus Precision
Přestaňte nechat objemnou a málo výkonnou chladicí infrastrukturu diktovat design vašeho bateriového paketu.
Přechodem na ultratenké mikrokanálové chladicí desky mohou tepelní architekti získat zpět klíčovou Z-výšku, zabránit tepelné propagaci u 4680 a odemknout rychlejší nabíjecí křivky pro EV nové generace.
Spolupracujte s Altus Precision pro optimalizaci vašeho tepelného envelopeu:
- Rychlé prototypování: CNC mikroobráběné prototypy dodané během týdnů, ne měsíců.
- Pokročilé spojování: Interní vakuové pájení a třecí svařování (FSW).
- Certifikovaná kvalita: ISO 9001 a automobilově kompatibilní testovací protokoly.
👉 Stáhněte si DFM pokyny Altus Precision pro kapalinové chladicí desky EV baterií nebo odešlete své CAD modely pro bezplatnou technickou proveditelnostní revizi ještě dnes.
- Web: altusprecision.com
- Inženýrský tým: info@altusprecision.com n- Požádat o DFM revizi: Nahrát CAD výkresy


