
Термоархитектура электромобилей нового поколения: переход к сверхтонким микроканальным охлаждающим пластинам для аккумуляторов
> Резюме для инженеров автомобильных термосистем: > По мере того как аккумуляторные батареи электромобилей (ЭМ) переходят к более высоким плотностям энергии и более быстрым режимам зарядки, система терморегулирования сталкивается с критической пространственной дилеммой. Переход от традиционных призматических элементов к высокоёмким цилиндрическим форматам 4680 резко увеличивает потребность в точной и высокопроизводительной терморегуляции. Однако обычные штампованные и валково-сварные охлаждающие пластины имеют избыточную толщину и высокое гидравлическое сопротивление, съедая ценный объём аккумуляторной батареи. Современное решение — сверхтонкая микроканальная охлаждающая пластина для аккумулятора. Благодаря передовым технологиям производства — таким как микрофрезерование с ЧПУ и прецизионная вакуумная пайка — эти пластины толщиной менее 1,2 мм обеспечивают превосходные коэффициенты теплоотдачи, предотвращают распространение теплового разгона и значительно сокращают общий габарит аккумуляторной батареи.
1. Дилемма плотности и пространственные ограничения аккумуляторов ЭМ
Неустанное стремление к увеличению запаса хода и снижению массы автомобиля привело архитектуры OEM к структурным аккумуляторным батареям (Cell-to-Pack, CTP и Cell-to-Chassis, CTC) и более крупным форматам элементов, таким как цилиндрический элемент 4680.
Хотя эти инновации максимизируют объёмную плотность энергии, они создают серьёзные проблемы для термоархитектуры автомобиля:
- Сильное пространственное сжатие: Каждый миллиметр высоты по оси Z, занятый охлаждающей инфраструктурой, — это миллиметр, потерянный для активного материала, накапливающего энергию. Традиционные валково-сварные пластины обычно требуют толщины от 2,5 мм до 4,0 мм.
- Тепловые нагрузки при быстрой зарядке: Сверхбыстрая зарядка (350 кВт+ / архитектуры 800 В) генерирует огромные переходные тепловые потоки. Термосистема должна быстро отводить тепло, чтобы предотвратить локальную деградацию элементов и поддерживать безопасную скорость зарядки.
- Строгая равномерность температуры: Литий-ионная химия требует строгой температурной однородности по всей батарее (в идеале ΔT ≤ 2°C–3°C) для предотвращения неравномерного старения, обеспечения точной оценки уровня заряда (SoC) и максимального увеличения срока службы.
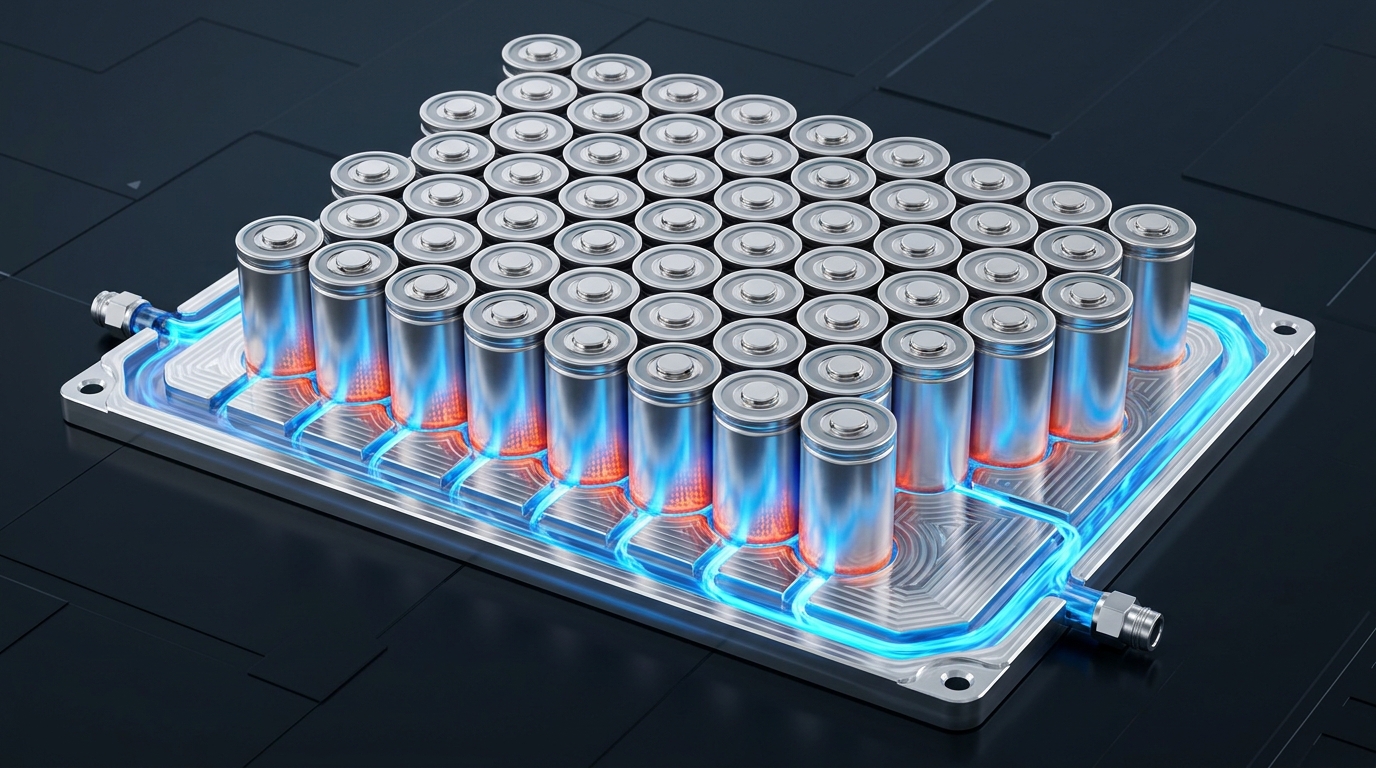
Рисунок 1: Высокопроизводительная микроканальная охлаждающая пластина, разработанная для массивов цилиндрических элементов 4680, использующая прецизионную маршрутизацию жидкости для максимизации теплопередачи при минимизации высоты по оси Z.
2. Предотвращение теплового разгона в элементах 4680 и крупных цилиндрических элементах
Цилиндрический элемент 4680 (диаметр 46 мм, высота 80 мм) обеспечивает пятикратную энергоёмкость по сравнению с традиционными элементами 2170. Однако его более крупный формат создаёт значительное термическое узкое место: увеличенное радиальное расстояние от сердечника элемента до охлаждающей поверхности.
Если один элемент входит в тепловой разгон (достигая температур свыше 600°C), массивное локальное тепло должно быть быстро отведено, чтобы предотвратить распространение на соседние элементы — катастрофическое событие, известное как тепловое распространение.
Почему традиционные пластины не справляются: Стандартные штампованные пластины обладают крупными макроканалами с низкой скоростью потока. При пиковых тепловых нагрузках поток охлаждающей жидкости становится ламинарным, что приводит к низкому коэффициенту теплоотдачи (h) и толстому тепловому пограничному слою. Они просто не способны поглотить интенсивный тепловой всплеск достаточно быстро.
Преимущество микроканалов: Сверхтонкие микроканальные охлаждающие пластины используют прецизионно обработанные внутренние рёберные структуры. Эти структуры достигают трёх критических целей:
- Значительно увеличенная площадь поверхности: Внутренняя смоченная площадь увеличивается в 3–5 раз по сравнению с полой штампованной трубкой.
- Индукция турбулентного потока: Микрорёбра разрушают пограничный слой, вынуждая охлаждающую жидкость переходить в турбулентный режим (число Рейнольдса Re > 4 000) и экспоненциально увеличивая коэффициент конвективной теплоотдачи.
- Целенаправленная импактная подача: Каналы могут быть проложены индивидуально для направления максимальной скорости охлаждающей жидкости точно под выводы элементов или к конкретным тепловым горячим точкам.
3. Производственная задача предела 1,2 мм
Уменьшение толщины пластины жидкостного охлаждения до 1,2 мм при сохранении внутренних каналов для жидкости и структурной целостности доводит до предела возможности современной металлургии и изготовления.
Проблема штамповки и валковой сварки
Традиционная валковая сварка (раздувание каналов между двумя алюминиевыми листами) испытывает трудности при толщине ниже 2,0 мм. Давление раздувания вызывает вздутие тонких стенок, что приводит к неравномерной высоте каналов, нестабильному контактному сопротивлению и высокому риску разрыва при скачках давления в системе.
Решение — прецизионная вакуумная пайка
Для достижения жёсткого, плоского и сверхтонкого профиля Altus Precision использует передовую вакуумную пайку.
- Верхний и нижний листы: Высокопрочные алюминиевые листы 3003 или 6061, фрезерованные до толщины 0,4–0,6 мм.
- Внутреннее микрорёберное ядро: Прецизионно гофрированный или фрезерованный с ЧПУ слой микроребёр, помещённый между листами.
- Бескислотная вакуумная пайка: Сборка нагревается в высоковакуумной печи (10-5 мбар). Плакирующий припой плавится и образует безупречные металлургические соединения на каждой вершине внутреннего ребра, сплавляя три слоя в единый монолитный блок.
Этот процесс позволяет получить пластину толщиной 1,2 мм, которая невероятно жёсткая, абсолютно плоская (контактная поверхность Ra < 0,2 мкм) и идеально герметичная.
4. Штамповка/выдувное формование против микрофрезерования с ЧПУ: выбор правильного пути
При проектировании внутренних каналов потока инженеры-термальщики должны оценивать компромиссы между методами производства.
| Характеристика | Штамповка и выдувное формование | Микрофрезерование с ЧПУ (цельный блок) |
|---|---|---|
| Предел толщины стенки | ~2,0–2,5 мм | От 0,3 мм (стенка) |
| Сложность внутренних рёбер | Простые макроканалы, низкая плотность рёбер | Сложные микростолбики, рёбра высокой плотности |
| Падение давления (ΔP) | Низкое | Выше (требуется тщательная CFD-оптимизация) |
| Стоимость оснастки | Очень высокая (,000+) | От низкой до нулевой |
| Идеальное применение | Массовое производство стандартных форматов | Высокопроизводительные системы, жёсткие габариты, быстрое прототипирование |
Для высококлассных спортивных автомобилей, гиперкаров и тяжёлых электрических грузовиков, где удельная мощность является основным критерием, микрофрезерование с ЧПУ в сочетании с сваркой трением с перемешиванием (FSW) или вакуумной пайкой является единственно возможным путём для достижения требуемого теплоотвода в рамках жёстких пространственных ограничений.
5. Автомобильные испытания на разрыв и ударные нагрузки
Пластина толщиной 1,2 мм абсолютно бесполезна, если она разрывается при попадании в выбоину или при скачке давления охлаждающей жидкости. Автомобильная среда требует строгой валидации.
В компании Altus Precision каждая конструкция сверхтонкой охлаждающей пластины проходит следующий обязательный протокол валидации:
- Гидростатические испытания на разрыв: Пластины должны выдерживать внутреннее статическое давление свыше 4,0 МПа (40 бар) без разрушения или деформации.
- Цикл пульсации давления: Моделирование циклов запуска/остановки насоса охлаждающей жидкости автомобиля. Пластина проходит 100 000+ циклов от 0 до 1,5 МПа на высоких частотах для валидации усталостной прочности.
- Гелиевая масс-спектрометрия (герметичность): Поскольку попадание жидкости в высоковольтную аккумуляторную батарею является непосредственной угрозой безопасности, каждая пластина тестируется в вакуумной камере с использованием 4 индикаторного газа для подтверждения скорости утечки < 1 × 10⁻⁹ мбар·л/с.
- Термический удар и вибрация: Подвергается быстрым перепадам температуры окружающей среды (-40°C ↔ +85°C) при установке на многоосевых вибростендах для моделирования 10-летних профилей дорожной вибрации.
6. Максимизируйте объёмную эффективность вашей аккумуляторной батареи с Altus Precision
Перестаньте позволять громоздкой и низкопроизводительной охлаждающей инфраструктуре диктовать конструкцию вашей аккумуляторной батареи.
Переходя на сверхтонкие микроканальные охлаждающие пластины, инженеры-термальщики могут вернуть ценную высоту по оси Z, предотвратить распространение теплового разгона в элементах 4680 и разблокировать более быстрые кривые зарядки для электромобилей следующего поколения.
Сотрудничайте с Altus Precision для оптимизации вашего теплового контура:
- Быстрое прототипирование: Прототипы, изготовленные методом микрообработки с ЧПУ, поставляются за недели, а не за месяцы.
- Передовые методы соединения: Собственная вакуумная пайка и сварка трением с перемешиванием (FSW).
- Сертифицированное качество: ISO 9001 и протоколы испытаний, соответствующие автомобильным стандартам.
👉 Загрузите руководство Altus Precision по DFM для жидкостных охлаждающих пластин аккумуляторов ЭМ или отправьте свои CAD-модели для бесплатного технико-инженерного анализа уже сегодня.
- Сайт: altusprecision.com
- Инженерная команда: info@altusprecision.com
- Запросить DFM-анализ: Загрузить CAD-чертежи


