
Alluminio 6061 vs. 6063 per Piastre Fredde Integrali per Liquidi: Bilanciare Conducibilità Termica, Resistenza e Brasatura
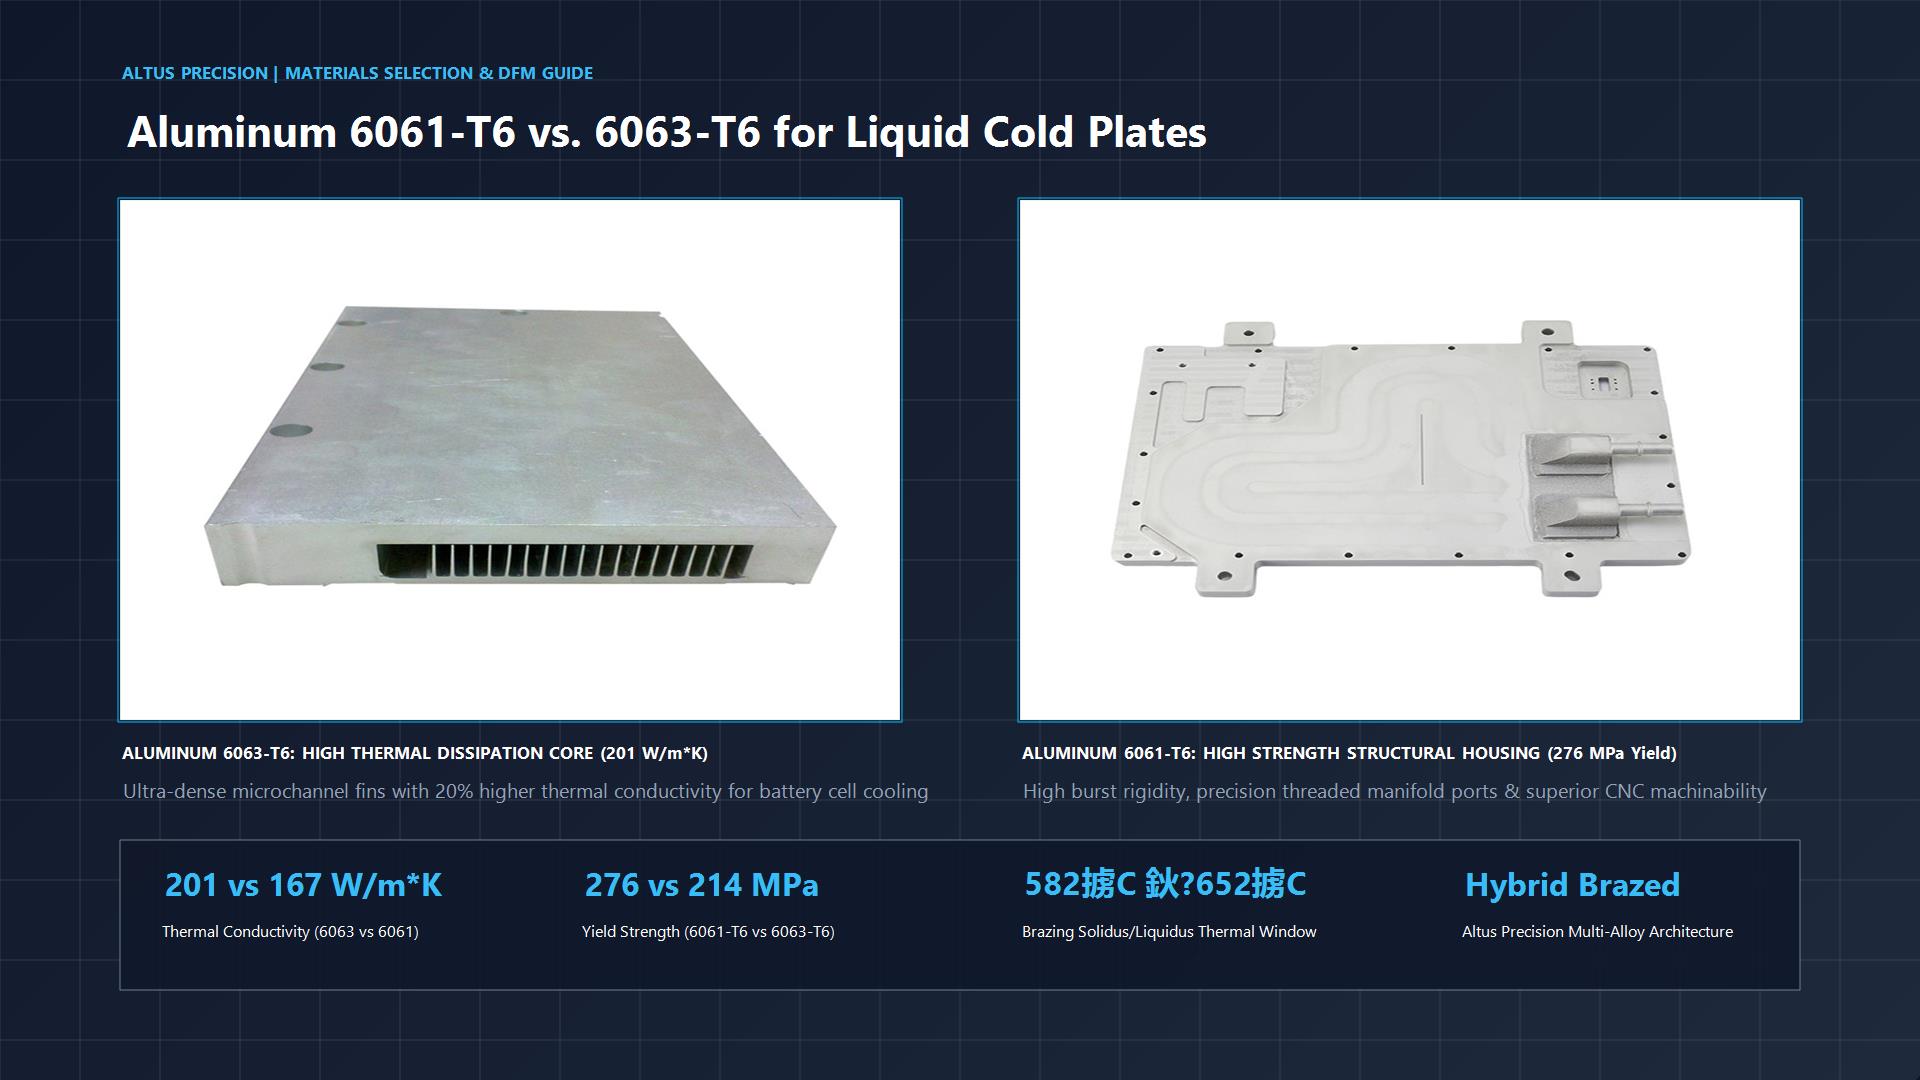
> Riepilogo Esecutivo Ingegneristico: > Quando si progetta una piastra fredda in alluminio personalizzata per elettronica di potenza ad alto flusso termico, inverter per veicoli elettrici o telai per telecomunicazioni, i progettisti termici devono affrontare un classico compromesso: conducibilità termica contro rigidità meccanica. Mentre l'Alluminio 6063 offre una dissipazione del calore superiore con una conducibilità termica di ≈ 201 W/(m·K) (~ 20% più alto del 6061), la sua minore resistenza allo snervamento (214 MPa in tempra T6) limita i rapporti d'aspetto delle alette interne e la resistenza delle filettature strutturali. Al contrario, l'Alluminio 6061-T6 offre un'eccezionale resistenza meccanica allo snervamento (276 MPa), un'elevata tolleranza allo scoppio idraulico e un'eccellente lavorabilità CNC a 5 assi, ma compromette la diffusione termica con una conducibilità inferiore di ≈ 167 W/(m·K). Questa guida completa sui materiali analizza le considerazioni metallurgiche, termodinamiche, di brasatura sotto vuoto e DFM tra entrambe le leghe—e introduce l'architettura ibrida brasata di Altus Precision che combina microcanali skived in 6063 con un involucro strutturale in 6061.
1. Introduzione: La Metallurgia delle Piastre Fredde Integrali per Liquidi in Alluminio
Nelle moderne architetture di raffreddamento a liquido, l'alluminio è il materiale indiscusso di scelta per l'elettronica automobilistica, aerospaziale e industriale ad alto volume. Pesando solo un terzo del rame (ρAl ≈ 2,70 g/cm3 vs. ρCu ≈ 8,96 g/cm3) pur offrendo oltre il 50% della conducibilità termica del rame a una frazione del costo della materia prima, l'alluminio offre l'efficienza termica gravimetrica ottimale (W/(kg·K)).
Tuttavia, la selezione della specifica lega della serie 6000—specificamente Al 6061 contro Al 6063—detta virtualmente ogni parametro di fabbricazione e termico a valle":
- Dissipazione Termica: Coefficiente massimo di scambio termico (h) attraverso i canali di raffreddamento interni e resistenza termica complessiva (Rth, j-f).
- Rigidità Idraulica: Capacità di pressione interna, resistenza al colpo d'ariete ciclico (impulsi 0≤ftrightarrow 1,5 MPa) e fattore massimo di sicurezza allo scoppio.
- Finestra di Brasatura sotto Vuoto: Temperature di solidus e liquidus rispetto alle leghe brasanti eutettiche Al-Si (577°C-595°C).
- Lavorabilità e Passo Alette: Deflessione dell'utensile durante la scanalatura di microcanali o lo skiving ad alto rapporto d'aspetto.
2. Composizione Chimica e Proprietà Termodinamiche
Sia 6061 che 6063 sono leghe di alluminio-magnesio-silicio (Al-Mg-Si) indurite per precipitazione. La loro divergenza fisica deriva da precise proporzioni di lega":
- Al 6061 ("Alluminio Strutturale Aeronautico"): Contiene magnesio più elevato (0,8%-1,2%) e silicio (0,4%-0,8%), insieme ad aggiunte intenzionali di rame (0,15%-0,40%) e cromo (0,04%-0,35%). Il contenuto di rame aumenta la cinetica di indurimento per precipitazione (fasi Mg2Si e Al2CuMg), aumentando la resistenza meccanica a trazione a diretto scapito delle spese di conducibilità termica e resistenza alla corrosione galvanica.
- Al 6063 ("Alluminio Architettonico / Termico"): Contiene circa la metà del contenuto di lega (0,45%-0,90% Mg, 0,20%-0,60% Si), con praticamente zero rame (<0,10%). La matrice di alluminio più pura minimizza lo scattering reticolare elettrone-fonone, consentendo al calore di condursi liberamente attraverso il reticolo cristallino.
3. Dissipazione termica e impatto della simulazione CFD: 201 vs. 167 W/(m·K)
Una differenza di 34 W/(m·K) (20,4%) nella conduttività termica si traduce in riduzioni di temperatura reali e significative? La risposta dipende fortemente dal regime di flusso termico e dal rapporto d'aspetto della tua piastra fredda.
3.1 Applicazioni a basso flusso termico (<25 W/cm²)
In sorgenti di calore ad ampia area, come piastre fredde inferiori di pacchi batteria EV o dissipatori di amplificatori di potenza RF per telecomunicazioni (q'' < 25 W/cm2), il percorso del calore è prevalentemente conduzione mono-dimensionale attraverso una piastra di base sottile da 1,5 mm-3,0 mm verso i canali del fluido.
- In questo regime, la resistenza dello strato limite convettivo del fluido (Rconv = 1/(h·A)) rappresenta oltre il 70% dell'impedenza termica totale.
- Passare da 6061 a 6063 riduce la temperatura di giunzione (Tj) di soli 0,8 °C - 1,5 °C. In questo caso, la resistenza strutturale o il costo spesso prevalgono sui guadagni termici.
3.2 Applicazioni ad alto flusso termico e conduzione su alette (>60 W/cm²)
In sorgenti di calore concentrate (inverter di trazione IGBT, moduli di potenza SiC MOSFET e socket di CPU/GPU server) in cui il flusso termico supera 60 W/cm2 fino a 120 W/cm2, l'efficienza delle alette (ηf) diventa il collo di bottiglia termico dominante:
4. Rigidità meccanica, scoppio idraulico e fatica delle filettature
Laddove Al 6063 eccelle nel trasferimento di calore, Al 6061 domina l'integrità strutturale.
CONFRONTO RESISTENZA MECCANICA ALLO SNERVAMENTO (TEMPRA T6)
Al 6061-T6  [========================================] 276 MPa (rigidità allo scoppio superiore)
Al 6063-T6  [===============================] 214 MPa (-22,5% inferiore)
Al puro 1060 [====] 28 MPa (inutilizzabile per circuiti pressurizzati)
4.1 Resistenza alla pressione interna di scoppio
Secondo gli standard di prova automotive (come USABC o LV 124), le piastre fredde delle batterie devono sopportare pulsazioni cicliche di pressione idraulica (0 → 1,0 MPa a 1 Hz per 100.000 cicli) e mantenere un fattore di sicurezza allo scoppio minimo ≥ 2,5× - 4,0× la pressione di esercizio.
- Flessione sotto pressione di esercizio: Con una resistenza allo snervamento superiore del 29% (276 MPa vs. 214 MPa), Al 6061 resiste al rigonfiamento planare e alla flessione. Una lamiera di copertura superiore in 6061 presenta il 31% in meno di deflessione elastica a metà campata rispetto a una lamiera di copertura di pari spessore in 6063 sotto una pressione di prova di 1,5 MPa.
- Stabilità dei nervi di partizione dei canali: Nelle piastre fredde con canali fresati profondi (>4 mm), i nervi in 6061 resistono alle sollecitazioni di trazione durante i picchi di sovratensione idrostatica, prevenendo la delaminazione progressiva per fatica.
4.2 Resistenza al taglio delle filettature delle porte del collettore
Le piastre fredde a liquido si interfacciano con il circuito di raffreddamento del veicolo o del rack tramite raccordi filettati (filettatura G, NPT o porte con O-ring SAE J1926).
- Al 6063 ha una resistenza al taglio inferiore (≈ 152 MPa) e durezza superficiale (73 HBW). Il serraggio ripetitivo di innesti rapidi in acciaio (QDC) può spanare le filettature interne o causare grippaggio.
- Al 6061 ha una resistenza al taglio di 207 MPa e durezza di 95 HBW, offrendo oltre il 36% in più di resistenza allo strappo della filettatura, risultando lo standard obbligatorio per collettori fluidi bagnati e staffe di montaggio esterne.
5. Brasatura sotto vuoto e DFM: la crisi della finestra termica di 582 °C
Per assiemi mission-critical che richiedono affidabilità a zero perdite, la Brasatura ad Alto Vuoto (HVB) è la tecnica di giunzione gold-standard. Tuttavia, la brasatura del 6061 rispetto al 6063 presenta profili di rischio metallurgico molto diversi.
Trattamento termico post-brasatura (recupero T6)
Sia 6061 che 6063 escono dal forno di brasatura sotto vuoto (590 °C) in condizioni di tempra "O" completamente ricotta e dead-soft (σy < 80 MPa). Per ripristinare la resistenza di progetto, le piastre fredde devono essere sottoposte a trattamento termico post-brasatura:
- Trattamento termico di soluzione (SHT): Mantenimento a 520 °C-535 °C per 60 minuti.
- Tempra rapida: Tempra controllata in acqua o azoto pressurizzato per congelare gli elementi di lega in soluzione solida.
- Invecchiamento artificiale: Invecchiamento a 160 °C-175 °C per 8-12 ore per precipitare fini aghi di Mg2Si, riportando il metallo base alla tempra T6.
Poiché Al 6063 contiene meno magnesio e rame, presenta una minore sensibilità alla tempra. Nelle sezioni sottili, il 6063 può raggiungere una resistenza prossima al T6 semplicemente attraverso tempra con gas azoto ad alta velocità direttamente nella camera del forno sotto vuoto, evitando le distorsioni causate dalla tempra violenta in acqua liquida.
6. Lavorabilità CNC, skiving e finitura superficiale
6.1 Fresatura CNC vs. densità delle alette skived
- Micro-fresatura CNC (vantaggio Al 6061): Al 6061 produce trucioli stretti e discontinui che si evacuano facilmente durante la fresatura CNC ad alta velocità (18.000-24.000 RPM). Raggiunge finiture superficiali a specchio (Ra < 0,4 μm) e mantiene tolleranze dimensionali fino a ±0,015 mm senza accumulo di bave appiccicose lungo i bordi del canale.
- Lavorazione alette skived (vantaggio Al 6063): Lo skiving consiste nel raschiare sottili fette di metallo continue da un billetto solido e curvarle verso l'alto a 90° per formare pile di alette ultra-dense. La superiore duttilità e il minor tasso di incrudimento di Al 6063 lo rendono il re indiscusso della fabbricazione di alette skived:
- Il 6063 consente spessori di aletta fino a 0,20 mm - 0,40 mm con rapporti d'aspetto superiori a 15:1 - 20:1.
- Il 6061 tende a strapparsi, fratturarsi o vibrare durante il micro-skiving a causa della sua maggiore resistenza al taglio.
6.2 Trattamento superficiale: anodizzazione vs. placcatura chimica al nichel
- Anodizzazione dura (Tipo III): Al 6063 produce un rivestimento di ossido eccezionalmente uniforme, cristallino o nero profondo (25 μm-50 μm, durezza >500 HV) grazie al contenuto minimo di rame. Anche Al 6061 può essere anodizzato duro, ma il suo contenuto di rame può produrre un aspetto leggermente grigiastro e maculato.
- Nichel chimico immersione oro (ENIG) / placcatura: Quando le piastre fredde in alluminio devono essere collegate a circuiti di raffreddamento a metalli misti (contenenti tubazioni in rame o raccordi in ottone), i canali interni devono essere placcati con nichel chimico ad alto fosforo (10%-12% P) per prevenire la corrosione galvanica. Sia 6061 che 6063 si placcano facilmente dopo il pretrattamento standard con doppio zincato.
7. Lo standard ingegneristico Altus Precision: l'architettura ibrida brasata 6063 + 6061
Perché scendere a compromessi tra efficienza termica e resistenza strutturale quando puoi sfruttare i punti di forza di entrambe le leghe?
In Altus Precision, il nostro team di ingegneria termica progetta e realizza frequentemente piastre fredde a liquido multi-lega ibride:
Inserto a microcanale skived in Al 6063
- Conduttività termica: 201 W/(m·K).
- Geometria: larghezza aletta 0,3 mm, passo 0,4 mm, rapporto d'aspetto 15:1.
- Funzione: Posizionato direttamente sotto i moduli al silicio o IGBT ad alto flusso termico per il massimo assorbimento di calore.
Alloggiamento collettore fresato CNC in Al 6061-T6
- Resistenza allo snervamento: 276 MPa.
- Caratteristiche: Porte fluido filettate CNC (SAE/filettatura G), boccole di montaggio, perimetro di tenuta O-ring.
- Funzione: Fornisce resistenza allo scoppio di 4,0+ MPa e montaggio rigido al telaio.
8. Domande Frequenti (FAQ)
D1: È possibile brasare sotto vuoto insieme Al 6061 e Al 6063 nella stessa assieme?
Risposta: Sì, assolutamente. Al 6061 e Al 6063 sono completamente compatibili dal punto di vista metallurgico perché condividono lo stesso sistema di lega base Al-Mg-Si. Quando si utilizza una lega di riempimento per brasatura Al-Si 4004 o 4343 (577°C-592°C), il profilo di temperatura del forno sotto vuoto deve essere controllato entro ±2°C per restare al di sotto del solidus del 6061 (582°C) sciogliendo completamente il rivestimento di brasatura. Altus Precision esegue regolarmente la brasatura sotto vuoto di inserti alettati ibridi in 6063 all'interno di alloggiamenti strutturali in 6061-T6 con formazione di zero vuoti.
D2: Quando è ancora necessario il rame invece dell'Alluminio 6063?
Risposta: Sebbene Al 6063 offra prestazioni termiche notevoli (201 W/(m·K)), il rame C11000/C10100 (388-391 W/(m·K)) è necessario quando il flusso termico localizzato del silicio supera 100 W/cm2 fino a 150+ W/cm2 (come nei moderni acceleratori AI come NVIDIA H100/B200), oppure quando il budget ammissibile di resistenza termica (Rth) è così compresso che la resistenza di conduzione massiva dell'alluminio fa sì che le temperature di giunzione superino le specifiche termiche massime.
D3: Perché non utilizzare alluminio puro (come 1060 o 1070) per la base della piastra fredda?
Risposta: Le leghe di alluminio puro (serie 1000) offrono una conduttività termica ancora maggiore (230-234 W/(m·K)), ma possiedono una resistenza meccanica praticamente nulla (σy ≈ 28-35 MPa). Una piastra fredda realizzata in 1060 si gonfierà e si romperà a pressioni del fluido modeste (<0,8 MPa), non potrà trattenere i raccordi filettati del fluido ed è eccessivamente appiccicosa da lavorare tramite fresatura CNC. Il 6063-T6 fornisce >85% della conduttività dell'alluminio puro garantendo oltre 7 volte la resistenza allo snervamento.
D4: Quali additivi per il liquido di raffreddamento sono necessari per prevenire la corrosione nelle piastre fredde in alluminio?
Risposta: L'acqua del rubinetto non trattata o l'acqua deionizzata pura corroderanno l'alluminio nel tempo. I circuiti di raffreddamento a liquido in alluminio richiedono una miscela 50/50 Acqua-Glicole Etilenico (WEG) o Acqua-Glicole Propilenico (WPG) formulata con inibitori di corrosione a tecnologia ad acidi organici (OAT) (come silicati, sebacati o azoli) che mantengano il pH del fluido tra 7,5 e 8,5 e passivino la superficie bagnata dell'alluminio.
9. Ottimizza la tua strategia di materiale per piastre fredde con Altus Precision
Stai finalizzando le specifiche dei materiali per piastre fredde a liquido o assiemi di gestione termica di nuova generazione? Non accontentarti di supposizioni tra prestazioni termiche e durabilità strutturale.
Capacità di Altus Precision:
- Selezione completa delle leghe: Lavorazioni di precisione e brasatura sotto vuoto in Al 6061-T6, Al 6063-T6, Al puro 1060 e Rame esente da ossigeno C10100.
- Utensili per microcanali e alette skived: Larghezze delle alette fino a 0,20 mm con rapporti d'aspetto fino a 15:1.
- Brasatura sotto alto vuoto senza flusso: Resistenze a taglio monolitiche >180 MPa a vuoto di 10-5 mbar.
- Validazione della qualità al 100%: Ispezione dimensionale CMM, test di scoppio idrostatico e test di tenuta con spettrometria di massa all'elio (<1× 10⁻⁹ mbar·L/s).
👉 Invia oggi i tuoi disegni CAD al nostro gruppo di ingegneria termica per una revisione DFM e di ottimizzazione dei materiali gratuita:
- Sito web: altusprecision.com
- Supporto ingegneristico:
info@altusprecision.com - Richiedi revisione DFM e dei materiali: Carica file CAD 3D


