
Nhôm 6061 so với 6063 cho Tấm Làm Mát Bằng Chất Lỏng: Cân Bằng Độ Dẫn Nhiệt, Độ Bền và Hàn Thiết
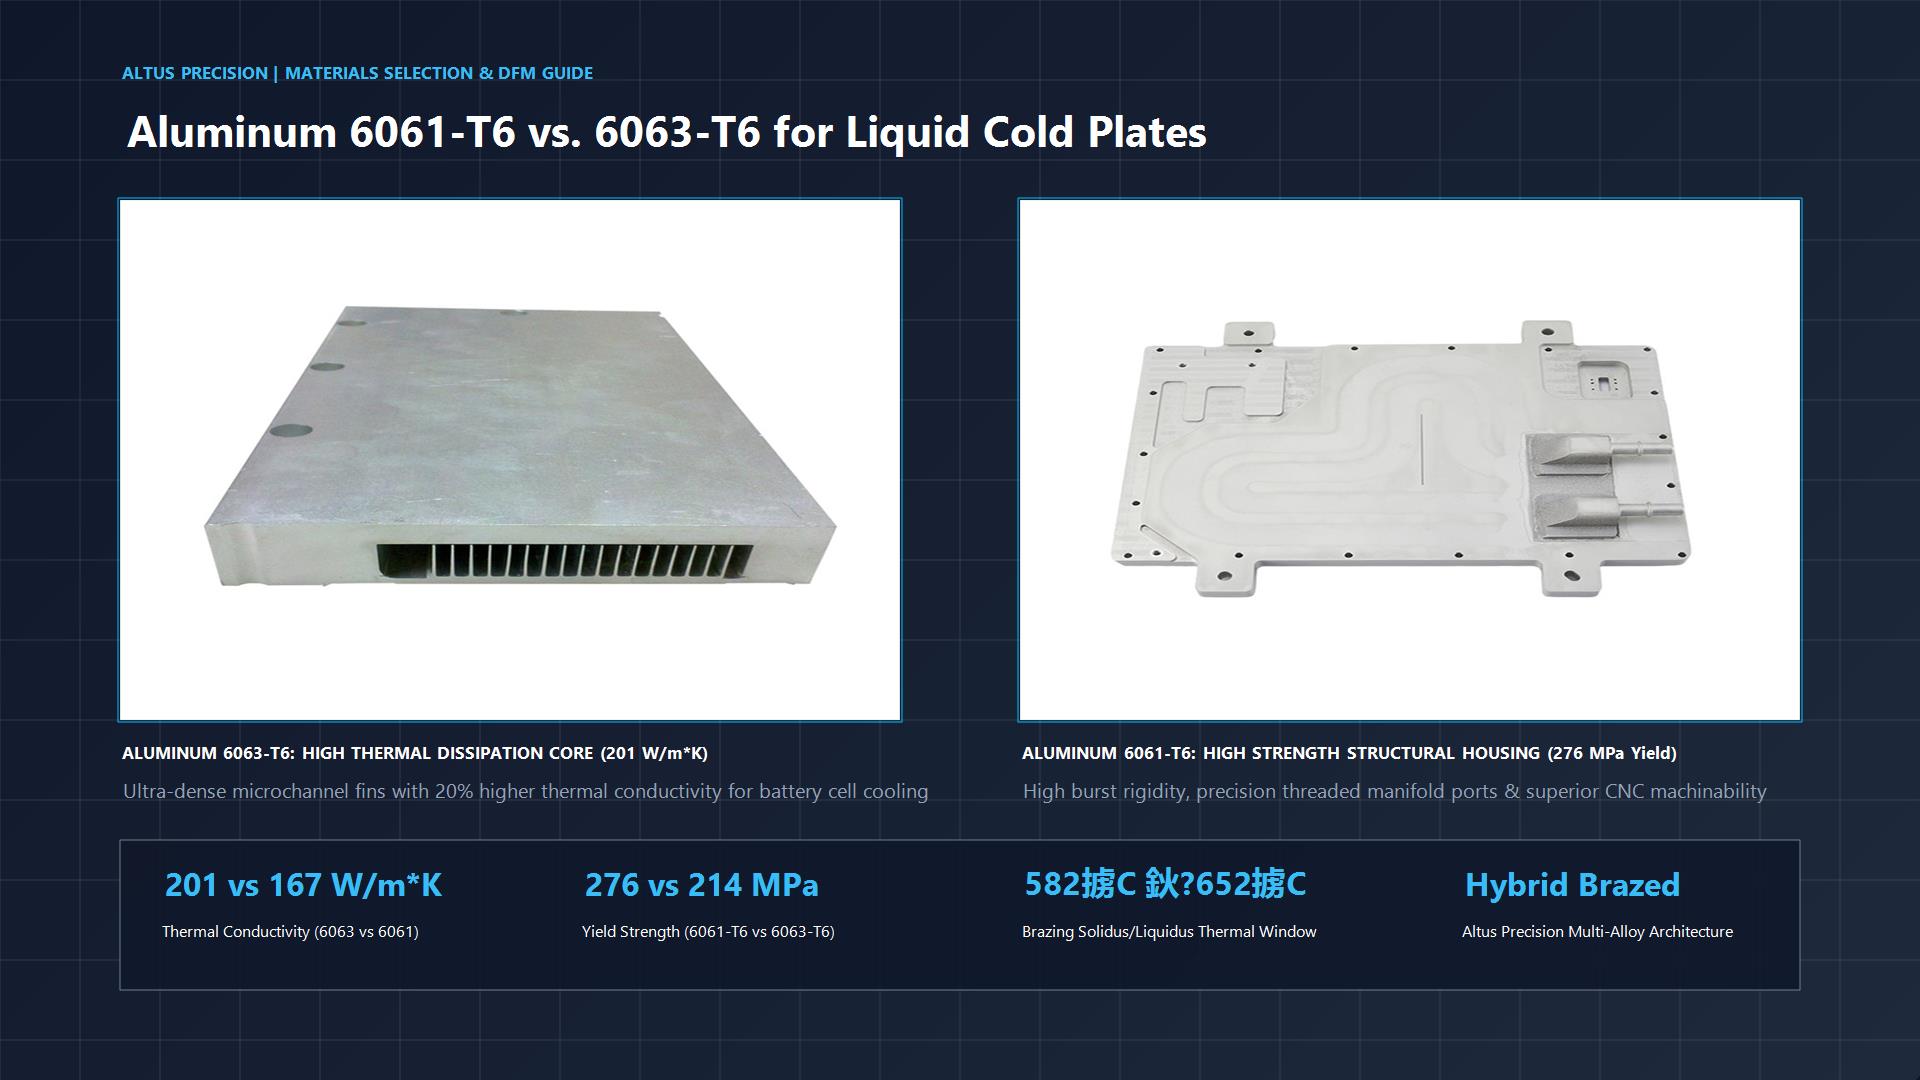
> Tóm Tắt Kỹ Thuật Điều Hành: > Khi thiết kế tấm làm mát bằng nhôm tùy chỉnh cho các thiết bị điện tử công suất có mật độ nhiệt cao, biến tần xe điện, hoặc khung viễn thông, các kỹ sư nhiệt phải đối mặt với một sự đánh đổi cổ điển: độ dẫn nhiệt so với độ cứng cơ học. Trong khi Nhôm 6063 cung cấp khả năng tản nhiệt vượt trội với độ dẫn nhiệt khoảng 201 W/(m·K) (cao hơn khoảng 20% so với 6061), cường độ chảy thấp hơn của nó (214 MPa ở trạng thái T6) giới hạn tỷ lệ khía của cánh tản nhiệt bên trong và cường độ ren kết cấu. Ngược lại, Nhôm 6061-T6 mang lại cường độ chảy cơ học vượt trội (276 MPa), khả năng chịu áp suất thủy lực cao, và khả năng gia công CNC 5 trục tuyệt vời, nhưng phải hy sinh khả năng lan tỏa nhiệt với độ dẫn nhiệt thấp hơn khoảng 167 W/(m·K). Hướng dẫn vật liệu toàn diện này phân tích các yếu tố luyện kim, nhiệt động lực học, hàn chân không, và cân nhắc DFM giữa cả hai hợp kim—đồng thời giới thiệu kiến trúc hàn kết hợp của Altus Precision kết hợp các vi kênh gia công bào của 6063 với vỏ kết cấu 6061.
1. Giới Thiệu: Luyện Kim của Tấm Làm Mát Bằng Chất Lỏng Nhôm
Trong các kiến trúc làm mát bằng chất lỏng hiện đại, nhôm là vật liệu không thể tranh cãi cho các thiết bị điện tử ô tô, hàng không vũ trụ, và công nghiệp sản xuất hàng loạt. Chỉ nặng bằng một phần ba đồng (ρAl ≈ 2,70 g/cm3 so với ρCu ≈ 8,96 g/cm3) trong khi cung cấp hơn 50% độ dẫn nhiệt của đồng với một phần nhỏ chi phí nguyên liệu thô, nhôm mang lại hiệu quả nhiệt trọng lượng tối ưu (W/(kg·K)).
Tuy nhiên, việc lựa chọn hợp kim dòng 6000 cụ thể—cụ thể là Al 6061 so với Al 6063—quyết định hầu như mọi tham số sản xuất và nhiệt hạ nguồn:
- Tản Nhiệt: Hệ số truyền nhiệt tối đa (h) thông qua các kênh làm mát bên trong và tổng trở nhiệt tổng thể (Rth, j-f).
- Độ Cứng Thủy Lực: Khả năng chịu áp suất bên trong, khả năng chống lại búa nước theo chu kỳ (xung 0 ↔ 1,5 MPa), và hệ số an toàn nổ tối đa.
- Cửa Sổ Hàn Chân Không: Nhiệt độ solidus và liquidus so với các hợp kim hàn thiếc nền Al-Si (577°C-595°C).
- Khả Năng Gia Công & Bước Cánh: Độ lệch dao khi gia công rãnh vi kênh hoặc bào tỷ lệ cao.
2. Thành Phần Hóa Học & Thuộc Tính Nhiệt Động Lực Học
Cả 6061 và 6063 đều là hợp kim nhôm-magiê-silicon (Al-Mg-Si) được tôi bằng kết tủa. Sự khác biệt vật lý của chúng bắt nguồn từ tỷ lệ hợp kim chính xác:
- Al 6061 ("Nhôm Kết Cấu Máy Bay"): Chứa hàm lượng magiê cao hơn (0,8%-1,2%) và silicon (0,4%-0,8%), cùng với các bổ sung có chủ đích của đồng (0,15%-0,40%) và crom (0,04%-0,35%). Hàm lượng đồng làm tăng động học tôi bằng kết tủa (các pha Mg2Si và Al2CuMg), tăng cường độ bền kéo cơ học trực tiếp ảnh hưởng đến độ dẫn nhiệt và khả năng chống ăn mòn galvanic.
- Al 6063 ("Nhôm Kiến Trúc / Nhiệt"): Chứa khoảng một nửa hàm lượng hợp kim (0,45%-0,90% Mg, 0,20%-0,60% Si), với hầu như không có đồng (<0,10%). Ma trận nhôm sạch hơn giảm thiểu sự tán xạ mạng tinh thể electron-phonon, cho phép nhiệt dẫn tự do qua mạng tinh thể.
3. Tản nhiệt & Tác động mô phỏng CFD: 201 so với 167 W/(m·K)
Sự chênh lệch 34 W/(m·K) (20,4%) về độ dẫn nhiệt có thực sự mang lại mức giảm nhiệt độ thực tế có ý nghĩa không? Câu trả lời phụ thuộc rất nhiều vào chế độ mật độ thông lượng nhiệt và tỷ lệ kích thước của tấm làm mát.
3.1 Ứng dụng thông lượng nhiệt thấp (<25 W/cm²)
Trong các nguồn nhiệt diện tích rộng, chẳng hạn như tấm làm mát đáy bình pin EV hoặc tản nhiệt bộ khuếch đại công suất RF viễn thông lớn (q'' < 25 W/cm2), đường truyền nhiệt chủ yếu là dẫn nhiệt một chiều qua tấm đáy mỏng 1,5 mm-3,0 mm vào các kênh lưu chất.
- Trong chế độ này, điện trở lớp biên lưu chất đối lưu (Rđối lưu = 1/(h·A)) chiếm hơn 70% tổng trở kháng nhiệt.
- Nâng cấp từ 6061 lên 6063 chỉ giảm nhiệt độ mối nối (Tj) từ 0,8°C đến 1,5°C. Trong trường hợp này, cường độ kết cấu hoặc chi phí thường quan trọng hơn lợi ích về nhiệt.
3.2 Ứng dụng thông lượng nhiệt cao & dẫn nhiệt cánh (>60 W/cm²)
Trong các nguồn nhiệt tập trung (biến tần kéo IGBT, mô-đun công suất SiC MOSFET và ổ cắm CPU/GPU máy chủ) nơi thông lượng nhiệt vượt quá 60 W/cm2 đến 120 W/cm2, hiệu suất cánh (ηf) trở thành nút thắt nhiệt chiếm ưu thế:
4. Độ cứng cơ học, áp suất nổ thủy lực & mỏi ren
Trong khi Al 6063 vượt trội về truyền nhiệt, Al 6061 thống trị về tính toàn vẹn kết cấu.
SO SÁNH GIỚI HẠN CHẢY CƠ HỌC (TRẠNG THÁI T6)
Al 6061-T6  [========================================] 276 MPa (Độ cứng nổ vượt trội)
Al 6063-T6  [===============================] 214 MPa (Thấp hơn -22,5%)
Al 1060 nguyên chất [====] 28 MPa (Không thể sử dụng cho vòng lặp có áp suất)
4.1 Khả năng chịu áp suất nổ bên trong
Theo các tiêu chuẩn kiểm tra ô tô (như USABC hoặc LV 124), tấm làm mát pin phải chịu được các xung áp suất thủy lực tuần hoàn (0 → 1,0 MPa ở 1 Hz trong 100.000 chu kỳ) và duy trì hệ số an toàn nổ tối thiểu ≥ 2,5× đến 4,0× áp suất làm việc.
- Độ võng dưới áp suất làm việc: Với giới hạn chảy cao hơn 29% (276 MPa so với 214 MPa), Al 6061 chống phồng mặt phẳng và võng uốn. Tấm nắp trên bằng 6061 có độ võng đàn hồi giữa nhịp ít hơn 31% so với tấm nắp 6063 có cùng độ dày dưới áp suất thử 1,5 MPa.
- Ổn định vách ngăn kênh: Trong các tấm làm mát có kênh phay sâu (>4 mm), các vách 6061 chống lại ứng suất kéo bứt ra trong các đợt tăng áp thủy tĩnh, ngăn ngừa hiện tượng tách lớp mỏi tiến triển.
4.2 Cường độ cắt ren cổng manifold
Tấm làm mát lỏng kết nối với vòng làm mát xe hoặc tủ rack thông qua các khớp nối lưu chất ren (ren G, NPT hoặc cổng O-ring SAE J1926).
- Al 6063 có cường độ cắt thấp hơn (≈ 152 MPa) và độ cứng bề mặt thấp hơn (73 HBW). Việc siết lặp đi lặp lại các khớp nối tháo nhanh bằng thép (QDC) có thể làm tróc ren trong hoặc gây xước mặt (galling).
- Al 6061 có cường độ cắt 207 MPa và độ cứng 95 HBW, cung cấp khả năng chống nhổ ren cao hơn hơn 36%, khiến nó trở thành tiêu chuẩn bắt buộc cho manifold lưu chất ướt và các giá đỡ gắn ngoài.
5. Hàn gió trong chân không & DFM: Khủng hoảng cửa sổ nhiệt 582°C
Đối với các cụm lắp ráp đòi hỏi độ tin cậy rò rỉ bằng không, Hàn gió trong chân không cao (HVB) là kỹ thuật liên kết tiêu chuẩn vàng. Tuy nhiên, hàn 6061 so với 6063 mang đến các hồ sơ rủi ro luyện kim rất khác nhau.
Xử lý nhiệt sau khi hàn (khôi phục T6)
Cả 6061 và 6063 đều ra khỏi lò hàn chân không (590°C) ở trạng thái ủ hoàn toàn, mềm "O" (σy < 80 MPa). Để khôi phục cường độ thiết kế, các tấm làm mát phải trải qua xử lý nhiệt sau khi hàn:
- Xử lý nhiệt dung dịch (SHT): Ngâm ở 520°C-535°C trong 60 phút.
- Làm nguội nhanh: Làm nguội bằng nước hoặc nitơ áp suất cao có kiểm soát để giữ các nguyên tố hợp kim đông cứng trong dung dịch rắn.
- Hóa già nhân tạo: Hóa già ở 160°C-175°C từ 8 đến 12 giờ để kết tủa các kim Mg2Si mịn, đưa kim loại nền trở lại trạng thái T6.
Vì Al 6063 chứa ít magie và đồng hơn, nó có độ nhạy làm nguội thấp hơn. Ở các mặt cắt mỏng, 6063 có thể đạt cường độ gần T6 chỉ thông qua làm nguội bằng khí nitơ vận tốc cao trực tiếp bên trong buồng lò chân không, tránh biến dạng do làm nguội bằng nước lỏng mạnh.
6. Khả năng gia công CNC, bào vảy & hoàn thiện bề mặt
6.1 Phay CNC so với mật độ cánh bào vảy
- Phay vi CNC (lợi thế của Al 6061): Al 6061 tạo ra phoi đứt đoạn, chặt, thoát dễ dàng trong quá trình phay CNC tốc độ cao (18.000-24.000 RPM). Nó đạt được độ bóng bề mặt gương (Ra < 0,4 μm) và duy trì dung sai kích thước xuống ±0,015 mm mà không có viền ba via dính dọc các cạnh kênh.
- Gia công cánh bào vảy (lợi thế của Al 6063): Bào vảy liên quan đến việc bào các lớp kim loại liên tục mỏng từ một phôi đặc và uốn chúng lên 90° để tạo thành chồng cánh siêu dày đặc. Độ dẫn dài và tốc độ tăng cứng nguội thấp hơn vượt trội của Al 6063 khiến nó trở thành vua không tranh cãi trong chế tạo cánh bào vảy:
- 6063 cho phép độ dày cánh xuống 0,20 mm - 0,40 mm với tỷ lệ kích thước vượt quá 15:1 đến 20:1.
- 6061 có xu hướng xé, gãy hoặc rung trong quá trình bào vi do đề kháng cắt cao hơn.
6.2 Xử lý bề mặt: Anodizing so với mạ niken hóa học
- Anodizing cứng (Loại III): Al 6063 tạo ra lớp phủ oxit trong suốt tinh thể hoặc đen sâu đặc biệt đồng đều (25 μm-50 μm, độ cứng >500 HV) do hàm lượng đồng tối thiểu. Al 6061 cũng có thể anodizing cứng, nhưng hàm lượng đồng của nó có thể tạo ra vẻ ngoài hơi xám, lốm đốm.
- Mạ vàng ngâm niken hóa học (ENIG) / Mạ: Khi các tấm làm mát nhôm phải kết nối vào các vòng làm mát kim loại hỗn hợp (chứa đường ống đồng hoặc khớp nối đồng thau), các kênh bên trong phải được mạ niken hóa học photpho cao (10%-12% P) để ngăn ngừa ăn mòn galvanic. Cả 6061 và 6063 đều mạ dễ dàng sau xử lý kẽm kép tiêu chuẩn.
7. Tiêu chuẩn kỹ thuật Altus Precision: Kiến trúc hàn Hybrid 6063 + 6061
Tại sao phải thỏa hiệp giữa hiệu quả nhiệt và cường độ kết cấu khi bạn có thể tận dụng thế mạnh của cả hai hợp kim?
Tại Altus Precision, nhóm kỹ thuật nhiệt của chúng tôi thường xuyên thiết kế và sản xuất Tấm làm mát lỏng đa hợp kim lai:
Chi tiết vi kênh bào vảy Al 6063
- Độ dẫn nhiệt: 201 W/(m·K).
- Hình học: Bề rộng cánh 0,3mm, bước cánh 0,4mm, tỷ lệ kích thước 15:1.
- Chức năng: Đặt trực tiếp bên dưới các mô-đun silicon hoặc IGBT thông lượng nhiệt cao để hấp thụ nhiệt tối đa.
Vỏ manifold phay CNC Al 6061-T6
- Giới hạn chảy: 276 MPa.
- Tính năng: Cổng lưu chất ren CNC (ren SAE/G), các đầu lồi gắn, chu vi bịt kín O-ring.
- Chức năng: Cung cấp khả năng chịu áp suất nổ 4,0+ MPa và gắn khung cứng.
8. Câu Hỏi Thường Gặp (FAQ)
Câu 1: Al 6061 và Al 6063 có thể được hàn chân không cùng nhau trong cùng một cụm chi tiết không?
Trả lời: Có, hoàn toàn được. Al 6061 và Al 6063 hoàn toàn tương thích về mặt luyện kim vì chúng chia sẻ cùng hệ hợp kim nền Al-Mg-Si. Khi sử dụng hợp kim hàn độn Al-Si 4004 hoặc 4343 (577°C-592°C), biên độ nhiệt độ của lò chân không phải được kiểm soát trong khoảng ±2°C để duy trì dưới nhiệt độ solidus của 6061 (582°C) trong khi vẫn làm tan hoàn toàn lớp hàn. Altus Precision thường xuyên hàn chân không các chi tiết cánh tản nhiệt 6063 lai vào vỏ kết cấu 6061-T6 với độ rỗng bằng không.
Câu 2: Khi nào đồng vẫn được yêu cầu thay vì Nhôm 6063?
Trả lời: Mặc dù Al 6063 cung cấp hiệu suất nhiệt ấn tượng (201 W/(m·K)), đồng C11000/C10100 (388-391 W/(m·K)) được yêu cầu khi mật độ thông lượng nhiệt silicon tại chỗ vượt quá 100 W/cm2 đến 150+ W/cm2 (chẳng hạn như các bộ tăng tốc AI hiện đại như NVIDIA H100/B200), hoặc khi ngân sách điện trở nhiệt cho phép (Rth) bị nén đến mức điện trở dẫn nhiệt khối của nhôm khiến nhiệt độ mối nối vượt quá thông số nhiệt tối đa.
Câu 3: Tại sao không sử dụng nhôm nguyên chất (như 1060 hoặc 1070) làm đế tấm làm mát?
Trả lời: Các hợp kim nhôm nguyên chất (dòng 1000) có độ dẫn nhiệt thậm chí còn cao hơn (230-234 W/(m·K)), nhưng chúng có độ bền cơ học gần như bằng không (σy ≈ 28-35 MPa). Một tấm làm mát làm từ 1060 sẽ phồng và vỡ ở áp suất chất lỏng vừa phải (<0,8 MPa), không thể giữ được các khớp nối chất lỏng có ren, và quá dính để gia công bằng phay CNC. 6063-T6 cung cấp hơn 85% độ dẫn nhiệt của nhôm nguyên chất đồng thời mang lại độ bền chảy cao hơn 7 lần.
Câu 4: Các phụ gia chất làm mát nào được yêu cầu để ngăn ngừa ăn mòn trong các tấm làm mát bằng nhôm?
Trả lời: Nước máy chưa xử lý hoặc nước khử ion nguyên chất sẽ gây rỗ nhôm theo thời gian. Các vòng làm mát bằng chất lỏng nhôm yêu cầu hỗn hợp 50/50 Nước-Etylen Glycol (WEG) hoặc Nước-Propylen Glycol (WPG) được bào chế với công nghệ axit hữu cơ (OAT) các chất ức chế ăn mòn (như silicat, sebacat hoặc azole) duy trì độ pH của chất lỏng trong khoảng 7,5 đến 8,5 và thụ động hóa bề mặt nhôm tiếp xúc với chất lỏng.
9. Tối Ưu Hóa Chiến Lược Vật Liệu Tấm Làm Mát Của Bạn Với Altus Precision
Bạn đang hoàn thiện các thông số kỹ thuật vật liệu cho các tấm làm mát bằng chất lỏng hoặc cụm quản lý nhiệt thế hệ tiếp theo? Đừng chấp nhận sự đoán mò giữa hiệu suất nhiệt và độ bền kết cấu.
Năng lực của Altus Precision:
- Lựa Chọn Hợp Kim Toàn Diện: Gia công chính xác và hàn chân không trên Al 6061-T6, Al 6063-T6, Nhôm Nguyên Chất 1060, và Đồng Không Oxy C10100.
- Khuôn Cánh Vi Kênh & Cánh Bào: Bề rộng cánh xuống đến 0,20 mm với tỷ lệ khung hình lên đến 15:1.
- Hàn Chân Không Cao Không Sử Dụng Thuốc Hàn: Độ bền cắt đơn khối >180 MPa ở chân không 10-5 mbar.
- Kiểm Tra Chất Lượng 100%: Kiểm tra kích thước CMM, thử nghiệm nổ thủy tĩnh và thử nghiệm rò rỉ phổ khối lượng heli (<1× 10⁻⁹ mbar·L/s).
👉 Gửi bản vẽ CAD của bạn đến nhóm kỹ thuật nhiệt của chúng tôi ngay hôm nay để được đánh giá DFM và tối ưu hóa vật liệu miễn phí:
- Trang web: altusprecision.com
- Hỗ Trợ Kỹ Thuật:
info@altusprecision.com - Yêu Cầu Đánh Giá DFM & Vật Liệu: Tải Lên Tệp CAD 3D


