
Raffreddamento a Liquido vs Raffreddamento a Immersione: Un'Analisi Tecnica per Datacenter ad Alta Densità ed Elettronica di Potenza
> Risposta Rapida per Progettisti Termici e Ingegneri delle Infrastrutture: > Quando si conduce una valutazione ingegneristica del raffreddamento a liquido vs raffreddamento a immersione per il calcolo di nuova generazione, la scelta si basa sul bilanciamento tra la capacità di flusso termico e la manutenibilità operativa. Mentre il raffreddamento a immersione bifase e quello monofase offrono un'elevata cattura termica teorica immergendo interi blade server, la loro adozione commerciale è limitata da costi catastrofici del fluido ($/litro), divieti ambientali aggressivi sui PFAS, complessa manutenzione del fluido dielettrico e garanzie OEM invalidate. Al contrario, il raffreddamento a liquido diretto su chip che utilizza una piastra fredda a microcanali lavorata con precisione resta l'architettura pragmatica e dominante per i processori moderni da 800W–1200W+ (ad es. NVIDIA H100/B200 e ASIC per IA). Il raffreddamento diretto su chip si integra perfettamente nei rack OCP ORv3 standard da 19 pollici, ottimizza il PUE del datacenter tra 1,05 e 1,12, preserva la standard manutenzione standard dei nodi hot-swappable e offre un TCO molto più basso grazie alla specializzata produzione di piastre fredde personalizzate con affidabilità a zero perdite tramite brasatura sotto vuoto.
1. Introduzione: Il Muro Termico del Silicio e la Fine del Raffreddamento ad Aria
L'industria dei semiconduttori ha ufficialmente violato i limiti termodinamici del raffreddamento ad aria a convezione forzata.
Nel calcolo enterprise moderno, nei cluster cloud hyperscale e nelle infrastrutture di trading ad alta frequenza (HFT), il thermal design power (TDP) per socket è aumentato drasticamente:
- Le CPU enterprise (AMD EPYC™ 9004/9005, Intel® Xeon® 6) spingono costantemente oltre i 350W–500W di TDP.
- I pacchetti acceleratori AI/ML (NVIDIA H100/H200 SXM5, Blackwell B200, AMD Instinct™ MI300X) operano a 700W–1000W+, con flussi termici localizzati sugli hot-spot che superano frequentemente 100–150 W/cm² sui die di calcolo e sugli stack di memoria High Bandwidth Memory (HBM3e).
- Il packaging multi-die di nuova generazione (chiplet) crea profili severi di dissipazione termica non uniforme, dove il delta-T ($\Delta T$) tra die di silicio adiacenti deve essere mantenuto sotto i 5°C–8°C per prevenire delaminazione fisica indotta da stress termico e clock throttling.
A livelli di flusso termico superiori a $80\text{ W/cm}^2$, il raffreddamento ad aria forzata incontra limiti fisici insormontabili:
- Limiti Acustici e di Pompaggio Parassita: Le ventole dello chassis del server devono ruotare a 15.000–25.000 RPM, consumando fino al 15%–20% dell'energia totale del server solo per superare le perdite di carico della densità delle alette del dissipatore, producendo livelli di rumore superiori a 85–90 dBA.
- Collo di Bottiglia della Resistenza Termica: Anche con vapor chamber e array di alette in rame skived ultra-densi, la resistenza termica conduttivo-convettiva ($R_{th, giunzione-ambiente}) non può essere portata sotto 0,08\text{ K/W}$, causando temperature di giunzione (T_j$) che superano i limiti massimi operativi sicuri ($85^\circ\text{C}-105^\circ\text{C}$) in aria ambiente del datacenter (25^\circ\text{C}-35^\circ\text{C}$).
Per prevenire un thermal throttling catastrofico, i progettisti hardware devono passare a un mezzo di raffreddamento liquido. La capacità termica volumetrica dell'acqua è circa 3.500 volte superiore a quella dell'aria ambiente ($C_v \approx 4,184\text{ J/(cm}^3\cdot\text{K)} vs. 0,0012\text{ J/(cm}^3\cdot\text{K)}$), reimpostando fondamentalmente l'equazione di rimozione del calore.
Tuttavia, decidere come applicare il liquido—tramite piastre fredde dirette su chip (D2C) o bagni di immersione completa—rappresenta una delle decisioni strutturali e di capitale più critiche nell'ingegneria infrastrutturale moderna.
2. Definire i Due Paradigmi
Piastra Fredda Diretta su Chip (D2C)
- Chassis: Sled rackmount orizzontali standard 19" EIA / OCP ORv3.
- Circuito Fluido: Acqua-glicole trattata a ciclo chiuso (PGW/EGW) erogata tramite accoppiamenti QDC blind-mate e manifold direttamente alle piastre fredde a microcanali montate sui die.
- Targeting: 100% focalizzato sui colli di bottiglia termici primari (GPU, CPU, HBM, VRM) mentre il flusso d'aria dello chassis gestisce i componenti periferici a basso consumo.
Raffreddamento a Immersione a Sommersione Completa
- Chassis: Bagno aperto orizzontale a pavimento o tank a vapore ermeticamente sigillato.
- Circuito Fluido: Fluido dielettrico non conduttivo sfuso (olio idrocarburico o fluorochimico PFAS).
- Targeting: Sommersione totale della scheda senza ventole dello chassis; il calore si irradia da ogni superficie attiva/passiva nel bagno di liquido circostante.
Raffreddamento a Liquido Diretto su Chip (D2C) (Architettura a Piastra Fredda)
Nelle architetture D2C, il calore viene rimosso direttamente nei colli di bottiglia termici primari (GPU, CPU, moduli di memoria ad alto carico e VRM di potenza). Scambiatori di calore in metallo ad alta conducibilità—piastre fredde—vengono fissati meccanicamente direttamente sull'integrated heat spreader (IHS) o sui die di silicio nudo tramite materiali di interfaccia termica ad alte prestazioni (TIM, come phase change material o foglio di indio).
- Circuito Refrigerante: Liquido trattato (tipicamente acqua deionizzata con inibitori di corrosione/antimicrobici come glicole propilenico acqua, PGW25/PGW50) viene pompato attraverso microcanali interni nella piastra fredda, catturando calore tramite flusso convettivo forzato monofase.
- Compatibilità Form Factor: I server rimangono configurati nei tradizionali form factor rackmount orizzontali (1U, 2U o OCP Open Rack v3). Le sorgenti di calore secondarie (NIC a basso consumo, SSD, condensatori) possono essere raffreddate da mini-piastre fredde secondarie o gestite da un flusso d'aria ausiliario dello chassis a bassa velocità (raffreddamento ibrido aria-liquido).
- Unità di Distribuzione del Raffreddamento (CDU): Il routing del fluido è gestito tramite accoppiamenti quick-disconnect (QDC) e manifold rack collegati a una CDU in-row o centralizzata.
Raffreddamento a Immersione (Monofase e Bifase)
Il raffreddamento a immersione elimina completamente dissipatori e piastre fredde mirati, immergendo tutta l'elettronica attiva direttamente in un fluido dielettrico elettricamente non conduttivo.
- Immersione Monofase (1PIC): I server sono montati verticalmente all'interno di "bagni" orizzontali o chassis sigillati riempiti con oli a base idrocarburica o fluidi sintetici. Il fluido rimane in stato liquido durante tutto il ciclo, fatto circolare da pompe attraverso scambiatori di calore esterni.
- Immersione Bifase (2PIC): I server sono immersi in liquidi dielettrici fluorochimici specializzati a basso punto di ebollizione (ad es. con ebollizione a $50^\circ\text{C}-60^\circ\text{C}$). Il calore dal silicio provoca l'ebollizione del liquido direttamente sulla superficie del chip, creando bolle di vapore che salgono verso una serpentina di condensazione raffreddata ad acqua montata nel coperchio del tank, condensandosi in gocce di liquido che ricadono nel serbatoio.
3. Matrice di Confronto Tecnico Chiave
La tabella seguente mette a confronto entrambi gli approcci attraverso le esatte metriche meccaniche, termiche, operative e di capitale valutate dai progettisti termici.
| Metrica | Piastra Fredda Diretta su Chip (D2C) | Immersione Monofase (1PIC) | Immersione Bifase (2PIC) |
|---|---|---|---|
| Gestione Max Flusso Termico Chip | Fino a 150+ W/cm² (Microcanale Ottimizzato) | ~40 – 60 W/cm² (Convezione Naturale/Bassa Forzata) | Fino a 120 – 150+ W/cm² (Trasferimento Termico per Ebollizione) |
| Resistenza Termica ($R_{th, j-f}) | 0,02 – 0,05 K/W | 0,08 – 0,15 K/W | 0,03 – 0,06 K/W |
| PUE Tipico della Facility | 1,05 – 1,15 | 1,03 – 1,08 | 1,02 – 1,05 |
| Mezzo Fluido Refrigerante | Miscela Acqua-Glicole (PPW/EGW) o acqua DI pura | Idrocarburo Sintetico o Polialfaolefina (PAO) | Fluorochimici (a base PFAS: ad es. FK-5-1-12) |
| Costo Refrigerante per Litro | <2 / Litro | 15 – 30 / Litro | 250 – 400+ / Litro |
| Sostituzione / Evaporazione Refrigerante | Trascurabile (Circuito chiuso ermetico) | Bassa (Trascinamento fluido durante le estrazioni) | Rischio elevato (10.000+ di perdita/anno da micro-perdite delle guarnizioni) |
| Retrofit Chassis / Facility | Drop-in Compatibile con rack standard 19" / OCP | Richiede letti tank, gru a ponte, ricostruzione del pavimento | Tank pressurizzati specializzati a tenuta di vapore, infrastruttura di condensazione |
| Carico Peso sul Pavimento | Portate standard del pavimento (~1.000–1.500 kg/rack) | Richiede pavimenti rinforzati (>2.500 kg/tank) | Richiesto rinforzo strutturale pesante |
| Ergonomia di Manutenzione | Sled blade hot-swappable tramite QDC dry-break | Processo "Gru e Vasca di Raccolta"; pulizia disordinata dell'olio | Rischi critici di rottura delle guarnizioni; costose fughe di vapore |
| Garanzia & Compatibilità Componenti | Pieno supporto OEM (componenti scheda standard) | Invalida molte garanzie; dissolve alcune gomme/TIM | Rimuove le paste termiche; dissolve certi condensatori |
| Rischio Regolatorio & Ambientale | Zero esposizione PFAS; acque reflue standard sicure | Alto costo di smaltimento per idrocarburi esausti | Severo (Eliminazione globale di PFAS/forever chemicals) |
4. La Realtà Pratica del Raffreddamento a Immersione: Perché l'Adozione su Larga Scala del Settore si è Arrestata
Nonostante le entusiastiche affermazioni di marketing riguardanti numeri PUE da record (<1,05), il raffreddamento a immersione incontra routinariamente severe frizioni operative e di supply-chain quando viene spostato dai test pilota in laboratorio agli ambienti di produzione commerciale.
4.1 La Trappola Economica e Regolatoria del Fluido Dielettrico
Nei sistemi monofase, il costo del fluido non è trascurabile, ma nel raffreddamento a immersione bifase (2PIC), l'economia del fluido diventa proibitiva:
- I fluidi fluorurati specializzati hanno prezzi tra 250 e $450 al litro. Un singolo tank di calcolo da 50kW può richiedere da 400 a 600 litri di fluido—rappresentando $100.000–$250.000 di solo fluido per tank.
- Divieti Regolatori sui PFAS: Gli organismi regolatori mondiali (restrizioni EU REACH, regole US EPA) stanno sistematicamente vietando le sostanze per- e polifluoroalchiliche (PFAS) a causa della persistenza biologica. A fine 2022, 3M—il produttore globale dominante dei fluidi dielettrici Fluorinert™ e Novec™—ha annunciato un'uscita assoluta da tutta la produzione di fluidi PFAS entro la fine del 2025. Ciò ha gettato la futura supply chain del raffreddamento bifase nel completo caos, lasciando i datacenter esposti all'obsolescenza dei fluidi e a costi di manutenzione fuori controllo.
- Perdita per Evaporazione: Nonostante sofisticate guarnizioni a vapore, ogni apertura di manutenzione di un tank 2PIC rilascia vapore. A centinaia di dollari al chilogrammo, anche un minore degassamento o degradazione delle guarnizioni a vapore rappresenta decine di migliaia di dollari di spese operative annuali non preventivate.
4.2 Manutenzione & Ergonomia del Fluido Dielettrico: Il Problema dell'"Immergere e Gocciolare"
Le operations del datacenter prosperano su un Mean Time to Repair (MTTR) misurato in minuti. Tuttavia, le realtà della manutenzione del fluido dielettrico introducono una forte frizione nelle attività di servizio quotidiane:
- Con il raffreddamento a liquido diretto su chip, un blade di calcolo guasto viene isolato usando disconnessioni rapide blind-mate zero-gocciolamento, estratto orizzontalmente dal rack, riparato su un banco pulito antistatico e sostituito senza influenzare gli sled vicini.
- Nei tank a immersione, l'estrazione di un singolo blade richiede un paranco a gru a ponte motorizzato. Mentre il blade viene sollevato dal tank orizzontale, deve restare appeso in un "drip rack" per 30–60 minuti mentre l'olio idrocarburico drena dai componenti. Il tecnico deve poi lavorare con dissipatori, PCB e connettori rivestiti d'olio, introducendo rischi di scivolamento, requisiti di lavaggio con solventi specializzati e alti rischi di contaminazione.
4.3 Incompatibilità dei materiali e integrità del segnale ad alta frequenza
Immergere una scheda madre in un fluido influisce su più del semplice controllo della temperatura:
- Lisciviazione dei materiali: Alcuni fluidi dielettrici lisciviano chimicamente i plastificanti dai cavi a nastro, dissolvono le guarnizioni in elastomero e rimuovono gli adesivi dai ricetrasmettitori ottici.
- Degradazione del segnale ad alta velocità: Il fluido dielettrico modifica la permittività ($\epsilon_r) che circonda le tracce differenziali ad alta velocità PCIe 5.0/6.0 ed Ethernet 800G. Le impedenze delle tracce progettate per 85\text{ }\Omega in aria calano significativamente quando vengono sommerse dai fluidi dielettrici (\epsilon_r \approx 1,8 - 2,2$), inducendo riflessione del segnale, chiusura del diagramma a occhio e aumento del tasso di errore sui bit (BER), a meno che le schede madri non siano progettate da zero specificamente per l'immersione.
5. Perché il raffreddamento a microcanali Direct-to-Chip (D2C) domina il calcolo ad alta densità
Per la stragrande maggioranza degli hyperscaler, dei provider di colocation e degli ambienti enterprise ad alta densità, il raffreddamento a liquido Direct-to-Chip (D2C) rappresenta il punto di ingegneria ideale tra efficacia termica e operabilità pragmatica.
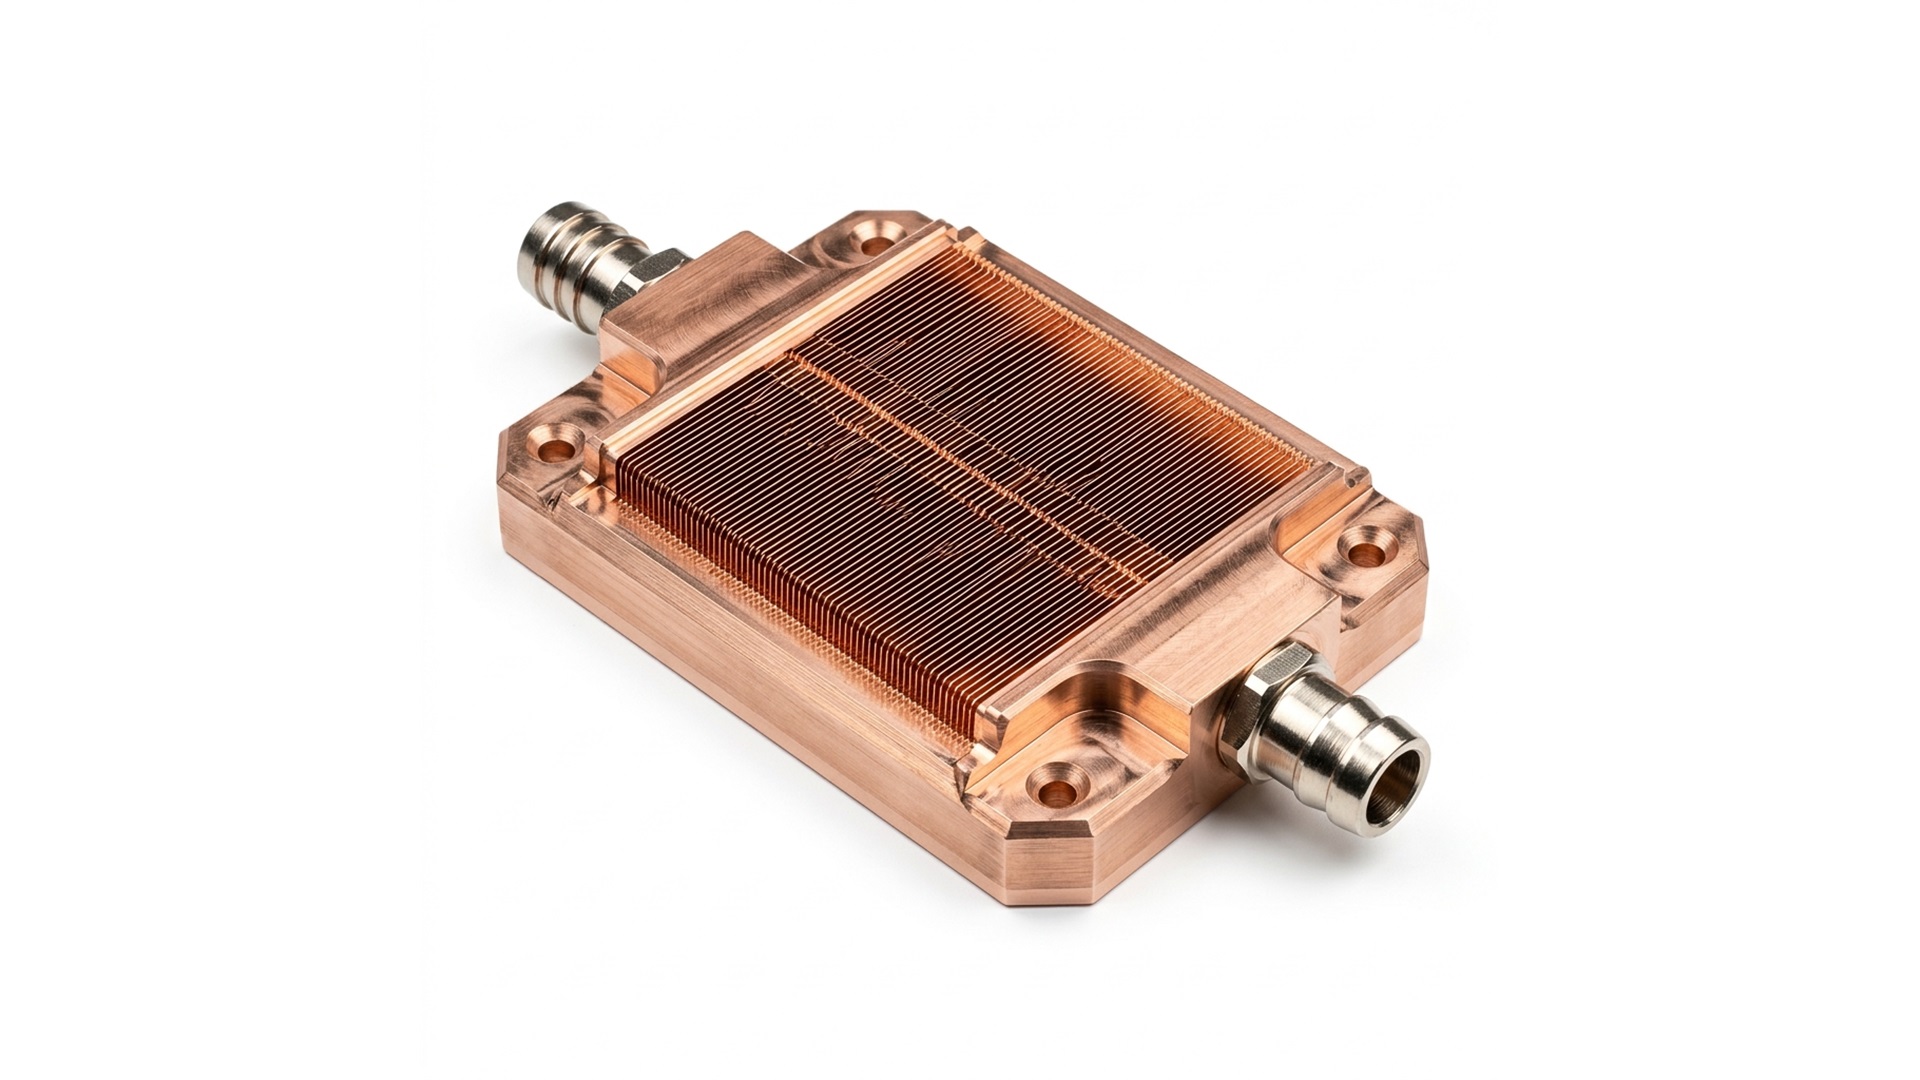
5.1 Gestione della densità termica oltre 1.000 Watt
Le piastre fredde a microcanali avanzate aggirano le barriere della convezione in fluido bulk convogliando il refrigerante attraverso matrici di alette su scala micrometrica direttamente sopra la fonte di calore.
Riducendo la larghezza delle alette a $150\text{ }\mu\text{m} - 250\text{ }\mu\text{m}$ e i canali delle alette a $200\text{ }\mu\text{m}$ con rapporti d'aspetto che vanno da $10:1$ a $15:1$, l'area superficiale bagnata viene moltiplicata di un ordine di grandezza. Lo strato limite laminare viene continuamente disturbato, raggiungendo coefficienti di scambio termico convettivo (h$) che superano:
Queste prestazioni consentono alle piastre fredde di mantenere comodamente le moderne GPU da 1.000W+ al di sotto di una temperatura di giunzione di $65^\circ\text{C}$ utilizzando loop di acqua calda dell'impianto (32°C-45°C, standard ASHRAE W3/W4), eliminando la necessità di chiller energivori e garantendo valori di PUE enterprise da 1,05 a 1,10.
5.2 Investimento di capitale e retrofit brownfield
A differenza del raffreddamento a immersione, che richiede di smantellare i pavimenti sopraelevati del datacenter, sostituire le solette in cemento per sostenere tank di liquido da tonnellate e buttare via i sistemi di contenimento hot-aisle/cold-aisle esistenti:
- Le piastre fredde D2C si montano all'interno di server in formato standard.
- Le strutture possono eseguire distribuzioni brownfield incrementali: ammodernando da 5 a 10 rack AI ad alta densità all'interno di un datacenter ad aria esistente semplicemente introducendo CDU row-based.
- La spesa in conto capitale (CAPEX) per megawatt di capacità di calcolo distribuita è tipicamente dal 30% al 55% inferiore per il D2C rispetto alle installazioni greenfield a immersione.
6. Approfondimenti sulla producibilità del progetto (DFM): produzione personalizzata di piastre fredde su scala
Progettare una piastra fredda che funzioni in un modello di simulazione è semplice; realizzare una produzione personalizzata di piastre fredde per decine di migliaia di unità che sopravvivano 7-10 anni di funzionamento continuo 24/7 all'interno di supercomputer AI del valore di milioni di dollari richiede standard produttivi di precisione spietati.
In Altus Precision, i nostri flussi di lavoro di ingegneria e fabbricazione affrontano le principali modalità di guasto del raffreddamento a liquido ad alta densità:
6.1 Metallurgia: rame elettronico esente da ossigeno (OFE) C10100
Il rame commerciale standard (come il C11000 ETP) contiene tracce di ossigeno che possono causare infragilimento da idrogeno durante i cicli di brasatura ad alta temperatura, creando microvuoti ai bordi di grano che favoriscono perdite da pinhole.
Altus Precision lavora le basi delle piastre fredde in rame elettronico esente da ossigeno certificato C10100 / C10200 (conducibilità termica $\lambda \ge 391\text{ W/(m}\cdot\text{K)}$).
- Le piastre di base vengono lavorate con precisione tramite fresatura CNC multiasse per ottenere una planarità superficiale di $<0,01\text{ mm}$ sull'area di contatto del die e una rugosità superficiale di Ra < 0,2\text{ }\mu\text{m}$.
- Questo elimina i microgap d'aria tra la piastra fredda e i die di silicio nudi, riducendo al minimo la resistenza di contatto interfacciale (R_{interface}) senza richiedere pressioni di serraggio eccessive che rischierebbero di incrinare fragili package siliconici 2.5D/3D.
6.2 Geometria dei microcanali vs. compromesso sulla perdita di carico (\Delta P)
Un errore di progettazione frequente nelle piastre fredde di terze parti è l'eccessiva ottimizzazione dell'area superficiale termica, creando una resistenza idraulica inaccettabile. Una perdita di carico superiore a 50\text{ kPa} su una singola piastra fredca crea gravi svantaggi a livello di sistema: sovraccarica la pompa del CDU, aumenta la potenza di pompaggio parassitenziale e rischia squilibri di portata tra rack multi-socket.
Il nostro team di ingegneria termica utilizza un manifold interno guidato da CFD con profili di impingement a getti multi-ingresso:
- Invece di spingere il refrigerante lungo l'intera lunghezza dello stack di alette, il refrigerante entra attraverso una feritoia centrale, colpisce perpendicolarmente l'area centrale del silicio più caldo, si biforca ed esce attraverso canali di ritorno paralleli.
- Questo dimezza la lunghezza del percorso idraulico del fluido, riducendo il \Delta P$ complessivo del loop del 40%-60% e abbassando contemporaneamente i gradienti di temperatura nei punti caldi.
6.3 Brasatura sotto vuoto vs. atmosfera controllata (CAB): l'imperativo zero flusso
I fabbricanti tradizionali di sistemi di raffreddamento a liquido impiegano spesso la brasatura in atmosfera controllata (CAB) utilizzando flussi corrosivi o non corrosivi. Nei loop dei datacenter ad alta densità, qualsiasi residuo di flusso è catastrofico: il flusso residuo si decompone nel tempo, si stacca nel flusso del fluido, ostruisce i microcanali e avvia pitting galvanico localizzato.
Lo standard Altus Precision: Utilizziamo esclusivamente la brasatura sotto alto vuoto a pressioni comprese tra $10^{-5}$ e $10^{-6}\text{ mbar}$ con leghe attive a base di nichel (BNi) o argento:
- 100% senza flusso: zero contaminanti chimici all'interno dei canali di flusso.
- Resistenza meccanica superiore: la resistenza a taglio del giunto brasato supera 180-220 MPa, trasformando il coperchio e la base della piastra fredda in un componente in rame quasi monolitico.
- Eliminazione della corrosione intermetallica: l'elevata uniformità termica nella camera di brasatura impedisce la formazione di vuoti, raggiungendo tassi di copertura della brasatura >98%$ su tutti i bordi di tenuta.
6.4 Verifica zero perdite: lo standard della spettrometria di massa a elio
Il collaudo idrostatico (ad esempio immergere una piastra a 10 bar per 30 minuti) è necessario per la verifica di scoppio, ma completamente inadeguato per rilevare micro-fessurazioni che permettono una lenta migrazione del fluido durante anni di cicli termici.
Ogni piastra fredda personalizzata Altus Precision viene sottoposta a rilevamento perdite tramite spettrometro di massa a elio in camera a vuoto:
- Il componente viene evacuato in una camera di prova a vuoto fino a $<1\text{ Pa}$, pressurizzato internamente con gas elio puro al 99,999% e analizzato.
- Certifichiamo tassi di perdita inferiori a:Qperdita < 1 × 10⁻⁹ mbar·L/s
- A questa soglia, una piastra fredda richiederebbe oltre 3.000 anni per perdere un singolo centimetro cubo di gas, garantendo una completa integrità ermetica all'interno di ambienti server mission-critical.
7. Domande Frequenti (FAQ)
D1: A quale densità di potenza / TDP il raffreddamento ad aria fallisce definitivamente e impone il raffreddamento a liquido?
Risposta: Il raffreddamento forzato ad aria raggiunge universalmente un muro invalicabile di efficienza e acustica quando il TDP del singolo package del chip supera 400W-500W, oppure quando il flusso termico a livello di package supera $70 - 80\text{ W/cm}^2$. Oltre questa soglia, il volume dello stack di alette in rame e i CFM di flusso d'aria richiesti non possono fisicamente entrare nei classici ingombri dei chassis rack 1U, 2U o 4U. Per l'hardware di nuova generazione come NVIDIA B200 (1000W TDP) o cluster ASIC ad alta densità, il raffreddamento a liquido è un requisito fisico assoluto, non un upgrade opzionale.
D2: I datacenter esistenti con rack standard da 19 pollici possono adottare il raffreddamento diretto sul chip senza ricostruzioni strutturali del pavimento?
Risposta: Sì. Questo è uno dei principali vantaggi ingegneristici del raffreddamento a liquido D2C. I rack server standard (EIA-310 da 19 pollici o OCP ORv3 da 21 pollici) possono essere adattati utilizzando manifold a livello di rack e disconnessioni rapide liquide blind-mate. Poiché il fluido rimane confinato all'interno di tubi interni compatti e piastre fredde, i pesi dei rack rimangono ben al diterno dei tipici limiti delle solette in calcestruzzo dei datacenter (1.000–1.500 kg per rack). Al contrario, i tank a immersione possono pesare da 2.500 a 4.000 kg per footprint, richiedendo ancoraggi sismici e rinforzi strutturali del pavimento di ingegneria civile.
D3: Cosa causa la corrosione galvanica nei circuiti a liquido e come la produzione di precisione delle piastre fredde la mitiga?
Risposta: La corrosione galvanica si verifica quando metalli dissimili con potenziali elettrochimici significativamente diversi (come rame e alluminio) vengono messi a contatto elettrico all'interno di una soluzione elettrolita (come l'acqua). L'alluminio funge da anodo e si corrode rapidamente, creando microfori e fanghi che ostruiscono i microcanali. Altus Precision mitiga questo rischio offrendo architetture di flusso bagnato interamente in rame (base C10100/C11000 + cover plate in rame saldate sotto vuoto con filler BNi/Ag) oppure applicando rivestimenti di diffusione di nichel chimico (ENIG) privi di pori sugli assemblaggi in alluminio bagnato per eliminare il trasferimento ionico metallo-liquido.
D4: Come si confronta l'immersione bifase con il direct-to-chip bifase (piastre fredde evaporative)?
Risposta: Il raffreddamento direct-to-chip bifase utilizza il calore latente di vaporizzazione all'interno di un circuito con piastra fredda a microcanali chiuso ed ermetico, anziché far bollire fluido aperto nell'intero chassis. Sebbene il D2C bifase offra un'enorme gestione del flusso termico ($>200\text{ W/cm}^2$), il D2C monofase (acqua-glicole) abbinato a geometrie di microcanali ottimizzate soddisfa attualmente $>95%$ delle esigenze di compute commerciale fino a 1200W TDP. Questo evita le alte pressioni operative, le complicazioni di recupero dei vapori e i costi di licenza del fluido legati ai sistemi bifase.
8. Conclusione: Selezione Strategica dell'Architettura per Ingegneri Termici
Quando si valutano le strategie di gestione termica per i moderni impianti di compute ad alta densità:
- Raffreddamento a Immersione resta una scelta interessante per installazioni edge altamente specializzate, condizioni ambientali estreme (ad esempio siti con ambienti molto polverosi e non condizionati) o strutture di ricerca di nicchia dove la longevità dei componenti, la velocità di assistenza e i costi di sostituzione del fluido sono secondari rispetto all'isolamento totale dell'enclosure.
- Raffreddamento a Liquido Direct-to-Chip (D2C) resta l'indiscusso campione per datacenter commerciali AI, cloud hyperscale e computing enterprise. Combina elevate prestazioni termiche (gestione >1.000W+ per socket), rischio fluido zero a livello normativo, compatibilità con architetture rack standard e rapidissima serviceability dei nodi.
La variabile critica nel successo del D2C non è se il raffreddamento a liquido funzioni, ma se il produttore delle vostre piastre fredde sia in grado di fornire le tolleranze geometriche, la metallurgia e l'ermeticità dei giunti richieste per proteggere silicio mission-critical per un deployment pluriennale.
Accelera la Tua Architettura Termica con Altus Precision
State progettando sistemi di raffreddamento di nuova generazione per CPU, GPU o elettronica di potenza ad alto TDP? Non lasciate che il thermal throttling o difetti di produzione compromettano le prestazioni del vostro silicio.
Altus Precision collabora con team di ingegneria termica in tutto il mondo per fornire:
- Lavorazione Personalizzata di Piastre Fredde a Microcanali: larghezza delle alette fino a $0,15\text{ mm}$, rapporti d'aspetto fino a $15:1$ e tolleranze di planarità $<0,01\text{ mm}$.
- Brasatura ad Alto Vuoto senza Flusso: resistenza monolitrica del giunto senza contaminazione chimica.
- Test 100% con Spettrometro di Massa a Elio: tassi di perdita certificati inferiori a $1 \times 10^{-9}\text{ mbar}\cdot\text{L/s}$.
- Analisi DFM Completa: feedback termico, idraulico e strutturale completo entro 24 ore dall'invio del CAD.
👉 Pronti a validare i vostri progetti termici?
Inviate i vostri disegni STP / CAD oggi al nostro gruppo di ingegneria termica per una revisione DFM completa e una proposta di prototipazione:
- Sito web: altusprecision.com
- Richieste di Ingegneria:
info@altusprecision.com - Carica CAD per la Valutazione DFM: Richiedi Revisione DFM Piastra Fredda


