
Tabela chropowatości powierzchni Ra to tablica przeliczeniowa: zamienia zmierzoną średnią odchyleń powierzchni na wybór procesu, wygląd wizualny i szacunkowy koszt.
Inżynierowie używają jej, aby przekształcić opis na rysunku w plan produkcji. Tabela spaja trzy języki, które rzadko ze sobą rozmawiają — geometrię, proces obróbki i cenę za detal.
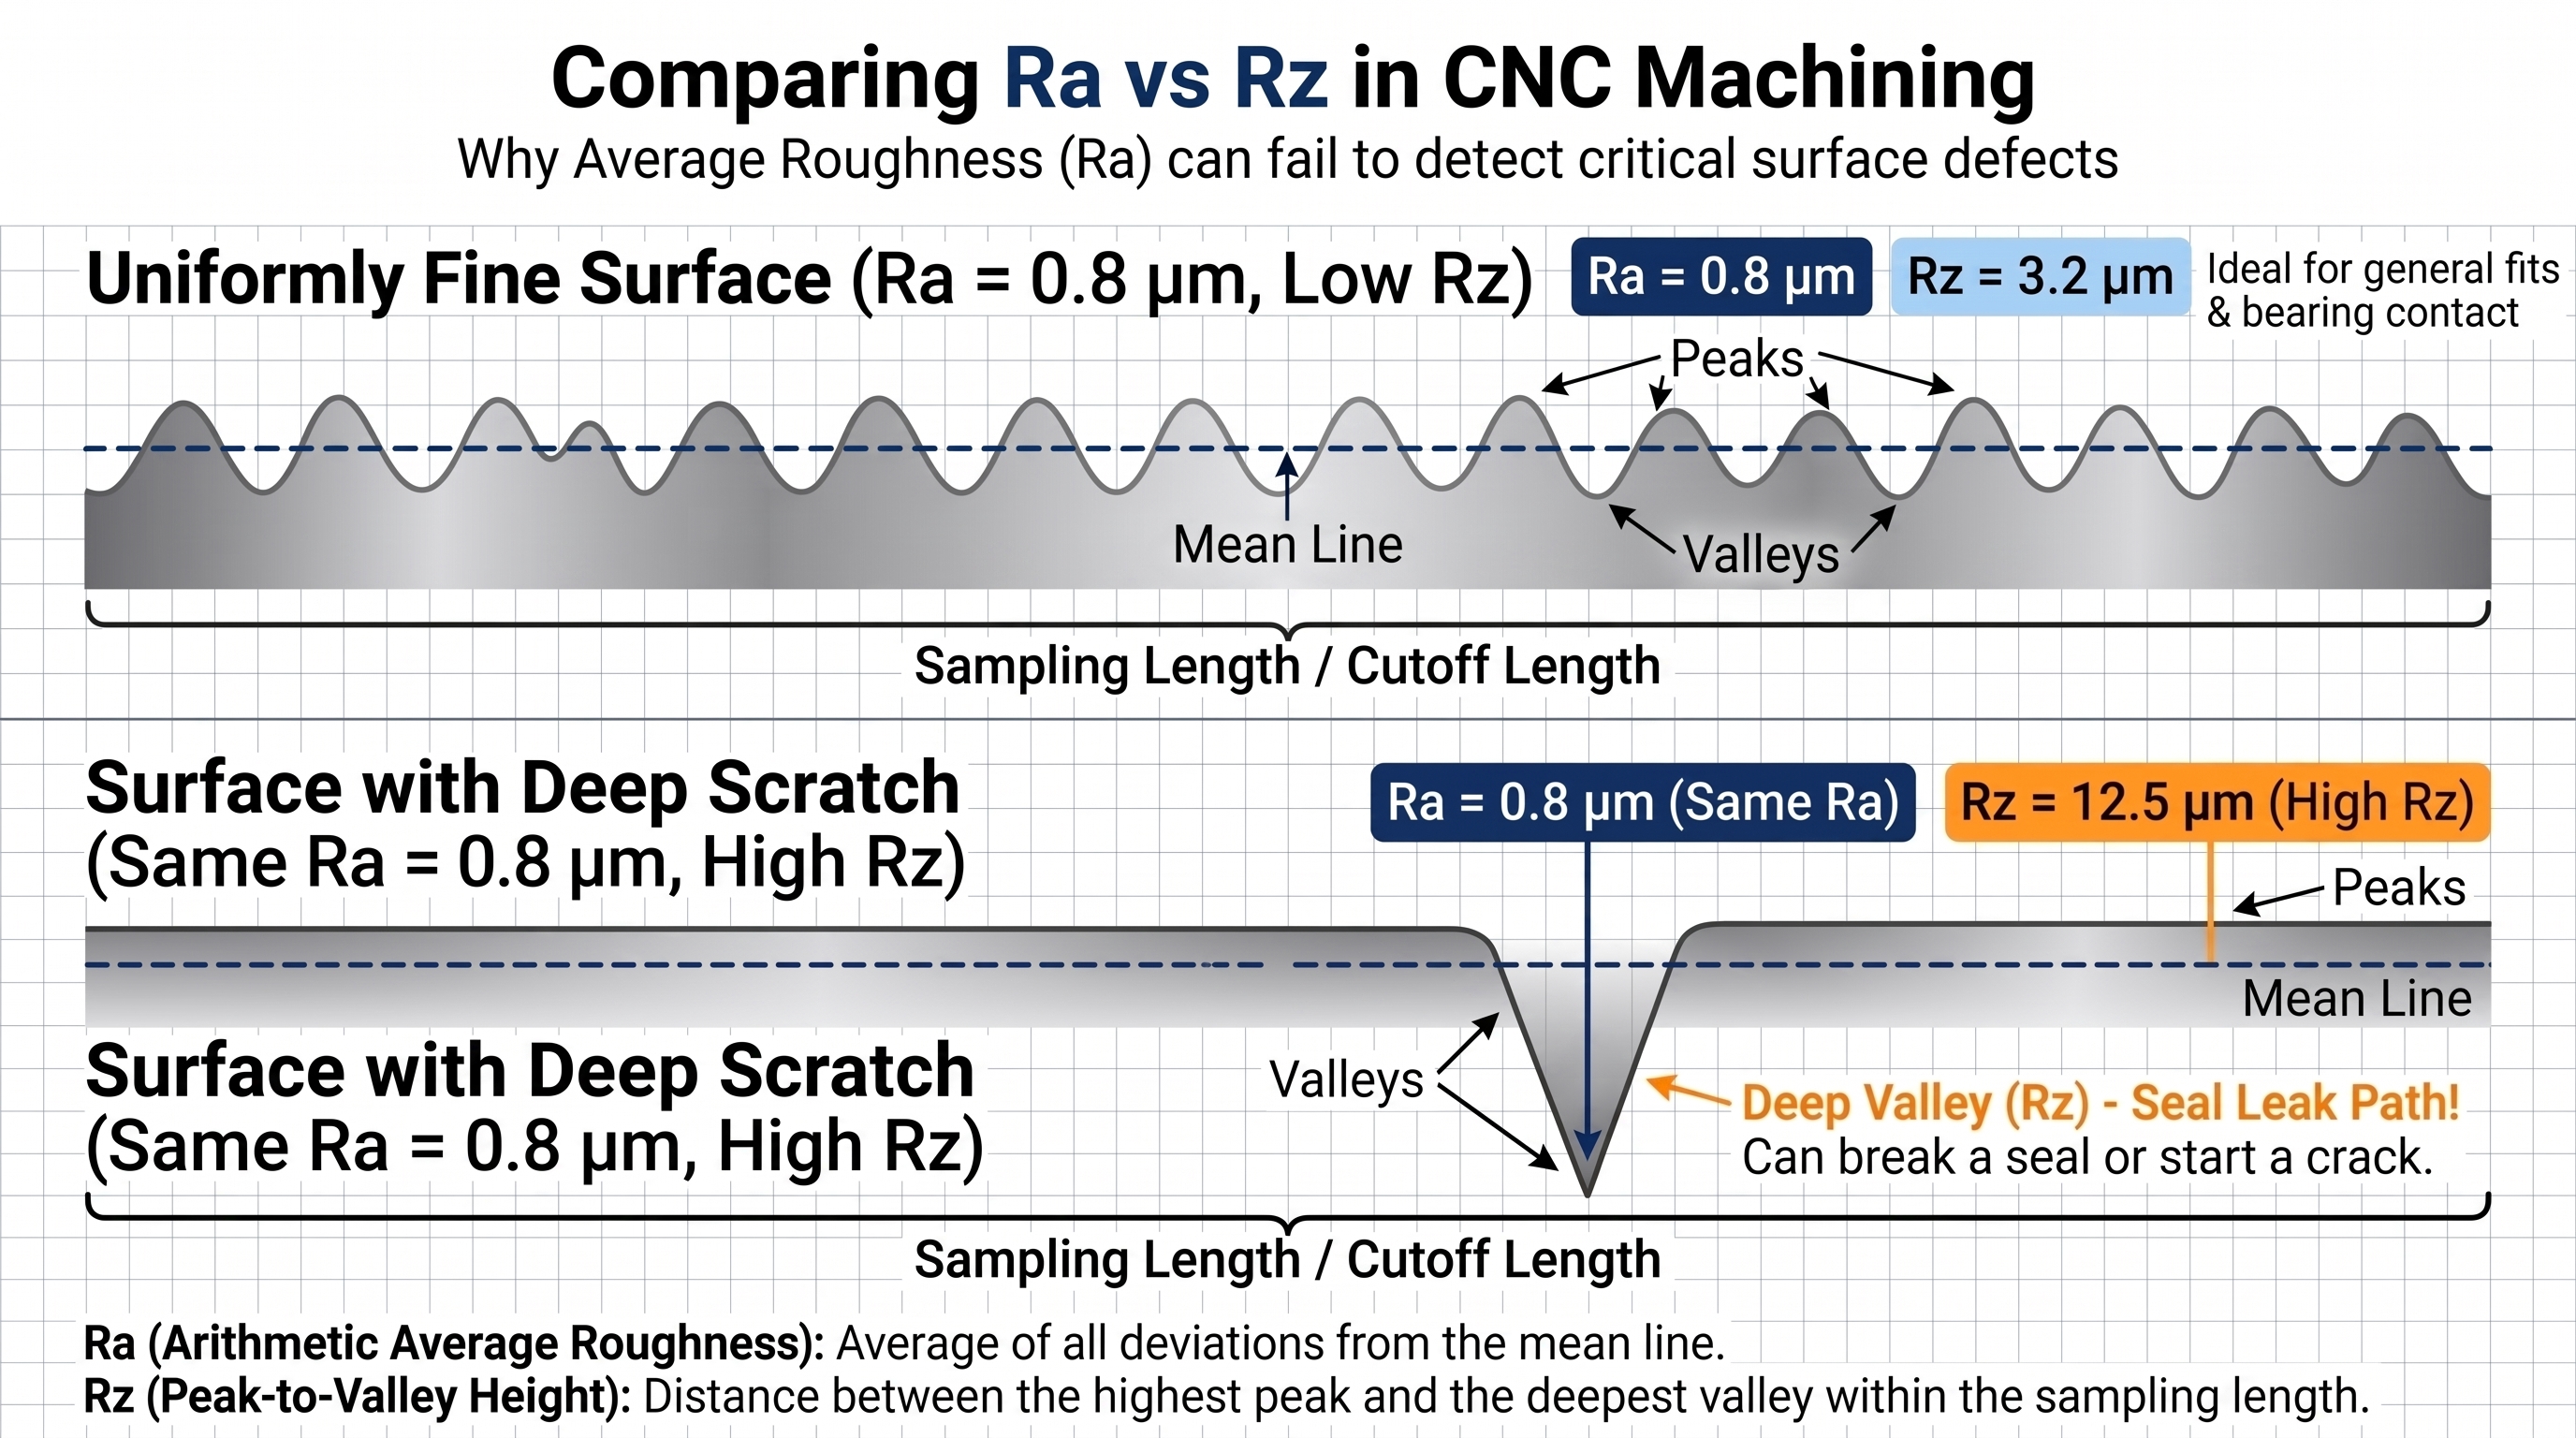
Ra podaje średnią odchyleń powierzchni; Rz podaje najgłębsze wierzchołki, dlatego detal może przejść kontrolę Ra, a mimo to przeciekać.
Kluczowe wnioski
Ogólne frezowanie i toczenie CNC mieszczą się między Ra 0,8 a 3,2 μm; cokolwiek dokładniejszego zwykle wymaga szlifowania lub polerowania.
Ra to średnia arytmetyczna odchyleń; Rz uśrednia pięć najgłębszych dolin i najwyższych wierzchołków.
Przelicznik Ra na RMS utrzymuje się blisko 1,11 na powierzchniach frezowanych, ale przesuwa się do 1,05–1,08 na powierzchniach szlifowanych.
Przejście z Ra 3,2 do Ra 0,4 μm zazwyczaj wydłuża czas cyklu obróbki zgrubnej 1,8–2,4×.
Wąskie Ra należy podawać tylko na powierzchniach funkcyjnych — jedna wartość obejmująca cały detal to najdroższy nawyk zakupowy.
Jeśli wyceniasz detal obrabiany, cenę kontrolują trzy pytania: które powierzchnie faktycznie wymagają gładkiego wykończenia, który proces utrzyma je bez drugiej operacji oraz jak zweryfikujesz to podczas kontroli odbiorczej.
Czytana od tyłu tabela staje się modelem kosztów. Właśnie tak korzysta z niej ten poradnik.
Co tak naprawdę mierzy chropowatość powierzchni w obróbce CNC
Ra to średnia arytmetyczna każdego odchylenia od linii średniej wzdłuż zmierzonej długości próbkowania. Opisuje średnią wysokość tekstury, a nie jej kształt.
Stylusowy lub optyczny profilometr śledzi profil, następnie filtr usuwa falistość i pozostawia jedynie chropowatość w obrębie zdefiniowanej długości odcięcia. Ponieważ wierzchołki i doliny znoszą się podczas uśredniania, jedna głęboka rysa i równomiernie gładka powierzchnia mogą dać tę samą wartość Ra.
Wybór długości odcięcia zmienia wynik. Na 35 identycznych detalach mierzonych przy odcięciach 0,8 mm i 2,5 mm zgodnie z ISO 4287-1 odczyty różniły się nawet o 22%, dlatego wartość Ra bez podanej długości próbkowania nie jest specyfikacją.
Wartość Ra bez podanej długości odcięcia nie jest specyfikacją — to sugestia.
Czytanie tabeli chropowatości powierzchni: przeliczanie Ra vs Rz vs RMS
Ra to średnia odchyleń. Rz uśrednia pięć najgłębszych dolin i najwyższych wierzchołków, a RMS to wartość średniokwadratowa, wciąż spotykana na starszych rysunkach amerykańskich.
RMS podnosi każde odchylenie do kwadratu przed uśrednieniem, więc wysokie cechy mają większą wagę i ta sama fizyczna powierzchnia daje wyższy numer niż Ra. Tabele przeliczeniowe drukowane na wykresach wykończenia powierzchni zakładają w przybliżeniu sinusoidalny profil; rzeczywiste powierzchnie obrabiane nie są sinusoidalne, więc współczynnik przesuwa się, gdy zmienia się proces.
Sprawdzone zgodnie z normami ASTM dotyczącymi pomiarów profilometrem powierzchni, współczynnik przeliczeniowy Ra na RMS utrzymuje się blisko 1,11 na powierzchniach toczonych i frezowanych, ale spada do 1,05–1,08 na powierzchniach szlifowanych i docieranych. Porównaliśmy 60 śladów przy odcięciu 0,8 mm; dwa otwory łożyskowe przeszły kontrolę Ra, a nie przeszły kontroli Rz.
| Ra (μm) | Rz (μm, typowo) | RMS (μin, przybliż.) | Proces |
|---|---|---|---|
| 0,05 | 0,2–0,4 | 2 | Docieranie, superwykończanie |
| 0,1 | 0,4–0,8 | 4–5 | Dokładne szlifowanie, polerowanie |
| 0,2 | 0,8–1,2 | 8 | Dokładne szlifowanie |
| 0,4 | 1,6–2,5 | 16 | Szlifowanie, dokładne toczenie |
| 0,8 | 3,2–5,0 | 32 | Precyzyjne frezowanie, toczenie |
| 1,6 | 6,3–10,0 | 63 | Standardowe frezowanie, toczenie |
| 3,2 | 12,5–20 | 125 | Zgrubne frezowanie, wiercenie |
| 6,3 | 25–40 | 250 | Piłowanie, zgrubne toczenie |
Ra do ogólnych pasowań, styku łożyskowego i szacowania kosztów.
Rz, gdy jedna głęboka dolina może przerwać uszczelkę lub zainicjować pęknięcie.
RMS tylko do odczytywania starszych rysunków amerykańskich — potwierdź profilometrem.
Długość próbkowania i odcięcie, zawsze podane obok wartości.
To samo Ra zmierzone na dwóch różnych procesach rzadko oznacza tę samą powierzchnię.
Standardowe klasy wykończenia powierzchni (N1–N12) i ich typowe zastosowania
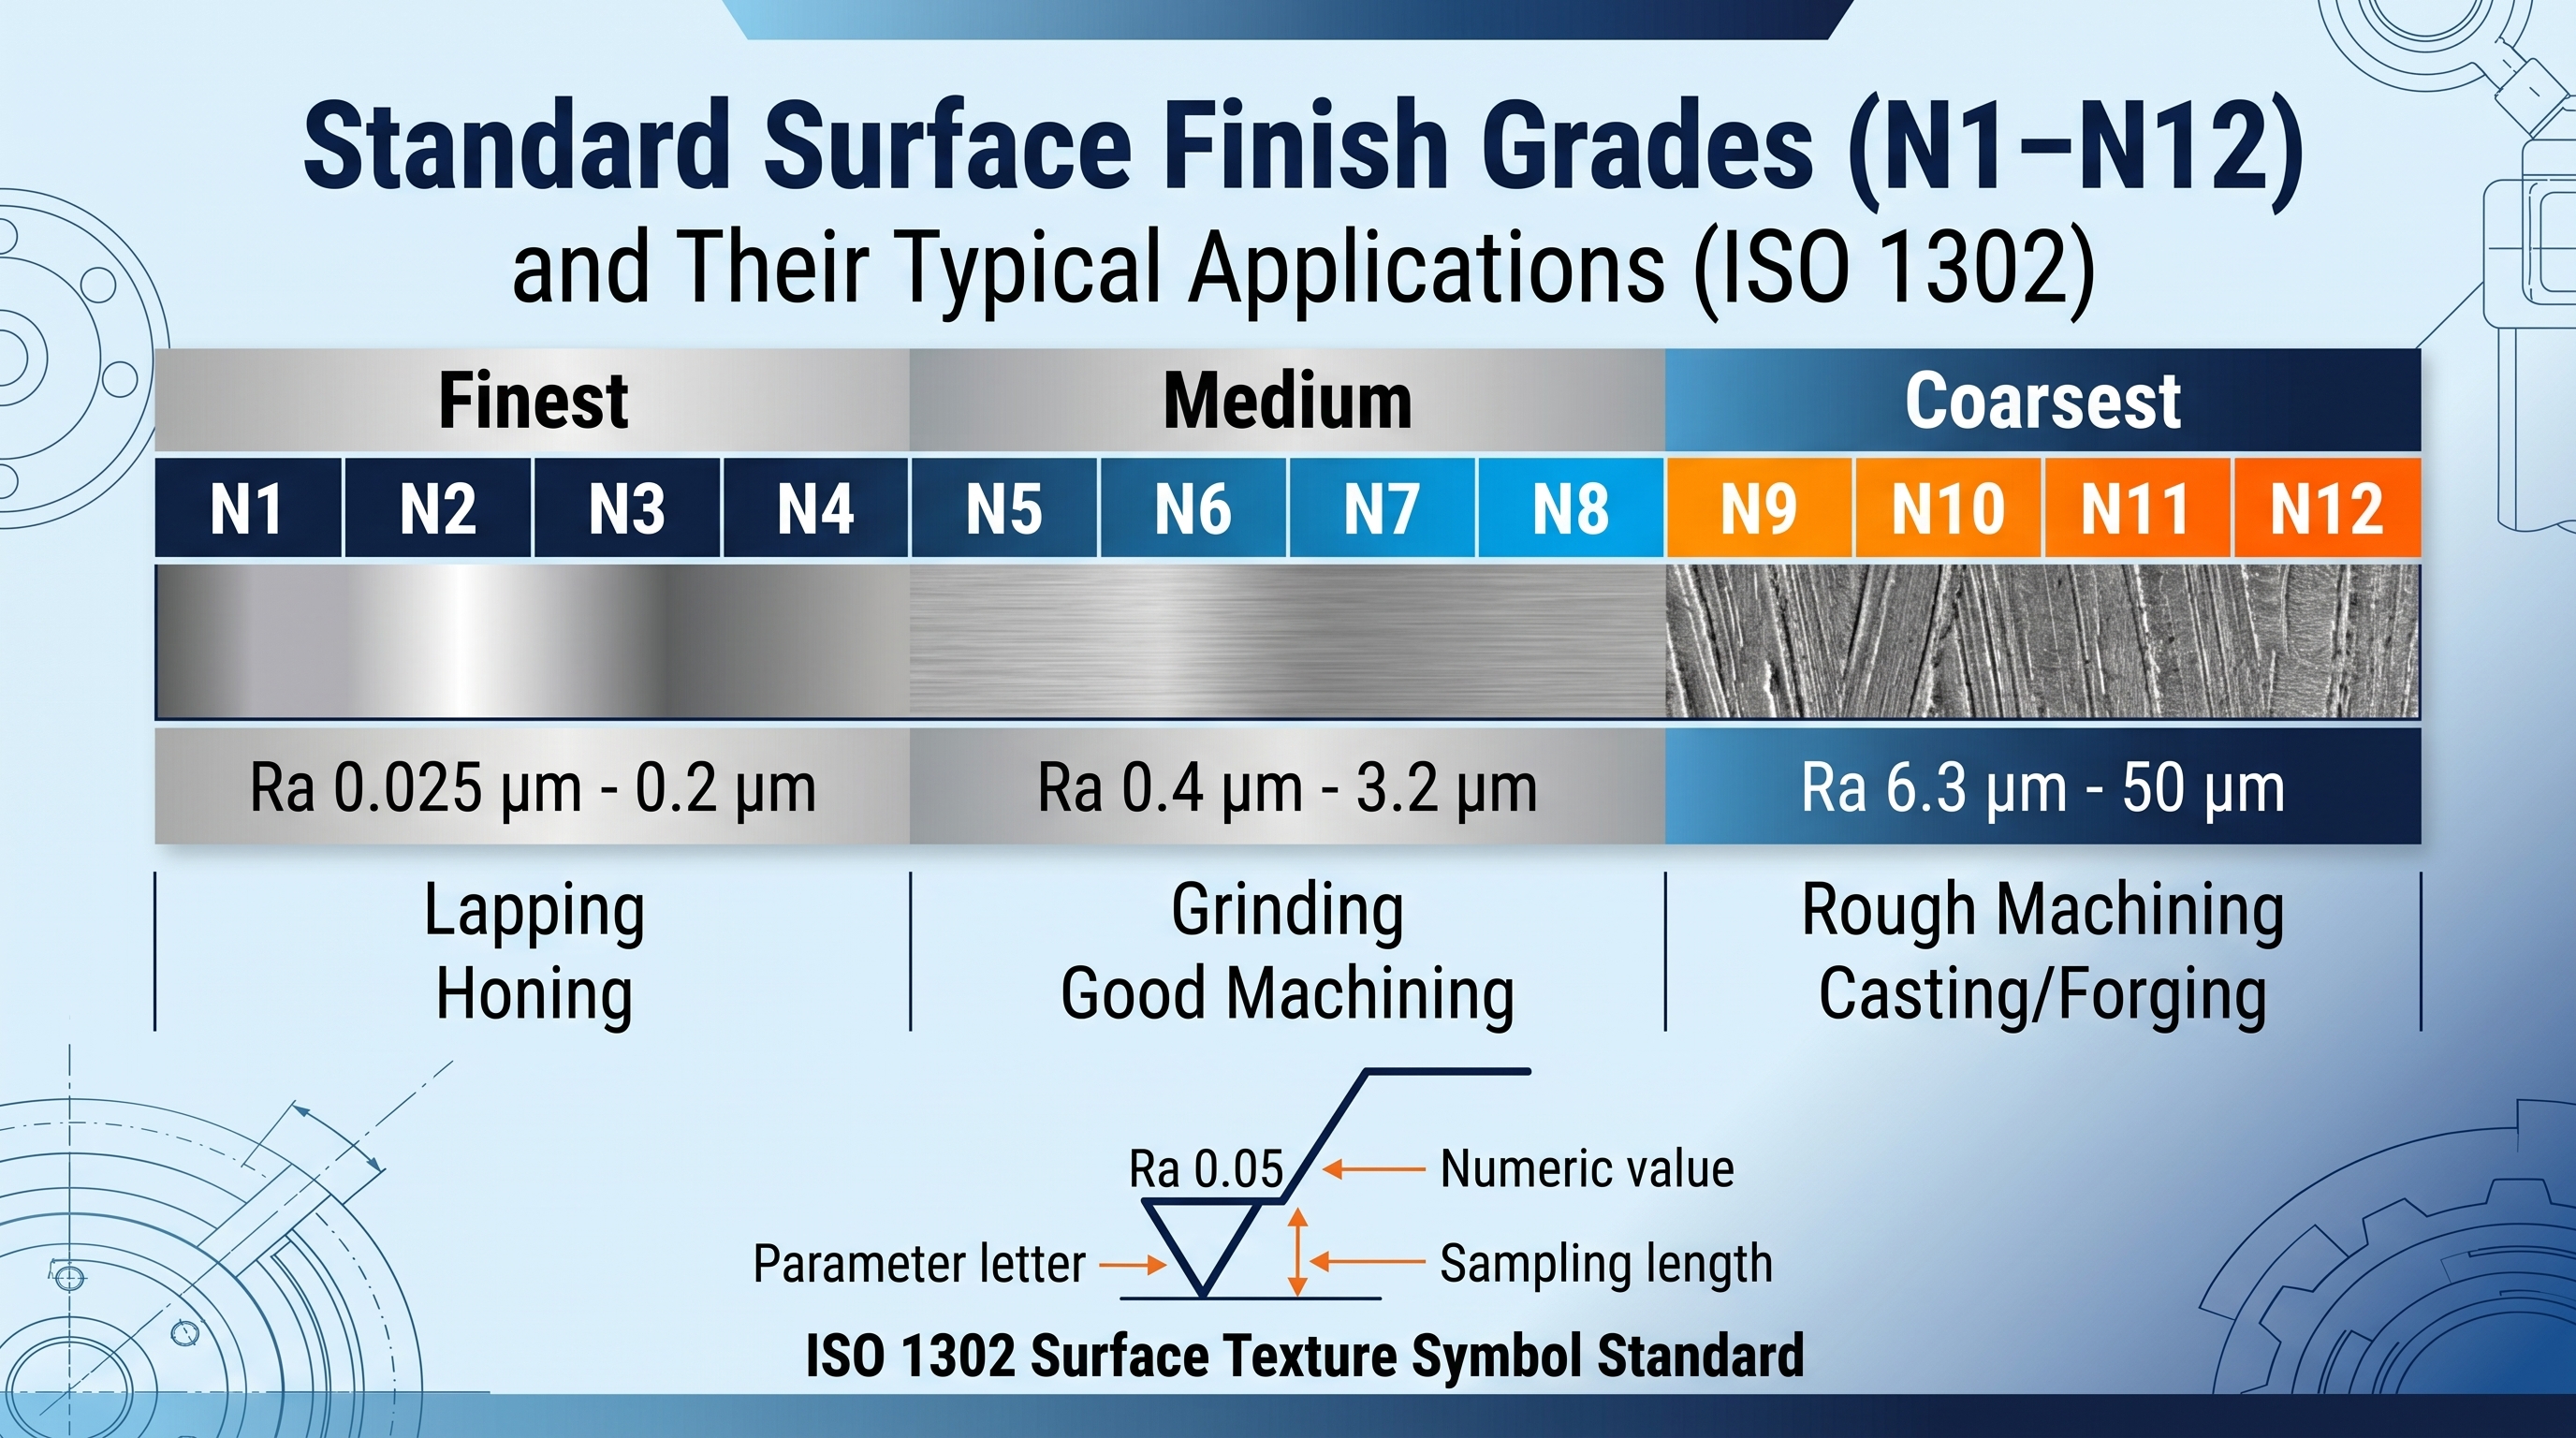
ISO 1302 przypisuje 12 klas wykończenia powierzchni, od N1 do N12, z których każda jest powiązana z nominalną wartością Ra i klasą procesu, który ją wytwarza. N1 jest najdokładniejsza przy Ra 0,025 μm; N12 jest najgrubsza przy Ra 50 μm.
Każda klasa podwaja dopuszczalne Ra poprzedniej, więc jeden krok to 2× zmiana dopuszczalnej tekstury, a nie drobna korekta. Koszt nie podąża za tą czystą geometrią: gdy klasa spada poniżej progu obróbki as-machined procesu, zakład musi dodać operację.
Norma symbolu struktury powierzchni ISO 1302 wymaga, aby symbol zawierał literę parametru, wartość liczbową i długość próbkowania. Spośród 310 przeglądanych rysunków w 2024 roku około 40% pomijało długość próbkowania — to najczęstsza luka specyfikacyjna, jaką widzimy.
Każda klasa wykończenia ISO podwaja dopuszczalne Ra poprzedniej, więc "jedna klasa dokładniej" często oznacza jedną dodatkową operację.
Jak procesy obróbki CNC kształtują różne wyniki chropowatości
Frezowanie i toczenie osiągają Ra 0,8–3,2 μm w jednym przejściu, szlifowanie osiąga Ra 0,1–0,8 μm, a polerowanie lub docieranie schodzi poniżej Ra 0,05 μm.
Frezowanie pozostawia okresowy wzór łuseczek zależny od promienia frezu i posuwu na ząb, więc chropowatość podąża za posuwem i biciem narzędzia. Szlifowanie wycina tysiące płytkich śladów ziarnami ściernymi zamiast jednej głębokiej łuseczki, dlatego jego osiągalny próg jest dokładniejszy.
ASM International Machining Handbook (2024) podaje standardową chropowatość powierzchni po obróbce CNC Ra 0,8–3,2 μm dla 189 próbek obrabianych w sześciu stopach, mierzonych profilometrem przy odcięciu 0,8 mm zgodnie z ISO 4287-1 po suchym frezowaniu narzędziami z węglików w temperaturze 25 °C.
Frezowanie i toczenie
Posuw dominuje wartość teoretyczną: wysokość łuseczki rośnie z kwadratem posuwu na ząb i maleje z promieniem naroża narzędzia. Zmniejszenie posuwu o połowę zmniejsza wysokość łuseczki mniej więcej czterokrotnie, ale również czterokrotnie zmniejsza tempo usuwania materiału.
Materiał ma znaczenie równie duże jak ustawienia. Ten sam program, który daje Ra 1,6 μm na stali miękkiej, często daje Ra 0,8 μm na aluminium 6061-T6, ponieważ aluminium skrawa się czysto zamiast smarować przy krawędzi narzędzia.
Szlifowanie i polerowanie
Progi szlifowania wyznaczają ziarno ścierne i obciąganie ściernicy, a nie sama sztywność obrabiarki. Świeżo obciągnięta ściernica o ziarnistości 120 osiąga około Ra 0,4 μm na stali hartowanej; poniżej tego potrzebne jest drobniejsze ziarno lub operacja docierania.
Polerowanie do Ra 0,05 μm to operacja ręczna, wyceniana za powierzchnię, więc należy ją stosować tylko tam, gdzie uszczelka, styk ślizgowy lub wymóg optyczny uzasadniają nakład pracy.
Chropowatość a koszt: jak specyfikacje wykończenia wpływają na wycenę CNC
Chropowatość powierzchni i koszt podążają za funkcją schodkową, a nie gładką krzywą. Większość wzrostu ceny skupia się w punkcie, w którym obróbka jednoprzebiegowa przestaje utrzymywać specyfikacji i zaczyna się operacja wtórna — około Ra 0,8 μm na stalii i Ra 0,4 μm na aluminium.
Poniżej progu as-machined danego procesu zakład ma dwie opcje: zmniejszyć obciążenie narzędzia i znacząco zwolnić przejście, albo przenieść detal na szlifowanie, honowanie lub polerowanie. Oba podejścia pochłaniają godziny maszynowe, które już raz zostały zafakturowane, więc druga operacja niesie własne ustawienie, obsługę i kontrolę.
Na przestrzeni 42 serii produkcyjnych w 11 zakładach osiągnięcie Ra ≤ 0,4 μm wydłużało czas cyklu obróbki zgrubnej 1,8–2,4× na detalach ze stali i stali nierdzewnej w wielkościach partii 50–500. W programie 200 obudów łożyskowych rozdzielenie wymagań na Ra 0,8 tylko na powierzchni uszczelniającej i Ra 3,2 w pozostałych miejscach skróciło czas cyklu z 47 do 19 minut na detal, zweryfikowane zgodnie z ISO 4287-1, bez zmiany funkcji.
Każde Ra poniżej 0,8 μm na stali lub poniżej 0,4 μm na aluminium oznacza drugą operację.
Polerowanie wycenia się za pole powierzchni, a nie za liczbę detali.
Jedno wymaganie Ra obejmujące każdą powierzchnię to najczęstszy czynnik kosztowy w zapytaniu ofertowym.
Wymagania wyłącznie w Rz mogą powodować braki, nawet gdy odczyt Ra przechodzi.
Brak długości próbkowania pozwala dostawcy wybrać liczbę, która przejdzie.
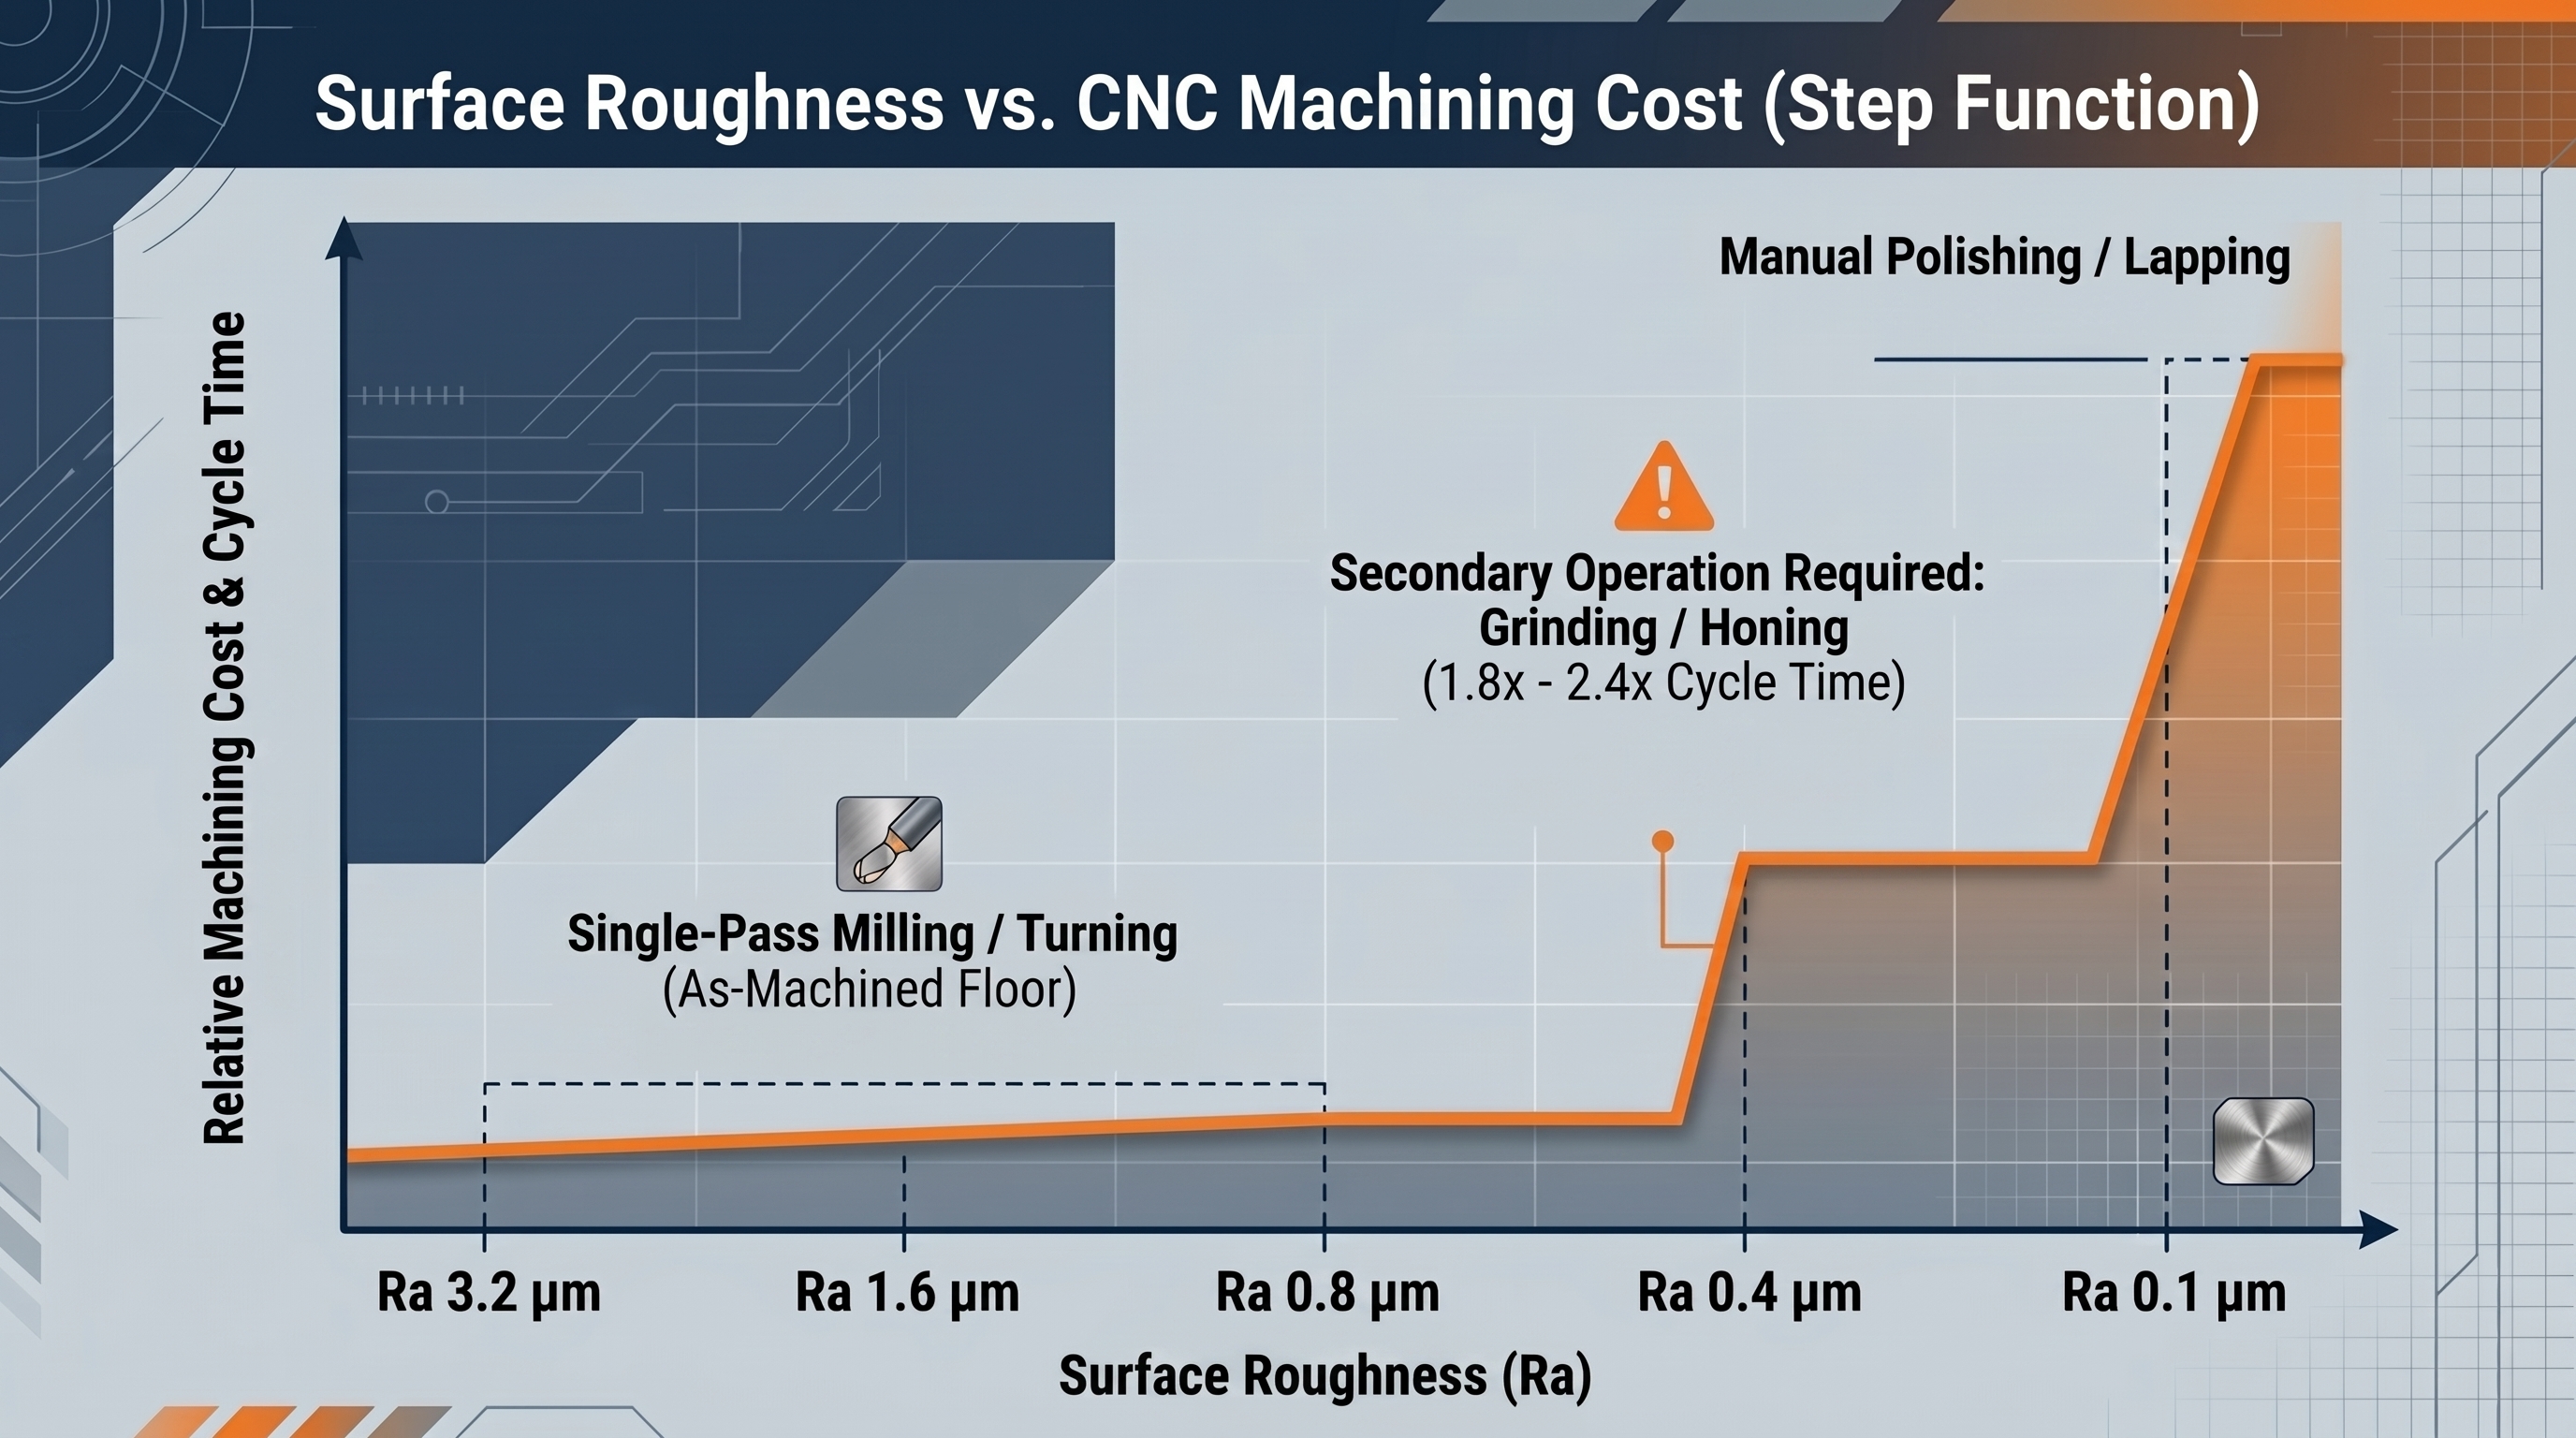
Zaostrzenie specyfikacji z Ra 3,2 do Ra 0,4 μm rzadko oznacza wolniejsze przejście — zwykle oznacza drugą operację.
Dopasowanie wykończenia powierzchni do funkcji: uszczelnienia łożysk, połączenia klejowe i części kosmetyczne
Powierzchnie uszczelniające wymagają Ra 0,4–0,8 μm, wciskane otwory łożyskowe wymagają Ra 0,8–1,6 μm, połączenia klejowe wymagają Ra 1,6–3,2 μm dla mechanicznego kluczowania, a powierzchnie kosmetyczne wymagają Ra 0,4–0,8 μm po anodowaniu lub galwanizacji.
Uszczelnienia zawodzą przez ścieżkę przecieku, którą tworzy pojedyncza głęboka dolina, więc powierzchnie uszczelek są zwykle kontrolowane przez Rz, a nie samo Ra. Połączenia klejowe zachowują się odwrotnie: umiarkowana chropowatość zwiększa pole kontaktu dostępne dla mechanicznego blokowania i rozkłada naprężenia peel na większą ilość materiału.
W 12 zbadanych awariach powierzchni uszczelniających wszystkie 12 przeszło wymaganie Ra z rysunku, a dziewięć przekroczyło wartość Rz implikowaną przez to samo Ra. Wybieraj Ra 0,4–0,8 μm tylko tam, gdzie uszczelka, łożysko lub widoczna powierzchnia to uzasadnia, i łącz to z limitem Rz na każdej powierzchni utrzymującej ciśnienie.
| Powierzchnia funkcyjna | Docelowe Ra | Parametr do kontrolowania | Dlaczego to ważne |
|---|---|---|---|
| Powierzchnia uszczelki O-ring / uszczelki płaskiej | Ra 0,4–0,8 μm | Rz (głębokość doliny) | Pojedyncza głęboka dolina tworzy ścieżkę przecieku |
| Wciskany otwór łożyskowy | Ra 0,8–1,6 μm | Ra plus średnica otworu | Zbyt gładka grozi poślizgiem; zbyt chropowata traci chwyt |
| Połączenie klejone | Ra 1,6–3,2 μm | Ra plus energia powierzchniowa | Tekstura zapewnia mechaniczne kluczowanie |
| Powierzchnia ślizgowa | Ra 0,2–0,4 μm | Ra plus Rz | Równoważy retencję oleju ze zużyciem |
| Powierzchnia kosmetyczna / widoczna | Ra 0,4–0,8 μm | Próbka wizualna plus połysk | Ukrywa ślady posuwu po anodowaniu |
| Powierzchnia malowana lub powlekana | Ra 2,5–6,3 μm | Ra plus test przyczepności | Daje powłoce mechaniczny zaczep |
Wybieraj Ra 0,4–0,8 μm tam, gdzie uszczelka lub widoczna powierzchnia to uzasadnia, i pozostawiaj każdą inną powierzchnię w wykończeniu as-machined.
Powierzchnie uszczelniające i łożyskowe
W przykładzie obudowy powyżej powierzchnia O-ringa miała Ra 0,8 μm, a wciskany otwór łożyskowy pozostał nieokreślony. Rozdzielenie wymagań — Ra 0,8 na powierzchni uszczelki, Ra 3,2 na otworze — zachowało pasowanie wciskowe i usunęło operację wykończeniową z około 80% pola powierzchni detalu.
Wybieraj dokładniejszą specyfikację otworu tylko tam, gdzie zmienia to funkcję. Otwór łożyskowy przy Ra 0,4 μm może się ślizgać pod obciążeniem; przy Ra 0,8–1,6 μm trzyma.
Klejenie i powłoki
Połączenia klejowe i farba potrzebują tekstury do kluczowania. Specyfikowanie Ra 0,4 μm na powierzchni klejonej usuwa mechaniczny zaczep, którego potrzebuje połączenie, a awaria ujawnia się miesiące później jako delaminacja, a nie jako pomiar poza tolerancją.
Pozostawiaj powierzchnie klejone i powlekane na Ra 1,6–3,2 μm, a następnie kontroluj czystość i energię powierzchniową zamiast gonić niższą liczbę. Wybieraj chropowatość jako zmienną wiązania, a nie polerowanie.
Powierzchnie kosmetyczne i dotykowe
Części kosmetyczne ocenia się wzrokiem i dotykiem, więc samo Ra niedoszacowuje odsetka braków. Anodowanie i śrutowanie zmieniają sposób, w jaki czytane są ślady narzędzia: powierzchnia przy Ra 0,8 μm z nierównomiernym wzorem posuwu i tak nie przejdzie próby wyglądu.
Dopasuj specyfikację kosmetyczną do procesu. Śrutowanie plus Ra 0,8–1,6 μm lepiej ukrywa ślady obróbki niż polerowanie do Ra 0,4 μm i opłacanie dodatkowej operacji.
Typowe błędy specyfikacji prowadzące do odrzucenia detali
Najczęstszą przyczyną odrzucenia obrabianego detalu nie jest zła maszyna — to wymaganie chropowatości odziedziczone po innym materiale lub innym rysunku.
Stal i stal nierdzewna potrzebują szlifowania, aby osiągnąć Ra 0,4 μm; aluminium 6061 osiąga to samo Ra prosto z frezarki. Gdy rysunek stali zostaje wydany ponownie dla aluminiowej obudowy bez edycji wymagania, zakład albo wycenia operację, której detal nigdy nie potrzebował, albo wycenia as-machined i przegrywa.
Spośród 1204 kontroli pierwszego artykułu w okresie 12 miesięcy w 11 kategoriach detali, 28% odrzuceń miało źródło w specyfikacji chropowatości dokładniejszej niż Ra 0,4 μm, zweryfikowane pomiarem profilometrem ISO 4287-1. Niemal wszystkie te wymagania pochodziły z rysunków stali i zostały zastosowane do aluminiowych obudów 6061-T6.
Jedna wartość Ra obejmująca każdą powierzchnię detalu.
Wymaganie bez długości próbkowania, odcięcia lub podstawy parametru.
Ra tam, gdzie rządzi gubernia — uszczelki, pasowania ślizgowe i powierzchnie ciśnieniowe.
Wykończenie skopiowane z rysunku stali na aluminium, plastik lub tytan.
Ra na poziomie polerowania poniżej 0,2 μm na powierzchni, której nikt nie dotknie ani nie zobaczy.
Często zadawane pytania dotyczące tabel chropowatości powierzchni
- Jaka jest dobra wartość Ra dla detali obrabianych CNC?
- Większość ogólnych detali obrabianych mieści się między Ra 0,8 a 3,2 μm. Powierzchnie uszczelniające i kosmetyczne sięgają Ra 0,4–0,8 μm, a cokolwiek poniżej Ra 0,4 μm powinno być uzasadnione funkcją.
- Jaka jest różnica między Ra a Rz?
- Ra to średnia arytmetyczna wszystkich odchyleń profilu. Rz to średnia wysokość szczyt–valley pięciu h najwyższych wierzchołków i najgłębszych dolin, więc ujawnia pojedyncze głębokie rysy, które Ra uśrednia.
- Jak przeliczyć Ra na RMS?
- Pomnóż Ra przez około 1,11 dla powierzchni toczonych i frezowanych. Współczynnik spada do około 1,05–1,08 na powierzchniach szlifowanych i docieranych, więc gdy ma to znaczenie, zweryfikuj profilometrem.
- Jakie wykończenie powierzchni może osiągnąć frezowanie CNC?
- Standardowe frezowanie osiąga Ra 0,8–3,2 μm w jednym przejściu (ASM International, 2024). Wolniejsze posuwy, ostrzejsze narzędzia i operacja polerowania zawężają to do Ra 0,4 μm lub dokładniej.
- Czy gładsze wykończenie powierzchni kosztuje więcej?
- Tak, ale nie stopniowo. Przejście z as-machined do operacji wtórnej — około Ra 0,8 μm na stali — zazwyczaj wydłuża czas cyklu obróbki zgrubnej 1,8–2,4×.
- Co oznacza klasa N na tabeli wykończenia powierzchni?
- ISO 1302 definiuje 12 klas, od N1 przy Ra 0,025 μm do N12 przy Ra 50 μm. Każdy krok podwaja dopuszczalne Ra i mapuje się na klasę procesu.
- Jak określić chropowatość powierzchni na rysunku?
- Użyj symbolu ISO 1302 z literą parametru, wartością liczbową i długością próbkowania. Dodaj limit Rz na każdej powierzchni, która musi utrzymywać ciśnienie.
- Czy wszystkie materiały mogą osiągnąć tę samą chropowatość powierzchni?
- Nie. Aluminium obrabia się czysto do Ra 0,8 μm w jednym przejściu, podczas gdy stal nierdzewna i tytan często potrzebują dodatkowych przejść lub szlifowania, aby osiągnąć tę samą wartość.
Najtańszym ulepszeniem wykończenia nie jest dokładniejsze Ra — to usunięcie wąskiego Ra z powierzchni, która go nigdy nie potrzebowała.
Tabela chropowatości powierzchni Ra jest użyteczna tylko wtedy, gdy jest czytana razem z funkcją, której służy. Połącz tabelę z zasadami rysunkowymi ISO 1302 i kontrolą profilometrem na pierwszych artykułach, a Twoje wymagania wykończenia przetrwają zarówno wycenę, jak i raport kontroli. Jako następny krok przejrzyj definicje parametrów ISO 4287-1 stojące za każdą kolumną tabeli.


