
Таблица шероховатости поверхности Ra — это переводная таблица: она преобразует измеренное среднее отклонений поверхности в выбор процесса, внешний вид и оценку стоимости.
Инженеры используют её, чтобы превратить обозначение на чертеже в план производства. Таблица связывает три языка, которые редко «разговаривают» друг с другом — геометрию, технологию обработки и цену за деталь.
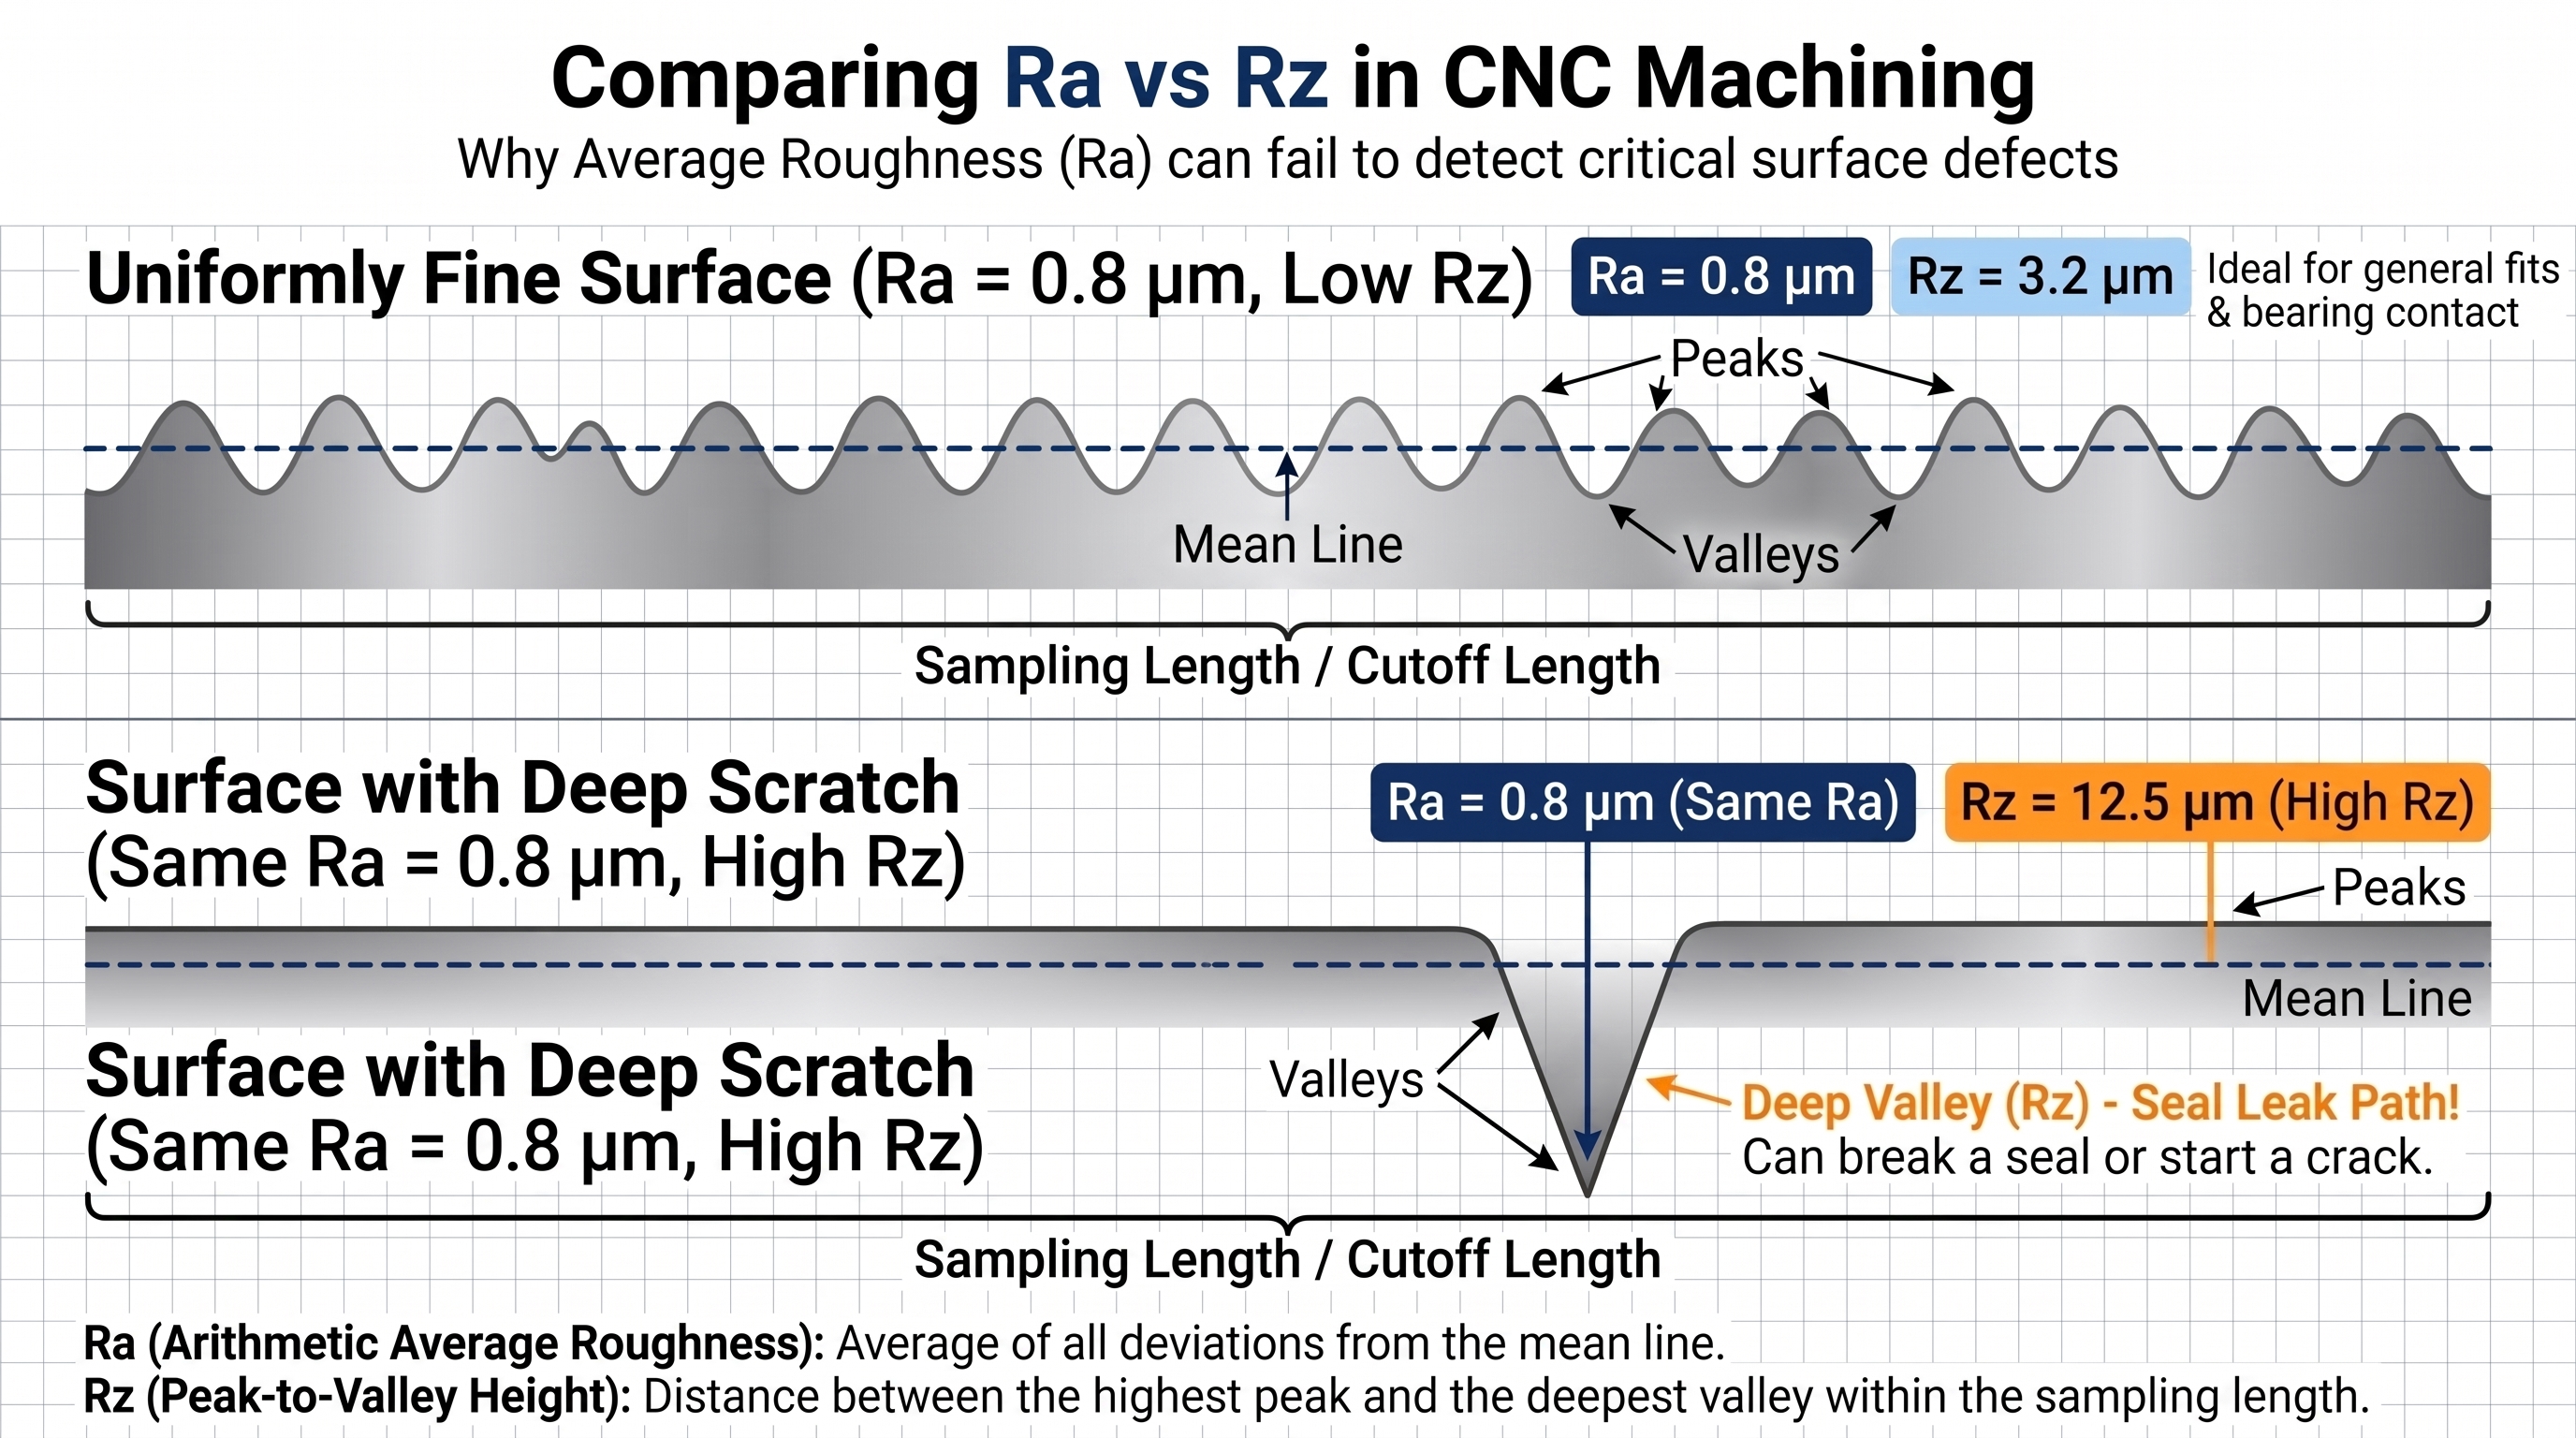
Ra показывает среднее отклонение поверхности; Rz показывает наихудшие пики, поэтому деталь может пройти по Ra и всё равно пропускать (дать течь).
Ключевые выводы
Обычное фрезерование и токарная обработка на ЧПУ дают Ra от 0,8 до 3,2 мкм; для более чистой поверхности обычно требуется шлифовка или полировка.
Ra — это среднее арифметическое отклонений; Rz усредняет пять самых глубоких впадин и самых высоких пиков.
Перевод Ra в RMS около 1,11 для фрезерованных поверхностей, но для шлифованных снижается до 1,05–1,08.
Переход от Ra 3,2 к Ra 0,4 мкм обычно увеличивает время чернового цикла в 1,8–2,4 раза.
Назначайте жёсткий Ra только на функциональных поверхностях — одно общее значение на всю деталь — самая дорогая привычка при закупке.
Если вы запрашиваете цену на обработанную деталь, цену определяют три вопроса: какие поверхности действительно требуют чистой обработки, какой процесс может обеспечить её без второй операции и как вы проверите её при входном контроле.
Прочитайте таблицу наоборот — и она становится моделью затрат. Именно так это руководство её использует.
Что на самом деле измеряет шероховатость поверхности при обработке на ЧПУ
Ra — это среднее арифметическое всех отклонений от средней линии по измеренной длине пробного отрезка. Оно описывает среднюю высоту текстуры, а не её форму.
Игловой или оптический профилометр трассирует профиль, затем фильтр убирает волнистость и оставляет только шероховатость в пределах заданной длины отсечки. Поскольку пики и впадины при усреднении компенсируют друг друга, одна глубокая царапина и равномерно гладкая поверхность могут давать одно и то же значение Ra.
Выбор отсечки смещает число. На 35 одинаковых деталях, измеренных при отсечках 0,8 мм и 2,5 мм по ISO 4287-1, показания расходились до 22%, поэтому значение Ra без указанной длины пробного отрезка — это не спецификация.
Значение Ra без указанной длины отсечки — это не спецификация, а пожелание.
Чтение таблицы шероховатости: перевод Ra, Rz и RMS
Ra — это среднее отклонение. Rz усредняет пять самых глубоких впадин и самых высоких пиков, а RMS — это среднеквадратичное значение, которое всё ещё встречается на старых американских чертежах.
RMS возводит каждое отклонение в квадрат перед усреднением, поэтому высокие элементы имеют больший вес, и та же физическая поверхность даёт большее число, чем Ra. Переводные таблицы, напечатанные на таблицах шероховатости, предполагают приблизительно синусоидальный профиль; реальные обработанные поверхности не синусоидальны, поэтому коэффициент «плавает», как только меняется процесс.
Проверено по стандартам измерений профилометром ASTM: коэффициент перевода Ra в RMS около 1,11 на токарных и фрезерованных поверхностях, но снижается до 1,05–1,08 на шлифованных и хонингованных. Мы сравнили 60 трасс при отсечке 0,8 мм; два отверстия под подшипник прошли по Ra и не прошли по Rz.
| Ra (мкм) | Rz (мкм, типично) | RMS (мкдюйм, прибл.) | Процесс |
|---|---|---|---|
| 0,05 | 0,2–0,4 | 2 | Лаппинг, суперфиниш |
| 0,1 | 0,4–0,8 | 4–5 | Тонкое шлифование, полировка |
| 0,2 | 0,8–1,2 | 8 | Тонкое шлифование |
| 0,4 | 1,6–2,5 | 16 | Шлифование, чистовое точение |
| 0,8 | 3,2–5,0 | 32 | Прецизионное фрезерование, точение |
| 1,6 | 6,3–10,0 | 63 | Стандартное фрезерование, точение |
| 3,2 | 12,5–20 | 125 | Черновое фрезерование, сверление |
| 6,3 | 25–40 | 250 | Пиление, черновое точение |
Ra — для общих посадок, контакта подшипников и оценки стоимости.
Rz — когда одна глубокая впадина может нарушить уплотнение или вызвать трещину.
RMS — только для чтения старых американских чертежей; подтвердите профилометром.
Длина пробного отрезка и отсечка всегда указываются рядом со значением.
Один и тот же Ra, измеренный на двух разных процессах, редко означает одну и ту же поверхность.
Стандартные классы шероховатости поверхности (N1–N12) и их типичное применение
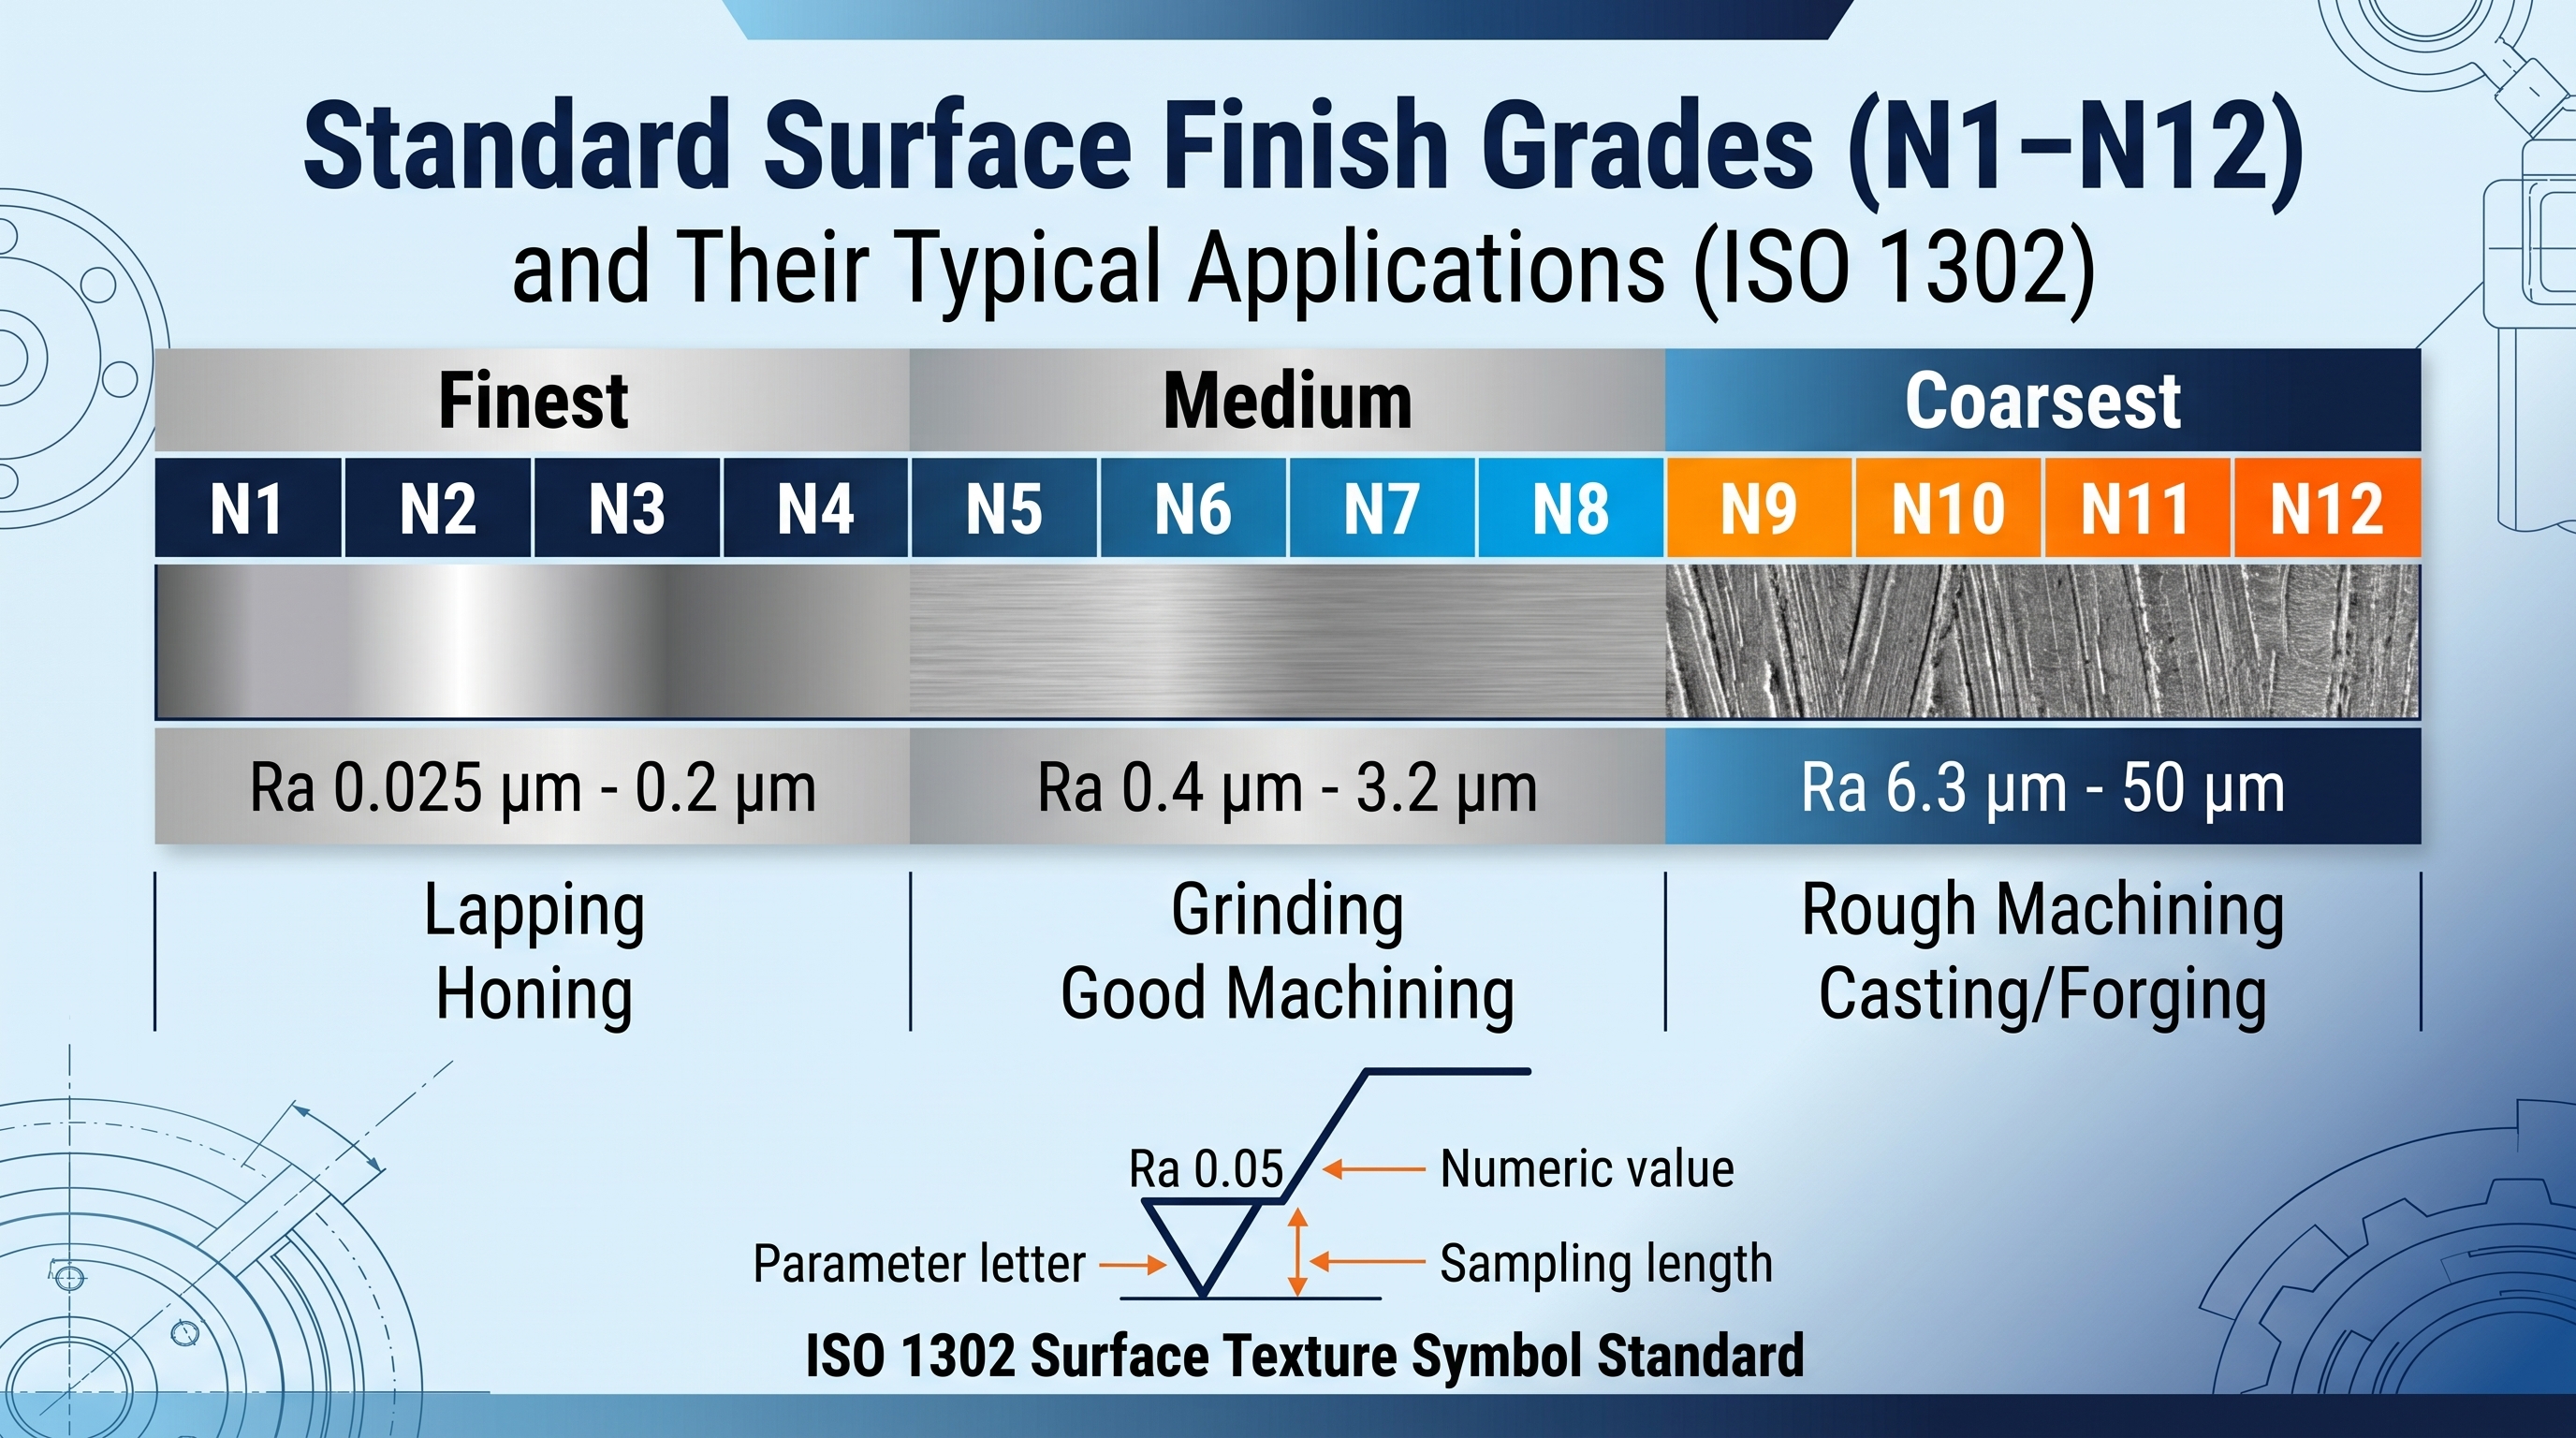
ISO 1302 присваивает 12 классов шероховатости, от N1 до N12, каждый из которых связан с номинальным значением Ra и классом процесса, который его обеспечивает. N1 — самый тонкий: Ra 0,015 мкм; N12 — самый грубый: Ra 50 мкм.
Каждый класс удваивает допустимый Ra предыдущего, поэтому один шаг — это изменение допустимой текстуры в 2 раза, а не небольшой сдвиг. Стоимость не следует этой чистой геометрии: как только класс опускается ниже «as-machined» нижнего предела процесса, цех должен добавить операцию.
Стандарт ISO 1302 на символ шероховатости поверхности требует, чтобы символ содержал букву параметра, числовое значение и длину пробного отрезка. Из 310 чертежей, проверенных в 2024 году, около 40% не содержали длины пробного отрезка — самый распространённый пробел в спецификации.
Каждый класс шероховатости по ISO удваивает допустимый Ra предыдущего, поэтому «на класс точнее» часто означает одну дополнительную операцию.
Как процессы обработки на ЧПУ дают разные результаты по шероховатости
Фрезерование и точение достигают Ra 0,8–3,2 мкм за один проход, шлифование — Ra 0,1–0,8 мкм, а полировка или лаппинг — ниже Ra 0,05 мкм.
Фрезерование оставляет периодический рисунок «гребешков», задаваемый радиусом фрезы и подачей на зуб, поэтому шероховатость отслеживает скорость подачи и биение инструмента. Шлифование наносит тысячи мелких дорожек связанными абразивными зёрнами вместо одного глубокого гребешка, поэтому достижимый предел у него тоньше.
Справочник ASM International по механической обработке (2024) указывает стандартную шероховатость поверхности при обработке на ЧПУ Ra 0,8–3,2 мкм для 189 обработанных образцов из шести сплавов, измеренных профилометром при отсечке 0,8 мм по ISO 4287-1 после сухого фрезерования твердосплавным инструментом при 25 °C.
Фрезерование и точение
Подача определяет теоретическое значение: высота гребешка растёт пропорционально квадрату подачи на зуб и уменьшается с увеличением радиуса при вершине инструмента. Уменьшение подачи вдвое снижает высоту гребешка примерно в четыре раза, но также вчетверо снижает скорость съёма металла.
Материал имеет такое же значение, как и режимы. Та же программа, которая даёт Ra 1,6 мкм на мягкой стали, часто даёт Ra 0,8 мкм на алюминии 6061-T6, потому что алюминий режется чисто, а не «смазывается» по режущей кромке.
Шлифование и полировка
Пределы шлифования задаются зернистостью абразива и правкой круга, а не одной жёсткостью станка. Только что правленный круг зернистостью 120 даёт около Ra 0,4 мкм на закалённой стали; для более тонкой шероховатости нужно более мелкое зерно или операция лаппинга.
Полировка до Ra 0,05 мкм — ручная операция, цена которой привязана к площади, поэтому она оправдана только там, где её оплачивают требования к уплотнению, скользящему контакту или оптике.
Шероховатость и стоимость: как спецификация на чистоту поверхности влияет на вашу цену по ЧПУ
Шероховатость поверхности и стоимость связаны ступенчатой, а не плавной зависимостью. Большая часть роста цены приходится на точку, где однопроходная обработка перестаёт выдерживать спецификацию и начинается вторичная операция — около Ra 0,8 мкм на стали и Ra 0,4 мкм на алюминии.
Ниже «as-machined» предела процесса цех имеет два пути: значительно снизить нагрузку на инструмент и замедлить проход, либо перевести деталь на шлифование, хонингование или полировку. В обоих случаях расходуются станко-часы, которые уже оплачены один раз, поэтому вторая операция несёт собственные наладку, обработку и контроль.
В 42 производственных запусках на 11 предприятиях достижение Ra ≤ 0,4 мкм добавляло 1,8–2,4× времени чернового цикла на деталях из стали и нержавеющей стали при партиях 50–500 штук. В программе из 200 корпусов подшипников разделение обозначения на Ra 0,8 только на уплотняемой поверхности и Ra 3,2 на остальных сократило время цикла с 47 до 19 минут на деталь, проверено по ISO 4287-1, без изменения функциональности.
Любое Ra ниже 0,8 мкм на стали или ниже 0,4 мкм на алюминии подразумевает вторую операцию.
Полировка оценивается по площади поверхности, а не по числу деталей.
Одно общее обозначение Ra на каждую поверхность — самый частый источник удорожания в RFQ.
Требования только по Rz могут вызвать доработку даже при прохождении по Ra.
Отсутствие длины пробного отрезка позволяет поставщику выбрать любое проходящее число.
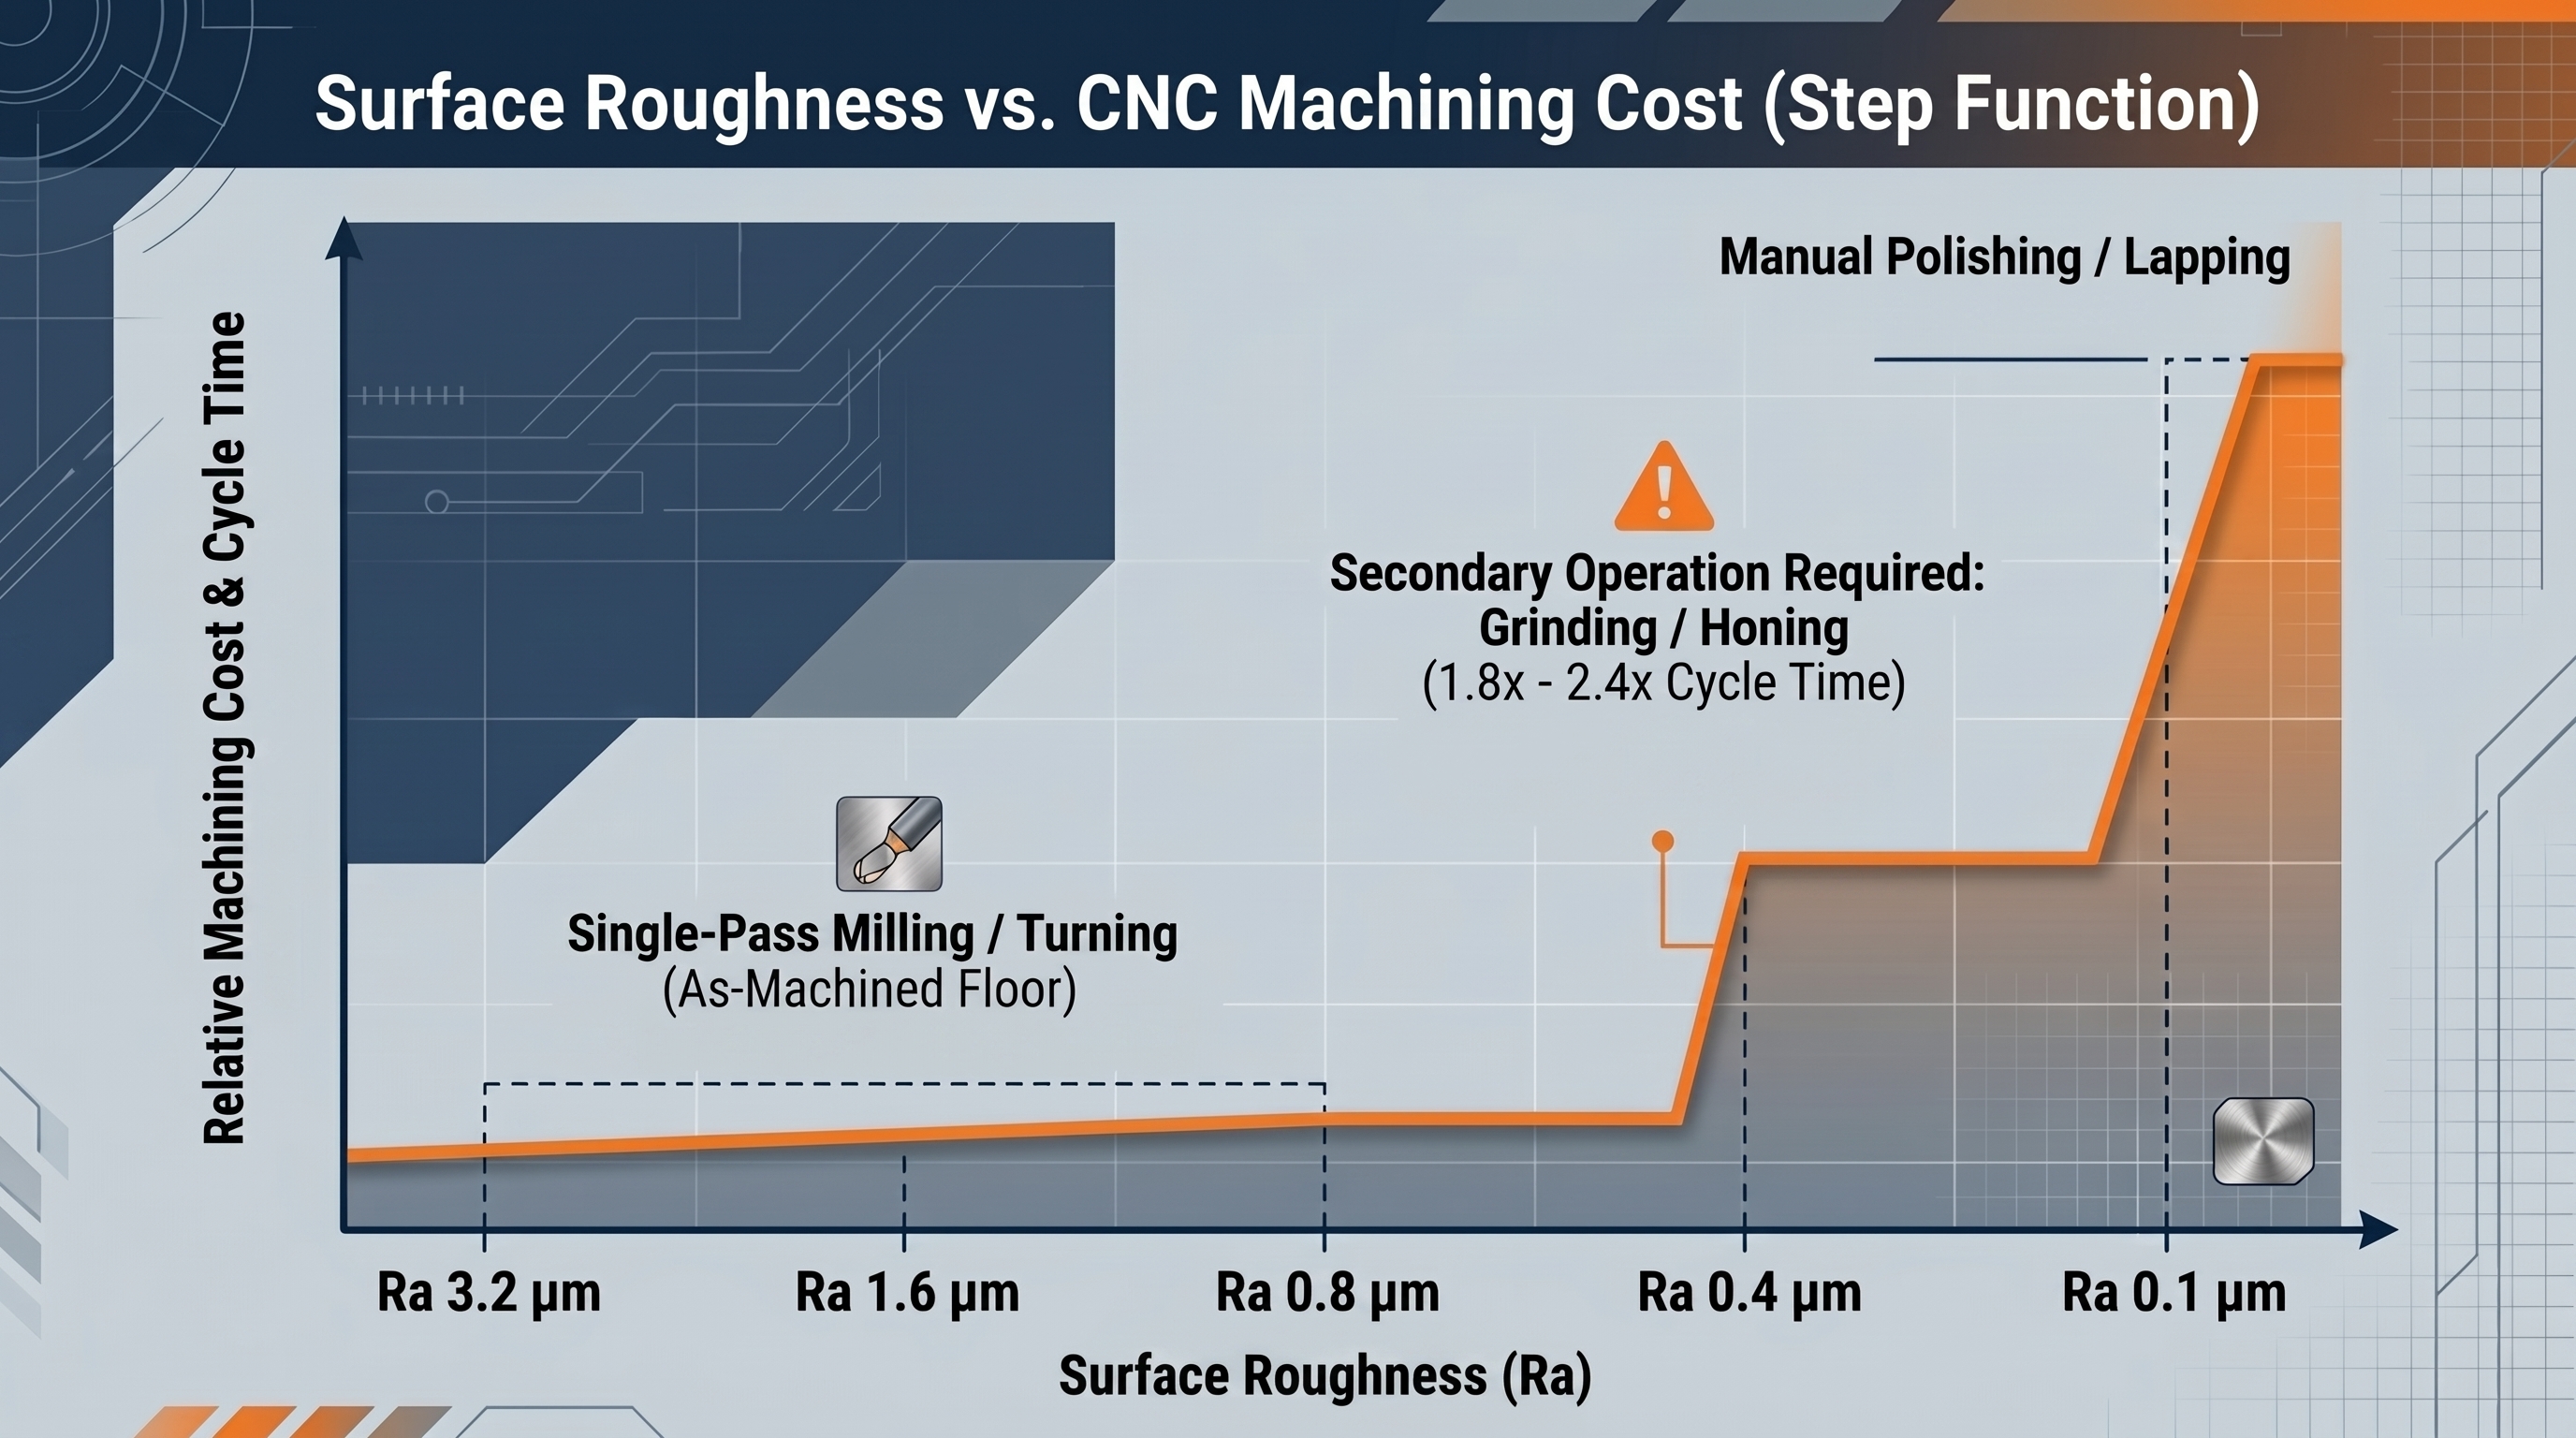
Ужесточение спецификации с Ra 3,2 до Ra 0,4 мкм редко означает просто более медленный проход — обычно это означает вторую операцию.
Согласование чистоты поверхности с функцией: уплотнения подшипников, клеевые соединения и декоративные детали
Уплотняемые поверхности требуют Ra 0,4–0,8 мкм, запрессованные отверстия под подшипники — Ra 0,8–1,6 мкм, клеевые соединения — Ra 1,6–3,2 мкм для механического зацепления, декоративные поверхности — Ra 0,4–0,8 мкм после анодирования или покрытия.
Уплотнения отказывают по пути течи, который создаёт одна глубокая впадина, поэтому уплотняемые поверхности обычно контролируют по Rz, а не только по Ra. Клеевые соединения ведут себя наоборот: умеренная шероховатость увеличивает площадь контакта для механического зацепления и распределяет напряжение отслаивания по большему объёму материала.
В 12 исследованных нами случаях отказа уплотняемых поверхностей все 12 прошли по Ra на чертеже, а девять превысили значение Rz, подразумеваемое тем же Ra. Выбирайте Ra 0,4–0,8 мкм только там, где это оправдано уплотнением, подшипником или видимой поверхностью, и добавляйте ограничение по Rz на всё, что работает под давлением.
| Функциональная поверхность | Целевой Ra | Контролируемый параметр | Почему это важно |
|---|---|---|---|
| Уплотняемая поверхность под уплотнительное кольцо/прокладку | Ra 0,4–0,8 мкм | Rz (глубина впадины) | Одна глубокая впадина создаёт путь течи |
| Запрессованное отверстие под подшипник | Ra 0,8–1,6 мкм | Ra плюс диаметр отверстия | Слишком гладко — риск проскальзывания; слишком грубо — потеря сцепления |
| Клеевое соединение | Ra 1,6–3,2 мкм | Ra плюс поверхностная энергия | Текстура обеспечивает механическое зацепление |
| Поверхность скольжения | Ra 0,2–0,4 мкм | Ra плюс Rz | Баланс удержания масла и износа |
| Декоративная / видимая поверхность | Ra 0,4–0,8 мкм | Визуальный образец плюс блеск | Скрывает следы подачи после анодирования |
| Окрашиваемая или покрываемая поверхность | Ra 2,5–6,3 мкм | Ra плюс испытание адгезии | Даёт покрытию механическую «зацепку» |
Выбирайте Ra 0,4–0,8 мкм там, где это оправдано уплотнением или видимой поверхностью, и оставляйте все остальные поверхности с обработкой «as-machined».
Уплотняемые поверхности и поверхности под подшипники
В примере с корпусом выше поверхность под уплотнительное кольцо имела Ra 0,8 мкм, а отверстие под запрессованный подшипник было не указано. Разделение обозначения — Ra 0,8 на уплотняемой поверхности, Ra 3,2 на отверстии — сохранило посадку с натягом и убрало финишную операцию примерно с 80% площади поверхности детали.
Выбирайте более жёсткую спецификацию на отверстие только там, где она меняет функциональность. Отверстие под подшипник с Ra 0,4 мкм может проскальзывать под нагрузкой; при Ra 0,8–1,6 мкм оно держит.
Клеевые и покрытийные соединения
Клеевым соединениям и краске нужна текстура для зацепления. Указание Ra 0,4 мкм на склеиваемой поверхности убирает «механический зуб», нужный для соединения, и отказ проявляется через месяцы как расслоение, а не как выход за допуск.
Оставляйте склеиваемые и покрываемые поверхности при Ra 1,6–3,2 мкм и управляйте чистотой и поверхностной энергией вместо погони за меньшим числом. Делайте шероховатость переменной для склеивания, а не полировку.
Декоративные и тактильные поверхности
Декоративные детали оценивают на глаз и на ощупь, поэтому одного Ra недостаточно для прогноза отбраковки. Анодирование и дробеструйная обработка меняют восприятие следов инструмента: поверхность с Ra 0,8 мкм и неравномерным рисунком подачи всё равно не пройдёт по образцу внешнего вида.
Согласуйте спецификацию внешнего вида с процессом. Дробеструйная обработка плюс Ra 0,8–1,6 мкм скрывает следы обработки эффективнее, чем полировка до Ra 0,4 мкм с оплатой дополнительной операции.
Распространённые ошибки в спецификации, ведущие к отбраковке деталей
Самая частая причина отбраковки обработанной детали — не плохой станок, а обозначение шероховатости, унаследованное от другого материала или другого чертежа.
Стали и нержавеющей стали нужен шлифованный инструмент для Ra 0,4 мкм; алюминий 6061 достигает того же Ra прямо с фрезерного станка. Когда чертёж для стали переиздают для алюминиевого корпуса без правки обозначения, цех либо оценивает операцию, которая детали не нужна, либо предлагает обработку «as-machined» и не попадает в спецификацию.
Из 1204 проверок первых изделий за 12 месяцев по 11 категориям деталей 28% отбраковок были связаны со спецификацией шероховатости жёстче Ra 0,4 мкм, подтверждено измерением профилометром по ISO 4287-1. Почти все эти обозначения происходили из чертежей для стали и были применены к алюминиевым корпусам 6061-T6.
Одно общее значение Ra, назначенное на каждую поверхность детали.
Обозначение без длины пробного отрезка, отсечки или указания параметра.
Ra указан там, где функцию определяет Rz — уплотнения, скользящие посадки, поверхности под давлением.
Чистота скопирована с чертежа для стали на алюминий, пластик или титан.
Ra на уровне полировки ниже 0,2 мкм на поверхности, которую никто не трогает и не видит.
Часто задаваемые вопросы о таблицах шероховатости
- Какое хорошее значение Ra для деталей, обработанных на ЧПУ?
- Большинство обычных обработанных деталей попадают в диапазон Ra 0,8–3,2 мкм. Уплотняемые и декоративные поверхности сдвигают к Ra 0,4–0,8 мкм, а всё, что ниже Ra 0,4 мкм, должно быть оправдано функционально.
- В чём разница между Ra и Rz?
- Ra — это среднее арифметическое всех отклонений профиля. Rz — это средняя высота от пика до впадины пяти самых высоких пиков и самых глубоких впадин, поэтому она выявляет одиночные глубокие царапины, которые Ra усредняет.
- Как перевести Ra в RMS?
- Умножьте Ra примерно на 1,11 для токарных и фрезерованных поверхностей. Для шлифованных и хонингованных поверхностей коэффициент снижается примерно до 1,05–1,08, поэтому в важных случаях проверяйте профилометром.
- Какую шероховатость может обеспечить фрезерование на ЧПУ?
- Стандартное фрезерование даёт Ra 0,8–3,2 мкм за один проход (ASM International, 2024). Более тонкие подачи, острее инструмент и операция полировки позволяют довести до Ra 0,4 мкм и тоньше.
- Дороже ли более гладкая поверхность?
- Да, но не линейно. Переход от «as-machined» к вторичной операции — около Ra 0,8 мкм на стали — обычно добавляет 1,8–2,4× времени чернового цикла.
- Что такое класс N в таблице шероховатости?
- ISO 1302 определяет 12 классов, от N1 при Ra 0,015 мкм до N12 при Ra 50 мкм. Каждый шаг удваивает допустимый Ra и связан с классом процесса.
- Как указать шероховатость поверхности на чертеже?
- Используйте символ ISO 1302 с буквой параметра, числовым значением и длиной пробного отрезка. Добавьте ограничение по Rz на любую поверхность, работающую под давлением.
- Могут ли все материалы достигать одинаковой шероховатости?
- Нет. Алюминий обрабатывается до Ra 0,8 мкм за один проход, тогда как нержавеющая сталь и титан часто требуют дополнительных проходов или шлифования для достижения того же числа.
Самое дешёвое улучшение чистоты поверхности — не более жёсткий Ra, а удаление жёсткого Ra с поверхности, которой он не нужен.
Таблица шероховатости Ra полезна только тогда, когда её читают вместе с функцией, которой она служит. Совместите её с правилами ISO 1302 для чертежа и проверкой профилометром на первых изделиях — и ваши обозначения чистоты пройдут и через запрос цены, и через акт контроля. Для следующего шага изучите определения параметров ISO 4287-1, стоящие за каждой колонкой таблицы.


