
Una tabella di rugosità superficiale Ra è una tabella di conversione: trasforma una media misurata delle deviazioni superficiali in una scelta di processo, un aspetto visivo e una stima di costo.
Gli ingegneri la usano per trasformare una quotatura su disegno in un piano di produzione. La tabella collega tre linguaggi che raramente comunicano tra loro — geometria, processo di lavorazione e prezzo per pezzo.
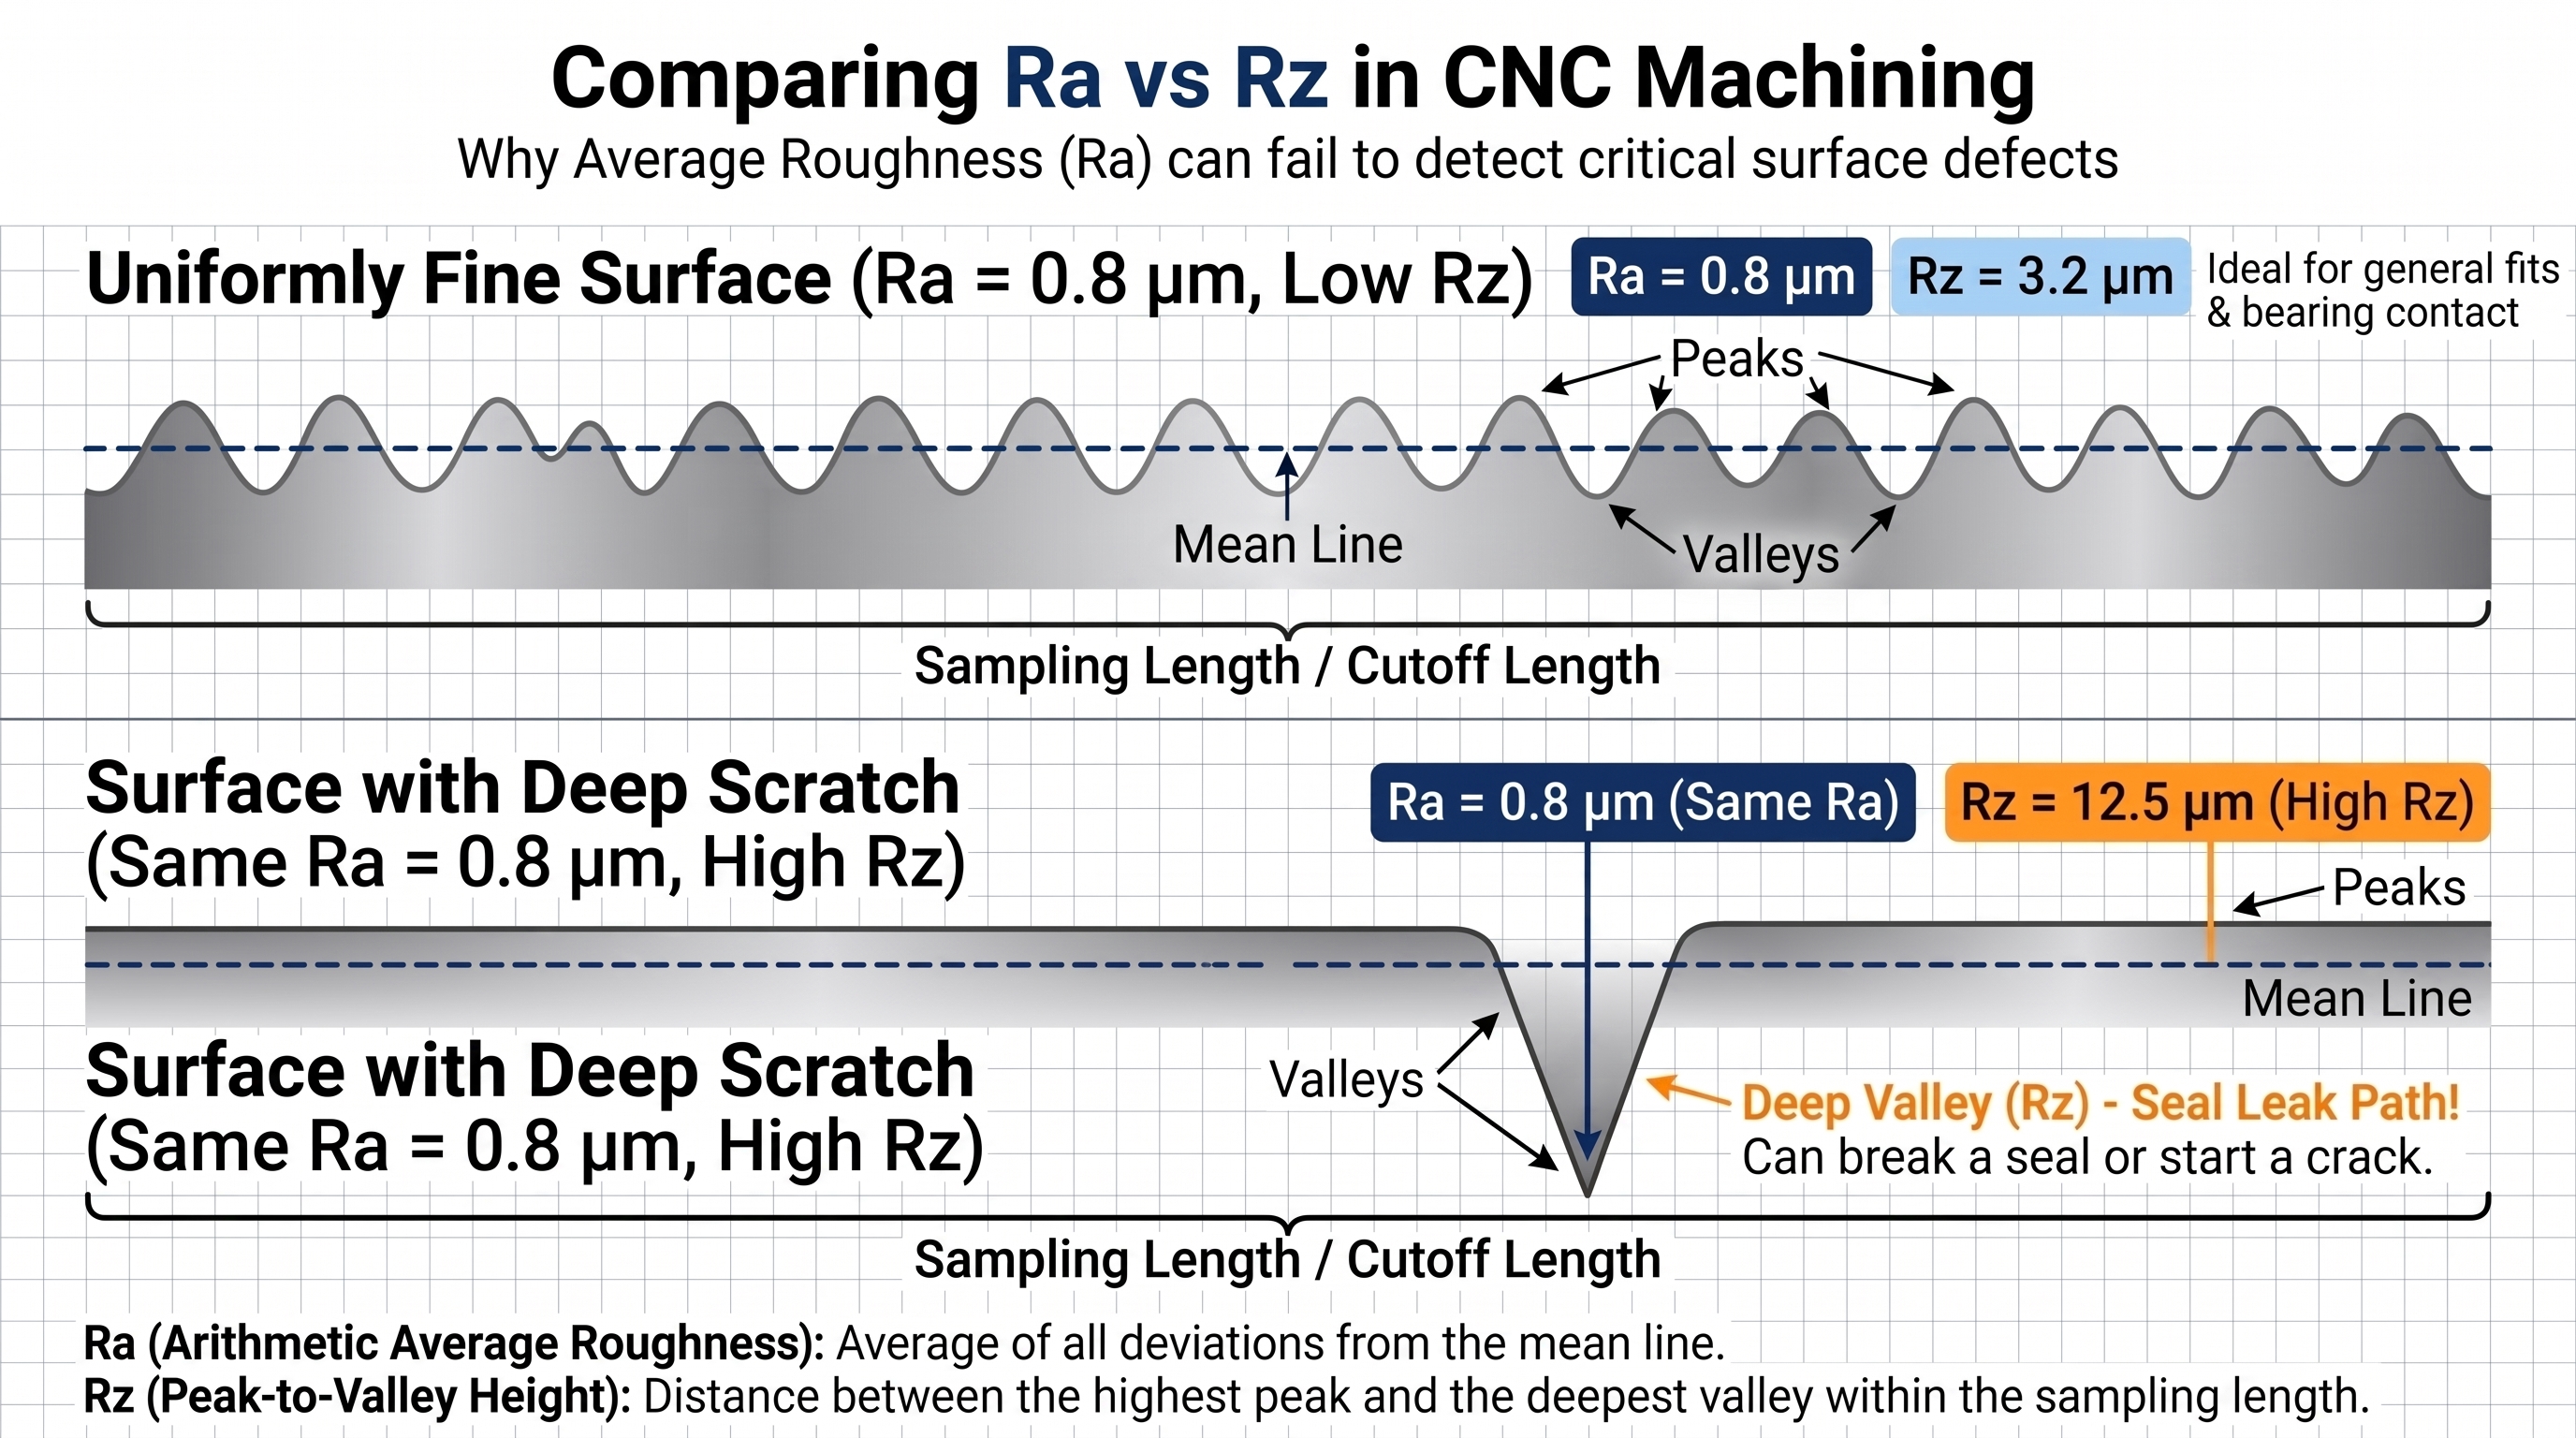
Ra riporta la deviazione media di una superficie; Rz riporta i picchi peggiori, ecco perché un pezzo può superare il Ra e continuare a perdere.
Punti chiave
La fresatura e la tornitura CNC generali si collocano tra Ra 0,8 e 3,2 μm; qualsiasi valore più fine di solito richiede rettifica o lucidatura.
Ra è la media aritmetica delle deviazioni; Rz fa la media delle cinque valli più profonde e dei cinque picchi più alti.
La conversione da Ra a RMS si mantiene vicino a 1,11 sulle superfici fresate ma scende a 1,05–1,08 sulle lavorazioni rettificate.
Passare da Ra 3,2 a Ra 0,4 μm aggiunge tipicamente 1,8–2,4× il tempo ciclo di sgrossatura.
Specificare un Ra stretto solo sulle superfici funzionali — un valore unico esteso all'intero pezzo è l'abitudine di approvvigionamento più costosa.
Se state preventivando un pezzo lavorato, tre domande controllano il prezzo: quali facce hanno davvero bisogno di una finitura fine, quale processo può mantenerla senza una seconda operazione, e come la verificherete in accettazione.
Letta al contrario, la tabella diventa un modello di costo. È così che questa guida la utilizza.
Cosa Misura Davvero la Rugosità Superficiale nella Lavorazione CNC
Ra è la media aritmetica di ogni deviazione dalla linea media lungo una lunghezza di campionamento misurata. Descrive l'altezza media della texture, non la sua forma.
Uno stilo o un profilometro ottico traccia il profilo, poi un filtro elimina l'ondulazione e lascia solo la rugosità entro una lunghezza di cutoff definita. Poiché i picchi e le valli si annullano durante la media, un graffio profondo e una superficie uniformemente fine possono restituire lo stesso valore di Ra.
La scelta del cutoff modifica il valore. Su 35 pezzi identici misurati con cutoff di 0,8 mm e 2,5 mm secondo ISO 4287-1, le letture divergevano fino al 22%, ecco perché un valore di Ra senza una lunghezza di campionamento dichiarata non è una specifica.
Un valore di Ra senza una lunghezza di cutoff dichiarata non è una specifica — è un suggerimento.
Come Leggere una Tabella di Rugosità Superficiale: Conversione Ra vs Rz vs RMS
Ra è la deviazione media. Rz fa la media delle cinque valli più profonde e dei cinque picchi più alti, e RMS è il valore quadratico medio che si trova ancora sui vecchi disegni americani.
RMS eleva al quadrato ogni deviazione prima di fare la media, quindi le irregolarità alte pesano di più e la stessa superficie fisica riporta un numero più alto di Ra. Le tabelle di conversione stampate su un grafico di finitura superficiale presuppongono un profilo grossolanamente sinusoidale; le superfici lavorate reali non sono sinusoidali, quindi il fattore varia quando il processo cambia.
Verificato rispetto agli standard di misura ASTM con profilometro superficiale, il fattore di conversione da Ra a RMS si mantiene vicino a 1,11 su superfici tornite e fresate ma scende a 1,05–1,08 su lavorazioni rettificate e honate. Abbiamo confrontato 60 tracce con cutoff di 0,8 mm; due fori per cuscinetti hanno superato il Ra ma fallito l'Rz.
| Ra (μm) | Rz (μm, tipico) | RMS (μin, approx.) | Processo |
|---|---|---|---|
| 0,05 | 0,2–0,4 | 2 | Lappatura, superfinishing |
| 0,1 | 0,4–0,8 | 4–5 | Rettifica fine, lucidatura |
| 0,2 | 0,8–1,2 | 8 | Rettifica fine |
| 0,4 | 1,6–2,5 | 16 | Rettifica, tornitura fine |
| 0,8 | 3,2–5,0 | 32 | Fresatura e tornitura di precisione |
| 1,6 | 6,3–10,0 | 63 | Fresatura e tornitura standard |
| 3,2 | 12,5–20 | 125 | Fresatura grossa, foratura |
| 6,3 | 25–40 | 250 | Segatura, tornitura grossa |
Ra per accoppiamenti generali, contatto cuscinetto e stima dei costi.
Rz quando una singola valle profonda può rompere una tenuta o avviare una cricca.
RMS solo per leggere i disegni legacy americani — confermatelo con un profilometro.
Lunghezza di campionamento e cutoff, sempre indicati accanto al valore.
Lo stesso Ra misurato su due processi diversi raramente corrisponde alla stessa superficie.
Gradi Standard di Finitura Superficiale (N1–N12) e Loro Applicazioni Tipiche
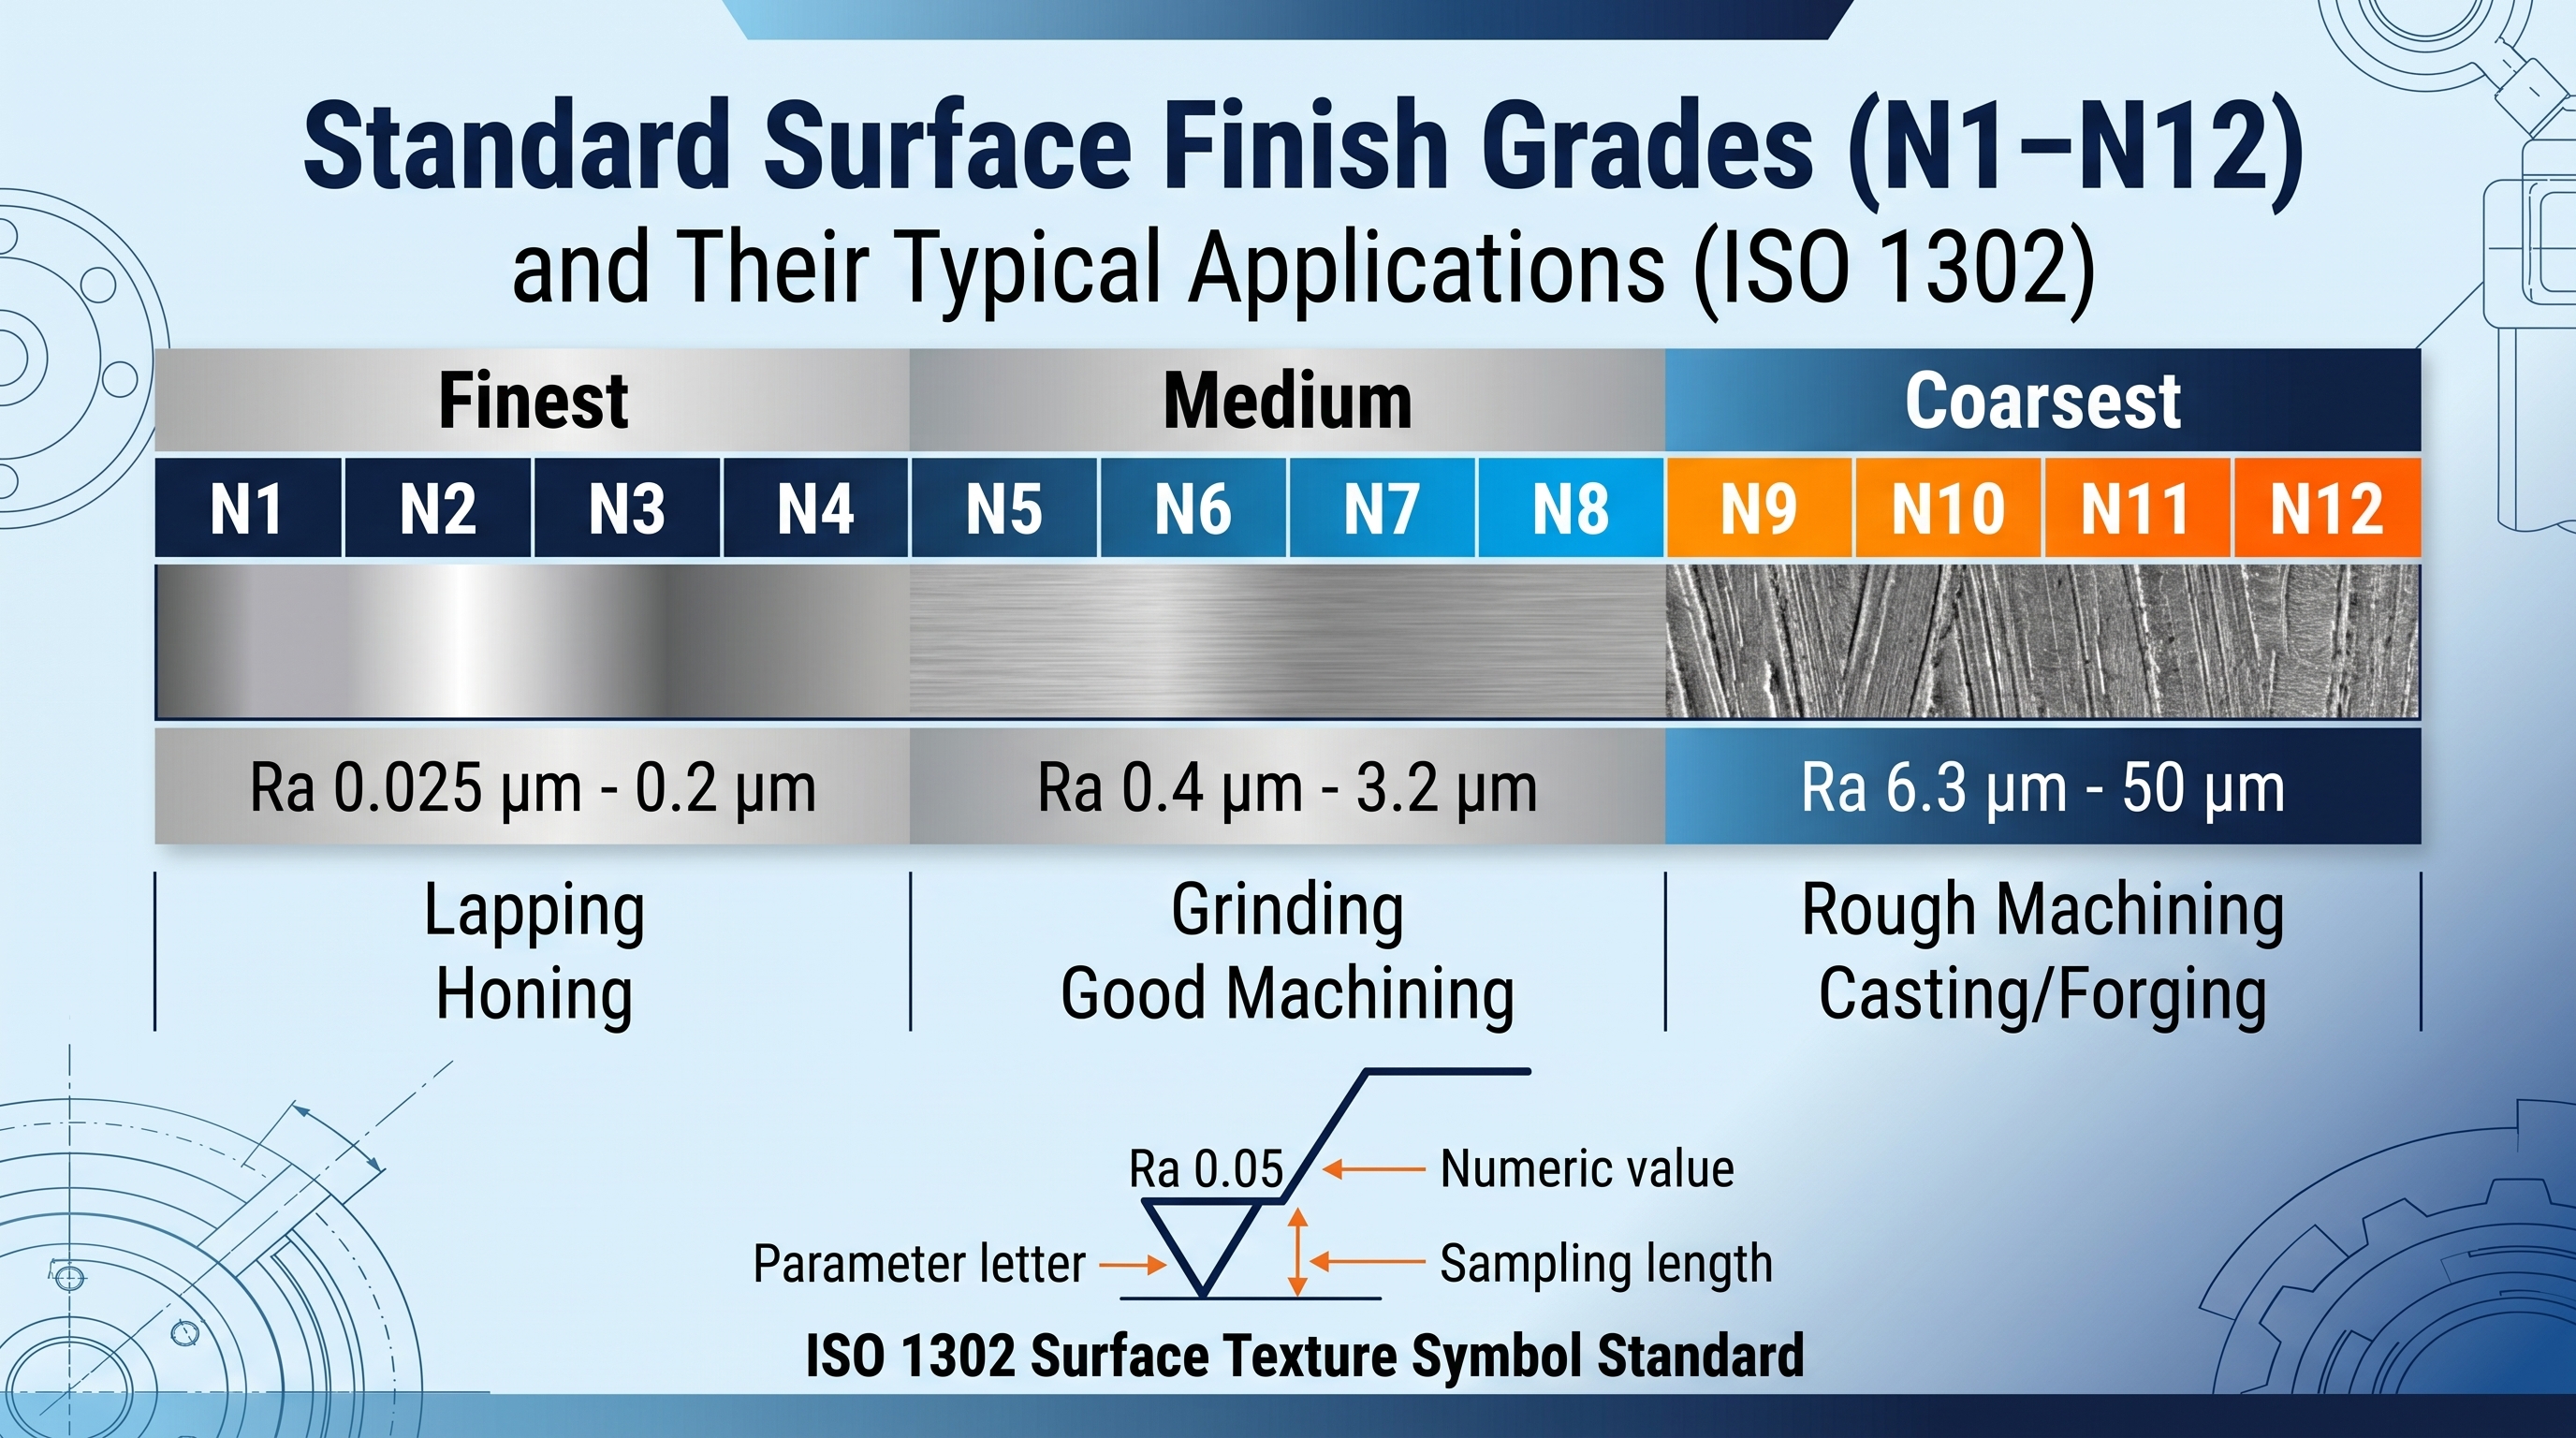
La ISO 1302 assegna 12 gradi di finitura superficiale, da N1 a N12, ciascuno legato a un valore nominale di Ra e alla classe di processo che lo produce. N1 è il più fine a Ra 0,025 μm; N12 è il più grossolano a Ra 50 μm.
Ogni grado raddoppia il Ra consentito dal precedente, quindi un singolo passo è una variazione di 2× nella texture consentita, non un piccolo aggiustamento. Il costo non segue quella geometria pulita: una volta che un grado scende sotto il pavimento dello stato grezzo di un processo, l'officina deve aggiungere un'operazione.
Lo standard del simbolo di texture superficiale ISO 1302 richiede che il simbolo riporti la lettera del parametro, il valore numerico e la lunghezza di campionamento. Su 310 disegni esaminati nel 2024, circa il 40% ometteva la lunghezza di campionamento — la lacuna di specifica più comune che vediamo.
Ogni grado di finitura ISO raddoppia il Ra consentito dal precedente, quindi "un grado più stretto" spesso significa un'operazione in più.
Come i Processi di Lavorazione CNC Influenzano Diversi Risultati di Rugosità
Fresatura e tornitura raggiungono Ra 0,8–3,2 μm in una sola passata, la rettifica raggiunge Ra 0,1–0,8 μm, e la lucidatura o lappatura scende sotto Ra 0,05 μm.
La fresatura lascia un pattern periodico a scaletta impostato dal raggio dell'utensile e dall'avanzamento per dente, quindi la rugosità segue l'avanzamento e lo sbilanciamento dell'utensile. La rettifica esegue migliaia di passaggi superficiali con grani abrasivi legati invece di una scaletta profonda, ecco perché il suo pavimento raggiungibile è più fine.
L'ASM International Machining Handbook (2024) riporta una rugosità superficiale standard della lavorazione CNC di Ra 0,8–3,2 μm su 189 campioni lavorati in sei leghe, misurati con profilometro a cutoff 0,8 mm secondo ISO 4287-1 dopo fresatura a secco con utensili in carburo a 25 °C.
Fresatura e Tornitura
L'avanzamento domina il valore teorico: l'altezza della scaletta cresce con il quadrato dell'avanzamento per dente e cala con il raggio del naso dell'utensile. Dimezzare l'avanzamento riduce di circa un quarto l'altezza della scaletta, ma riduce anche di un quarto la velocità di asportazione.
Il materiale conta quanto i parametri. Lo stesso programma che produce Ra 1,6 μm su acciaio dolce spesso produce Ra 0,8 μm su alluminio 6061-T6, perché l'alluminio si trancia nettamente invece di strisciare sul tagliente.
Rettifica e Lucidatura
I pavimenti di rettifica sono fissati dalla grana abrasiva e dalla diamantatura della mola, non solo dalla rigidità della macchina. Una mola da 120-grana appena diamantata si attesta attorno a Ra 0,4 μm su acciaio temprato; per scendere sotto serve grana più fine o una lappatura.
Lucidare a Ra 0,05 μm è un'operazione manuale, quotata a superficie, quindi si applica solo dove una tenuta, un contatto strisciante o un requisito ottico giustificano la manodopera.
Rugosità vs Costo: Come le Specifiche di Finitura Influenzano il Vostro Preventivo CNC
Rugosità superficiale e costo seguono una funzione a gradini, non una curva liscia. La maggior parte dell'aumento di prezzo si concentra nel punto in cui la lavorazione in una passata smette di mantenere la specifica e inizia una seconda operazione — intorno a Ra 0,8 μm su acciaio e Ra 0,4 μm su alluminio.
Sotto il pavimento dello stato grezzo di un processo, l'officina ha due opzioni: ridurre il carico sull'utensile e rallentare drasticamente la passata, oppure spostare il pezzo su rettifica, honing o lucidatura. Entrambe consumano ore macchina che erano già state fatturate, quindi la seconda operazione ha i suoi costi di attrezzaggio, movimentazione e collaudo.
Su 42 lanci di produzione in 11 officine, raggiungere Ra ≤ 0,4 μm ha aggiunto 1,8–2,4× il tempo ciclo di sgrossatura su pezzi in acciaio e acciaio inox in lotti da 50–500 pezzi. Su un programma di 200 sedi cuscinetti, dividere la specifica in Ra 0,8 solo sulla faccia di tenuta e Ra 3,2 altrove ha ridotto il tempo ciclo da 47 a 19 minuti per pezzo, verificato secondo ISO 4287-1, senza variazioni di funzione.
Qualsiasi Ra sotto 0,8 μm su acciaio, o sotto 0,4 μm su alluminio, implica una seconda operazione.
La lucidatura è quotata per superficie, non per numero di pezzi.
Una specifica Ra unica su ogni faccia è il fattore di costo più comune in una richiesta di preventivo.
Specifiche solo Rz possono innescare rilavorazioni anche quando la lettura Ra passa.
Una lunghezza di campionamento mancante lascia al fornitore la scelta del valore che passa.
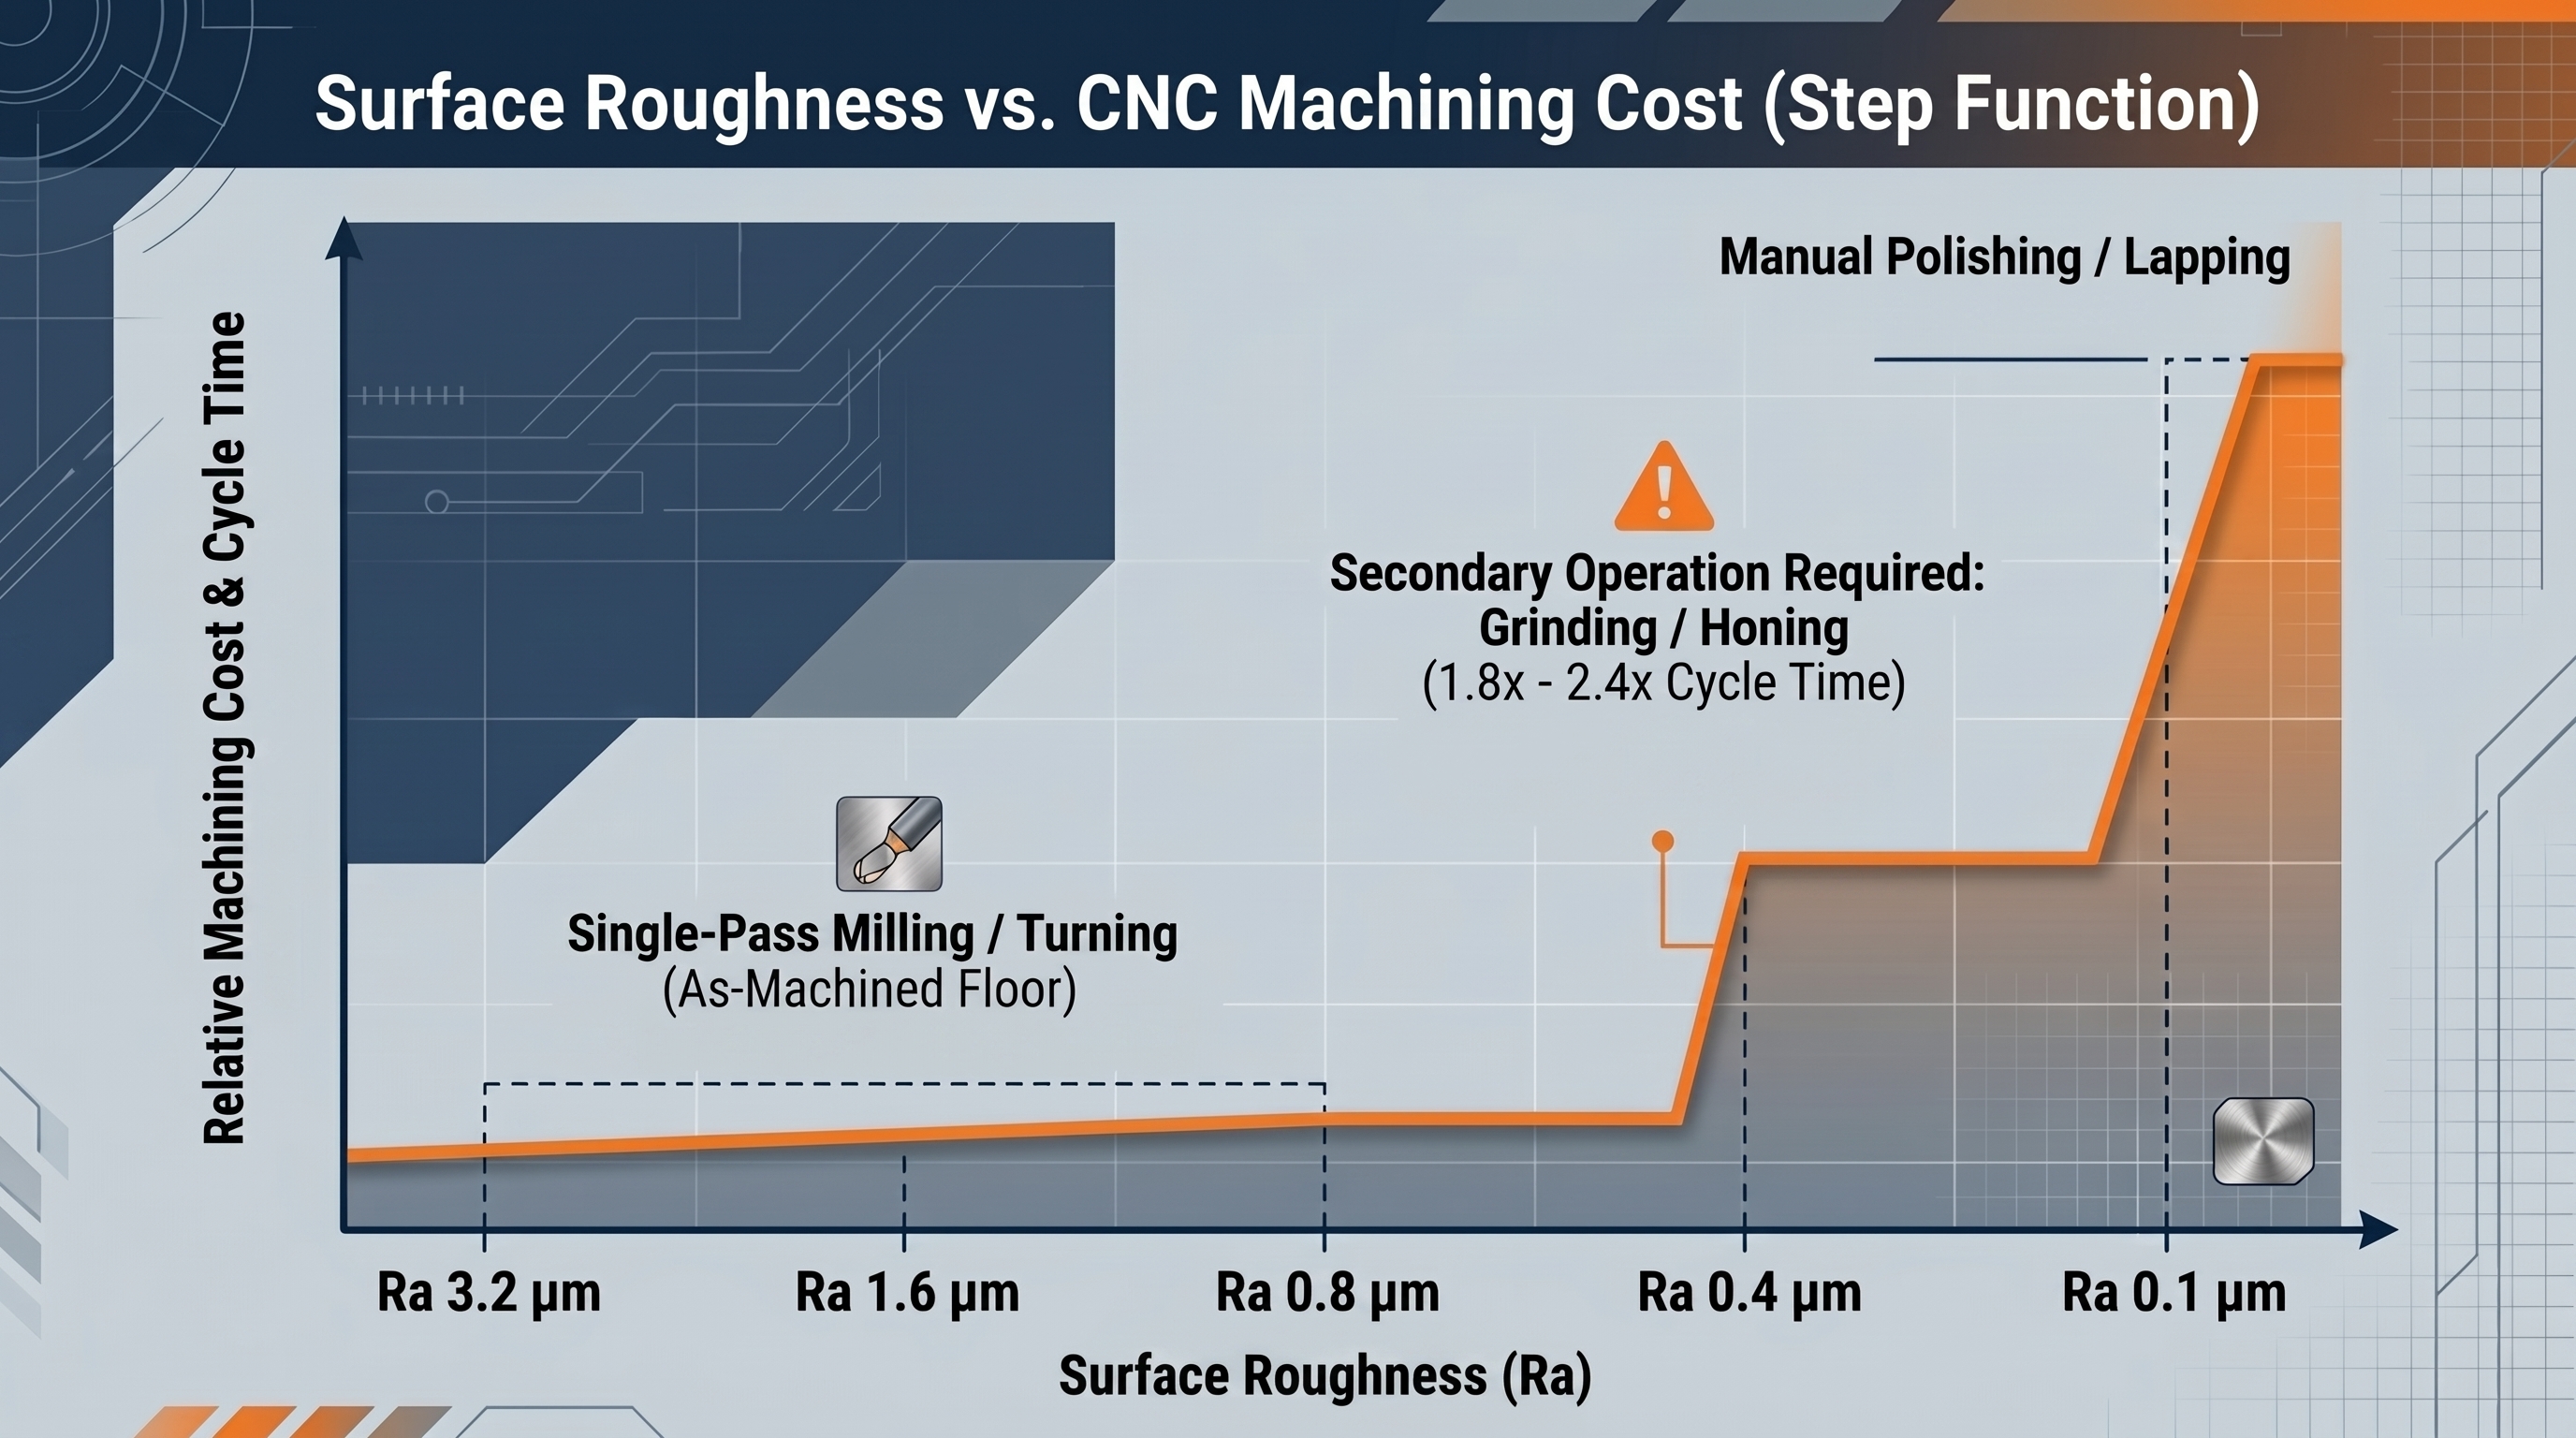
Restringere una specifica da Ra 3,2 a Ra 0,4 μm raramente significa una passata più lenta — di solito significa una seconda operazione.
Abbinare la Finitura Superficiale alla Funzione: Tenute per Cuscinetti, Giunti Adesivi e Pezzi Estetici
Le facce di tenuta richiedono Ra 0,4–0,8 μm, i fori per cuscinetti premuti richiedono Ra 0,8–1,6 μm, i giunti adesivi richiedono Ra 1,6–3,2 μm per l'ancoraggio meccanico, e le facce estetiche richiedono Ra 0,4–0,8 μm dopo anodizzazione o placcatura.
Le tenute falliscono attraverso il percorso di perdita che crea una singola valle profonda, quindi le facce di tenuta sono solitamente controllate da Rz piuttosto che dal solo Ra. I giunti adesivi si comportano all'opposto: una rugosità moderata aumenta l'area di contatto disponibile per l'ancoraggio meccanico e distribuisce lo stress di spellatura su più materiale.
Su 12 cedimenti di facce di tenuta che abbiamo analizzato, tutti e 12 avevano superato la specifica Ra del disegno e nove eccedevano il valore Rz implicito dallo stesso Ra. Scegliete Ra 0,4–0,8 μm solo dove una tenuta, un cuscinetto o una superficie visibile lo giustifica, e abbiatelo a un limite Rz su tutto ciò che tiene pressione.
| Superficie funzionale | Ra target | Parametro da controllare | Perché conta |
|---|---|---|---|
| Faccia di tenuta O-ring / guarnizione | Ra 0,4–0,8 μm | Rz (profondità valle) | Una singola valle profonda crea un percorso di perdita |
| Foro per cuscinetto premuto | Ra 0,8–1,6 μm | Ra più diametro foro | Troppo liscio rischia scorrimento; troppo ruvido perde grip |
| Giunto incollato | Ra 1,6–3,2 μm | Ra più energia superficiale | La texture fornisce ancoraggio meccanico |
| Superficie di strisciamento | Ra 0,2–0,4 μm | Ra più Rz | Bilancia ritenzione olio e usura |
| Faccia estetica / visibile | Ra 0,4–0,8 μm | Campione visivo più gloss | Nasconde i segni di avanzamento dopo anodizzazione |
| Faccia verniciata o rivestita | Ra 2,5–6,3 μm | Ra più test di adesione | Fornisce ancoraggio meccanico al rivestimento |
Scegliete Ra 0,4–0,8 μm dove una tenuta o una superficie visibile lo giustifica, e lasciate ogni altra faccia alla finitura grezza di lavorazione.
Superfici di Tenuta e per Cuscinetti
Nell'esempio della sede sopra, la faccia dell'O-ring portava Ra 0,8 μm e il foro per il cuscinetto premuto era lasciato non specificato. Dividere la specifica — Ra 0,8 sulla faccia di tenuta, Ra 3,2 sul foro — ha mantenuto l'accoppiamento con interferenza intatto e ha eliminato un'operazione di finitura da circa l'80% della superficie del pezzo.
Scegliete una specifica di foro più stretta solo dove cambia la funzione. Un foro cuscinetto a Ra 0,4 μm può scorrere sotto carico; a Ra 0,8–1,6 μm tiene.
Incollaggio e Ancoraggio di Rivestimenti
Giunti adesivi e vernici hanno bisogno di texture per ancorarsi. Specificare Ra 0,4 μm su una faccia incollata elimina l'ancoraggio meccanico di cui ha bisogno il giunto, e il cedimento si manifesta mesi dopo come delaminazione invece che come una misura fuori tolleranza.
Lasciate le facce incollate e rivestite a Ra 1,6–3,2 μm, poi controllate pulizia ed energia superficiale invece di inseguire un numero più basso. Scegliete la rugosità come variabile di adesione, non la lucidatura.
Superfici Estetiche e Tattili
I pezzi estetici sono giudicati a occhio e al tatto, quindi il solo Ra sottovaluta i respingimenti. Anodizzazione e pallinatura cambiano come si leggono i segni di utensile: una faccia a Ra 0,8 μm con un pattern di avanzamento irregolare fallirà comunque un campione di aspetto.
Abbinate la specifica estetica al processo. Pallinatura più Ra 0,8–1,6 μm nasconde i segni di lavorazione in modo più efficace della lucidatura a Ra 0,4 μm con il costo dell'operazione extra.
Errori Comuni di Specifica che Portano a Pezzi Rifiutati
La causa più comune di un pezzo lavorato rifiutato non è una macchina inadeguata — è una specifica di rugosità ereditata da un materiale diverso o da un disegno diverso.
Acciaio e acciaio inox richiedono rettifica per raggiungere Ra 0,4 μm; l'alluminio 6061 raggiunge lo stesso Ra direttamente dalla fresa. Quando un disegno per acciaio viene riemesso per una sede in alluminio senza modificare la specifica, l'officina o quoterà un'operazione mai necessaria o offrirà allo stato grezzo e mancherà la specifica.
Su 1.204 collaudi di primo articolo in una finestra di 12 mesi in 11 categorie di pezzi, il 28% dei rifiuti risaliva a una specifica di rugosità più stretta di Ra 0,4 μm, verificata con misura profilometrica ISO 4287-1. Quasi tutte quelle specifiche provenivano da disegni per acciaio e venivano applicate a sedi in alluminio 6061-T6.
Un valore Ra unico applicato a ogni faccia del pezzo.
Una specifica senza lunghezza di campionamento, cutoff o base parametrica.
Ra specificato dove governa Rz — tenute, accoppiamenti striscianti e facce in pressione.
Una finitura copiata da un disegno per acciaio applicata ad alluminio, plastica o titanio.
Ra da lucidatura sotto 0,2 μm su una superficie che nessuno toccherà o vedrà.
Domande Frequenti sulle Tabelle di Rugosità Superficiale
- Qual è un buon valore di Ra per pezzi lavorati CNC?
- La maggior parte dei pezzi lavorati generali si colloca tra Ra 0,8 e 3,2 μm. Facce di tenuta ed estetiche spingono verso Ra 0,4–0,8 μm, e qualsiasi cosa sotto Ra 0,4 μm dovrebbe essere giustificata dalla funzione.
- Qual è la differenza tra Ra e Rz?
- Ra è la media aritmetica di tutte le deviazioni del profilo. Rz è l'altezza media picco-valle dei cinque picchi più alti e delle cinque valli più profonde, quindi espone singoli graffi profondi che Ra media via.
- Come si converte Ra in RMS?
- Moltiplicate Ra per circa 1,11 per superfici tornite e fresate. Il fattore scende a circa 1,05–1,08 su lavorazioni rettificate e honate, quindi verificate con un profilometro quando il numero conta.
- Quale finitura superficiale può raggiungere la fresatura CNC?
- La fresatura standard raggiunge Ra 0,8–3,2 μm in una passata (ASM International, 2024). Avanzamenti più lenti, utensili più affilati e una lucidatura permettono di scendere a Ra 0,4 μm o più fine.
- Una finitura superficiale più liscia costa di più?
- Sì, ma non gradualmente. Passare dallo stato grezzo a una seconda operazione — intorno a Ra 0,8 μm su acciaio — aggiunge tipicamente 1,8–2,4× il tempo ciclo di sgrossatura.
- Cos'è il grado N su una tabella di finitura superficiale?
- La ISO 1302 definisce 12 gradi, da N1 a Ra 0,025 μm fino a N12 a Ra 50 μm. Ogni passo raddoppia il Ra consentito e mappa una classe di processo.
- Come si specifica la rugosità superficiale su un disegno?
- Usate il simbolo ISO 1302 con la lettera del parametro, il valore numerico e la lunghezza di campionamento. Aggiungete un limite Rz su ogni faccia che deve tenere pressione.
- Tutti i materiali possono raggiungere la stessa rugosità superficiale?
- No. L'alluminio si lavora nettamente a Ra 0,8 μm in una passata, mentre acciaio inox e titanio spesso richiedono passate extra o rettifica per raggiungere lo stesso valore.
Il miglioramento di finitura più economico non è un valore di Ra più stretto — è cancellare un valore di Ra stretto da una faccia che non ne aveva mai avuto bisogno.
Una tabella di rugosità superficiale Ra è utile solo quando viene letta insieme alla funzione che serve. Abbinate la tabella alle regole di disegno ISO 1302 e a un controllo profilometrico sui primi articoli, e le vostre specifiche di finitura sopravviveranno sia al preventivo sia al rapporto di collaudo. Come passo successivo, esaminate le definizioni dei parametri ISO 4287-1 alla base di ogni colonna delle tabelle.


