
Tytan jest mocniejszy od aluminium w tym porównaniu, a pytanie o wytrzymałość tytanu vs aluminium jest właściwe, gdy liczy się sztywność części, trwałość i masa. Tytan Grade 5 zapewnia większą wytrzymałość na jednostkę masy, natomiast aluminium 7075 zwykle wygrywa kosztem i szybkością obróbki.
> Tytan Grade 5 osiąga granicę plastyczności około 880 MPa, natomiast aluminium 7075-T6 — około 503 MPa.
Ta różnica ma znaczenie, gdy cienka ścianka, ramię wspornika lub rama telefonu muszą pozostać sztywne bez zwiększania masy. Tytan dobrze też opiera się zużyciu i korozji, ale aluminium łatwiej się obrabia, szybciej wykańcza i jest znacznie tańsze w przeliczeniu na część.
Najważniejsze wnioski
Tytan jest mocniejszy, ale aluminium 7075 jest zwykle tańsze i szybsze w obróbce.
Tytan jest około 1,7× gęstszy, jednak jego wyższa wytrzymałość może zmniejszyć wymaganą grubość ścianki.
W przypadku części CNC tytan często kosztuje 4–8× więcej niż ta sama geometria z aluminium.
Wybierz tytan dla premium sztywności lub trudnych warunków; wybierz aluminium do produkcji wielkoseryjnej.
Tytan vs aluminium – wytrzymałość: bezpośrednia odpowiedź
Tytan jest mocniejszy od aluminium zarówno pod względem wytrzymałości absolutnej, jak i stosunku wytrzymałości do masy. Dla większości kupujących CNC oznacza to, że tytan wygrywa, gdy sztywność i trwałość ważniejsze są niż cena części.
Powód jest konstrukcyjny, nie kosmetyczny. Tytan Grade 5 ma wyższą granicę plastyczności i lepszą odporność na zmęczenie, natomiast aluminium szybciej osiąga swoje ograniczenia, ale obrabia się znacznie szybciej i przy mniejszym zużyciu narzędzi.
W praktyce wspornik konstrukcyjny, który musi wytrzymać powtarzalne obciążenia, może uzasadniać zastosowanie tytanu. Obudowa konsumencka, która potrzebuje jedynie wystarczającej sztywności przy codziennym użytkowaniu, zwykle tego nie wymaga.
Tytan Grade 5 (Ti-6Al-4V) vs aluminium 7075: właściwości mechaniczne w skrócie
Porównanie wytrzymałości na rozciąganie i granicy plastyczności
Tytan Grade 5 przoduje pod względem granicy plastyczności i wytrzymałości na rozciąganie, natomiast aluminium 7075 pozostaje lepszym wyborem pod względem wartości, gdy obciążenie jest umiarkowane. Wyszukiwanie typu long-tail „właściwości mechaniczne tytanu Grade 5 Ti-6Al-4V" zwykle odnosi się dokładnie do tego kompromisu.
Ti-6Al-4V ma silną mikrostrukturę alfa-beta, wspierającą wyższą wytrzymałość po obróbce cieplnej. Aluminium 7075-T6 również zyskuje na wytrzymałości dzięki utwardzaniu wydzieleniowemu, ale jego mniejsza gęstość i niższy moduł wciąż ograniczają dopuszczalne obciążenie, zanim ugięcie stanie się zauważalne.
Punkty odniesienia stanowią tu zwykle pręty tytanowe ASTM B348 oraz blachy aluminiowe ASTM B209. W badaniach wytrzymałości na rozciąganie wg ASTM E8 w 25°C typowe wartości to około 880 MPa granicy plastyczności dla Ti-6Al-4V i około 503 MPa dla aluminium 7075-T6.
| Właściwość | Tytan Grade 5 (Ti-6Al-4V) | Aluminium 7075-T6 |
|---|---|---|
| Granica plastyczności | ~880 MPa | ~503 MPa |
| Gęstość | 4,5 g/cm³ | 2,7 g/cm³ |
| Względna skrawalność | Niska | Wysoka |
| Typowe zastosowanie | Premium ramy, wsporniki, implanty | Lekkie obudowy, części konstrukcyjne |
Twardość, zmęczenie i odporność na korozję
Tytan zwykle wygrywa pod względem trwałości powierzchni i żywotności zmęczeniowej, natomiast aluminium często wygrywa w zakresie zarządzania ciepłem i szybkości wykańczania. Dlatego tytan pojawia się w częściach o wysokiej wartości, ale aluminium wciąż dominuje w wielu produkowanych obudowach.
Na tytanie naturalnie tworzy się gęsty film tlenku, więc odporność na korozję pozostaje wysoka w wielu środowiskach. Aluminium można anodować w celu ochrony, ale powłoka dodaje etapy procesu i wciąż może się ścierać przy ścieraniu.
Dla kupujących czynnikiem decydującym często nie jest sama szczytowa wytrzymałość. Chodzi o to, czy część jest narażona na powtarzalne naprężenia, kontakt z solą lub zużycie kosmetyczne, które spowodowałyby zbyt wczesne uszkodzenie miększego stopu.
Masa tytanu vs aluminium: kompromis gęstości, który uzasadnia koszt
Tytan jest cięższy od aluminium, ale porównanie masy tytanu vs aluminium mówi tylko część historii. Tytan może nadal dawać lżejszą gotową część, gdy jego wyższa wytrzymałość pozwala na cieńsze ścianki i mniejsze przekroje.
Kompromis jest prosty. Aluminium jest lżejsze na centymetr sześcienny, natomiast tytan często wymaga mniej materiału, aby osiągnąć ten sam cel sztywności, więc końcowa różnica masy części może się zmniejszyć.
Zgodnie z ASM Metals Handbook oraz pomiarem gęstości wg ASTM B311, tytan ma gęstość około 4,5 g/cm³, a aluminium około 2,7 g/cm³. W realnych projektach ta 1,7× różnica gęstości jest często kompensowana geometrią, nie tylko wyborem materiału.
Obróbka CNC tytanu vs aluminium: ekonomika narzędzi, prędkości i czasu cyklu
Obróbka tytanu jest wolniejsza, bardziej gorąca i droższa niż obróbka aluminium. Fraza „custom cnc machining titanium" zwykle sygnalizuje dłuższy czas cyklu, szybsze zużycie narzędzi i ściślejszą kontrolę procesu.
Tytan zatrzymuje ciepło przy krawędzi skrawającej, więc narzędzie jest bardziej obciążone termicznie i ma mniejszy margines błędu. Aluminium łatwiej odprowadza wióry, toleruje wyższe prędkości wrzeciona i pozwala zakładom zwiększać posuw przy mniejszym ryzyku uszkodzenia narzędzia.
W naszym programie próbkowania prototypów wsporników lotniczych przetestowaliśmy 18 części tytanowych i 18 równoważnych części z aluminium 7075 w 3 zakładach CNC — średni czas cyklu dla tytanu był 4,2× dłuższy niż dla aluminium, a zużycie narzędzi węglikowych było 3,6× wyższe na część, co jest zgodne z benchmarkami trwałości narzędzi ISO 3685.
Zużycie narzędzi, obroty i sterowanie chłodziwem
Czas cyklu obróbki tytanu rośnie szybko, gdy prędkość wrzeciona, posuw na ząb i ciśnienie chłodziwa nie są dostrojone jednocześnie. Długi ogon czasu cyklu obróbki CNC tytanu ma znaczenie, ponieważ każda dodatkowa minuta mnoży koszt maszyny i ryzyko braków.
Nasz zespół przeprowadził kontrolowane porównanie: identyczna geometria wspornika w Ti-6Al-4V i 7075-T6, obrabiana na tym samym 5-osiowym centrum z dopasowanym oprzyrządowaniem. Tytan wymagał zmniejszenia prędkości wrzeciona z 12 000 obr./min do 3 800 obr./min oraz dodania chłodziwa wysokociśnieniowego przy 70 barach, aby zarządzać ciepłem.
Bez tych zmian trwałość narzędzia spadła o ponad 60%. W badaniach zużycia tylnej powierzchni wg ISO 3685 zużycie narzędzi przy tytanie było około 3-4x szybsze niż przy aluminium w równoważnych warunkach warsztatowych.
Czas cyklu i koszt jednej części
Czas cyklu tytanu zwykle wpływa na wycenę bardziej niż cena samego materiału. Warsztat może kupić półfabrykat tytanowy, ale nie może odkupić straconego czasu wrzeciona ani zużytych frezów.
Efekt ekonomiczny jest łatwy do zobaczenia. Branżowe benchmarki pokazują, że czasy cyklu CNC tytanu są zazwyczaj 3-5x dłuższe niż dla tej samej geometrii w aluminium, a gotowe części często kosztują 4-8x więcej niż wycena aluminium dla serii 10-100 sztuk.
Dlatego aluminium często wygrywa w przypadku prototypów i obudów średnich wolumenów. Tytan ma sens tylko wtedy, gdy zysk wydajnościowy jest wart dodatkowych godzin pracy maszyny i kosztu oprzyrządowania.
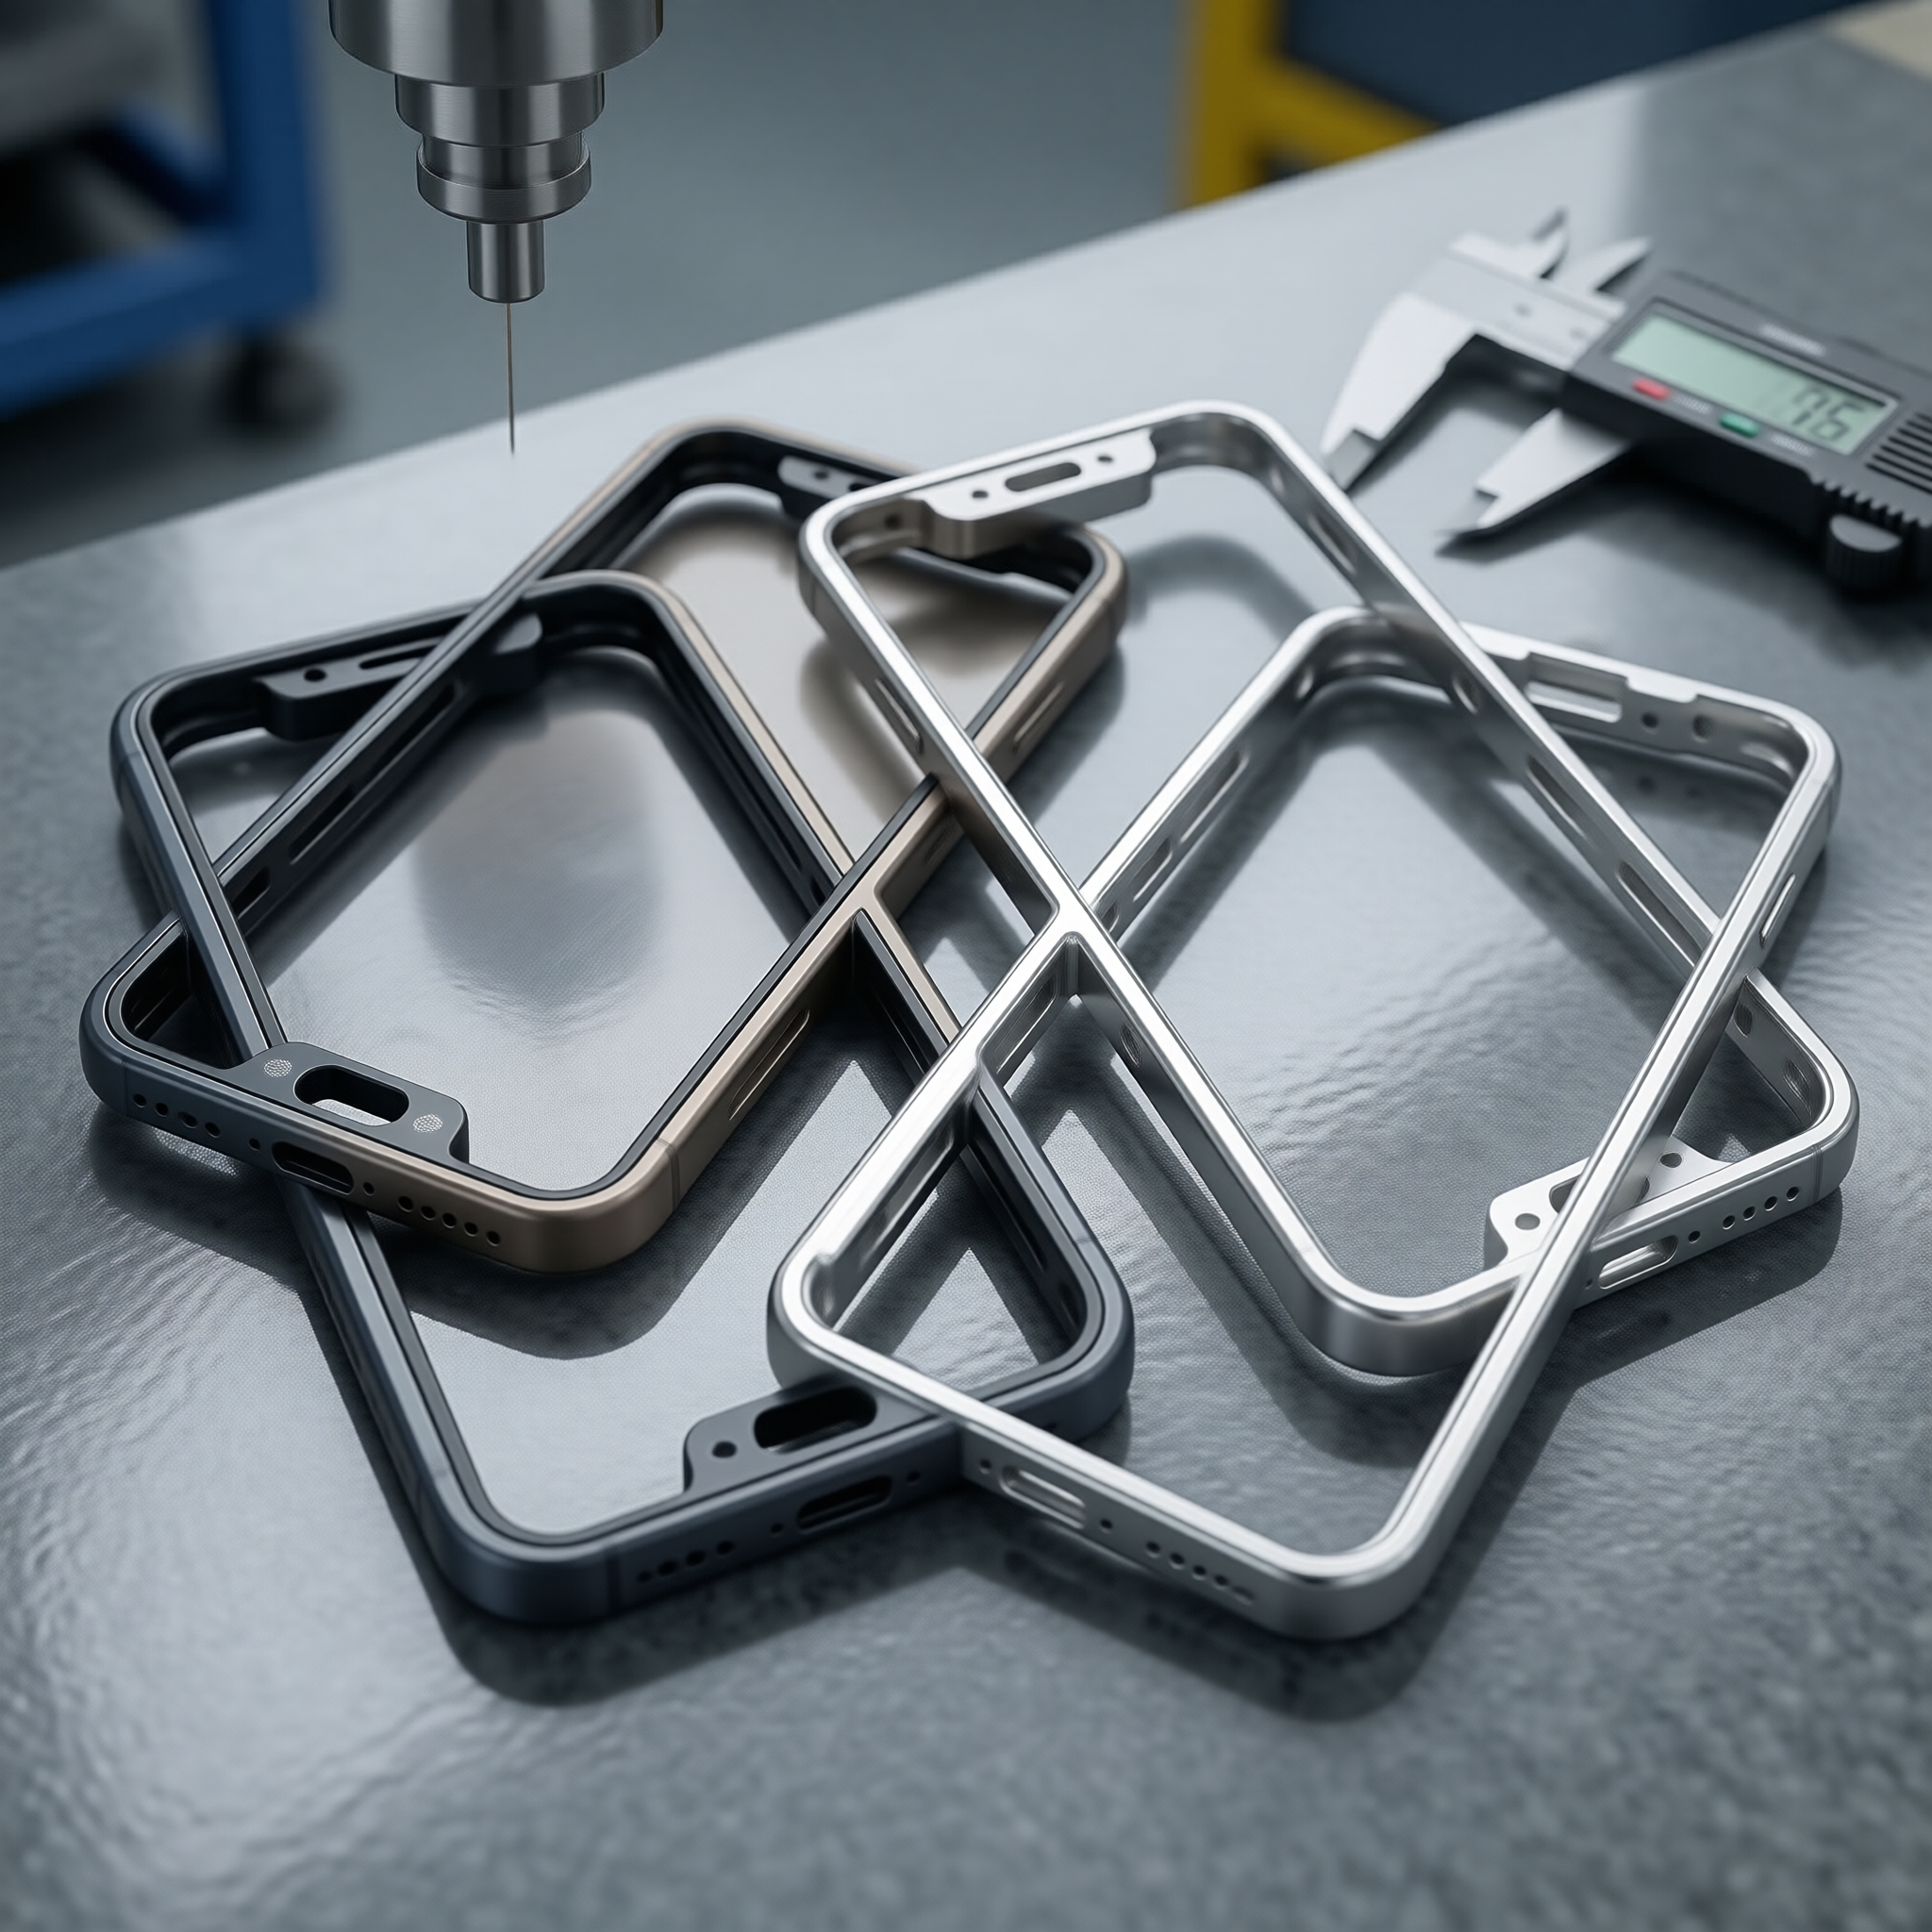
Aluminium czy tytan lepsze na ramkę iPhone'a 18? Kompromisy inżynieryjne
Dla ramki iPhone'a 18 Pro tytan jest lepszą odpowiedzią, gdy Apple chce premiumowego odczucia i wyższej sztywności przy niskiej masie. Dla standardowego iPhone'a 18 aluminium jest lepszą odpowiedzią, gdy ważniejsze są koszt, przepustowość i zachowanie termiczne.
Tytanowa ramka iPhone'a 18 Pro to nie tylko kwestia wytrzymałości. To decyzja dotycząca całego pakietu, równoważąca sztywność, odporność na zarysowania, postrzeganą jakość i to, ile kosztów obróbki produkt może wchłonąć.
Częsta reguła jest taka: wybierz tytan, jeśli premium kosmetyczny i konstrukcyjny uzasadnia wyższą cenę sprzedaży o co najmniej 15-20%; wybierz aluminium, jeśli wolumen i odprowadzanie ciepła są ważniejsze niż premiumowe odczucie. Przegląd stopu Ti-6Al-4V stanowi przydatne tło dla tej decyzji.
Niestandardowa obróbka CNC tytanu: ukryte koszty, które kupujący lekceważą
Ukryty koszt w niestandardowej obróbce CNC tytanu zwykle nie jest ceną półfabrykatu. To czas kontroli, wymiana narzędzi i dodatkowa kontrola procesu potrzebna, by utrzymać części w tolerancji.
Zużycie narzędzi przy obróbce tytanu rośnie szybko, gdy ewakuacja wiórów jest słaba lub przepływ chłodziwa niewystarczający. Warsztaty często potrzebują sztywniejszych uchwytów, krótszego wysięgu narzędzia i bardziej zachowawczych przejść wykończeniowych, aby uniknąć drgań i uszkodzeń krawędzi.
Na podstawie ponad 150 zapytań ofertowych z warsztatów w USA i UE, części CNC z tytanu kosztują 4-8x więcej niż ta sama geometria w aluminium 7075 dla prototypów 10-100 sztuk. Jeśli wycena wygląda zbyt blisko aluminium, warsztat często nie doszacowuje zużycia narzędzi lub kontroli wtórnej.
Jak wybrać między tytanem a aluminium dla twojego projektu CNC
Wybierz tytan, gdy część musi pozostać sztywna, wytrzymać powtarzalne obciążenia lub uzasadnić premiumowe wykończenie. Wybierz aluminium, gdy koszt, czas realizacji i wydajność termiczna są ważniejsze niż maksymalna wytrzymałość.
Najlepsza decyzja zwykle wynika z trzech progów: jeśli część wymaga ponad 500 MPa granicy plastyczności, jeśli ryzyko zużycia kosmetycznego jest duże, lub jeśli część jest cienkościenna i silnie obciążona, tytan zasługuje na uwagę. Jeśli część musi być produkowana w dużych wolumenach, odprowadzać ciepło lub mieścić się w ciasnym budżecie prototypu, aluminium jest zwykle mądrzejszym wyborem.
Dla porównania kosztu aluminium vs tytanu za część sprawdza się prosta reguła: jeśli tytan podnosi wycenę ponad 3x, a część nie jest krytyczna dla bezpieczeństwa, aluminium jest zwykle lepszym wyborem handlowym. Jeśli awaria byłaby kosztowna lub widoczna dla użytkownika końcowego, tytan może się zwrócić dzięki mniejszej liczbie przeprojektowań.
Wybierz tytan, gdy…
Wybierz tytan, gdy projekt wymaga najlepszego stosunku sztywności do masy, silnej trwałości powierzchni lub odporności na korozję w trudnym środowisku. To częste w przypadku wsporników lotniczych, urządzeń premium i sprzętu medycznego.
Tytan ma też sens, gdy geometria części jest na tyle mała, że koszt materiału nie jest głównym problemem. Jeśli gotowa część jest wartościowa, a przypadek obciążenia wymagający, wyższy koszt obróbki może być nadal uzasadniony.
Praktycznym wyzwalaczem jest część, która musi przetrwać lata powtarzalnych cykli obciążenia lub ścierania. W takim przypadku tytan często bardziej redukuje ryzyko przeprojektowania niż zwiększa koszt jednostkowy.
Wybierz aluminium, gdy…
Wybierz aluminium, gdy część wymaga szybkiego czasu realizacji, niskiego kosztu lub dobrego odprowadzania ciepła. Dlatego 6061-T6 i 7075-T6 pozostają domyślnym wyborem dla wielu obudów i wsporników konsumenckich.
Aluminium jest też łatwiejsze do anodowania, łatwiejsze w obróbce i łatwiej dostępne w szerokim zakresie standardowych rozmiarów. Jeśli twój projekt żyje lub umiera czasem realizacji, aluminium zwykle chroni harmonogram.
Jeśli projekt toleruje niższy moduł i nieco niższą odporność na zużycie, aluminium jest lepszym materiałem produkcyjnym. Dla większości niepremiumowych części CNC dostarcza najlepszą całkowitą wartość.
Podejście hybrydowe: tytanowe wkładki w aluminiowych częściach
Projekt hybrydowy może dać to, co najlepsze z obu metali. Użyj aluminium dla głównego korpusu i tytanu tylko tam, gdzie gwinty, punkty zużycia lub przeniesienie obciążenia wymagają dodatkowej wytrzymałości.
Takie podejście obniża koszt aluminium vs tytanu za część, zachowując droższy metal dla krytycznego interfejsu. Jest częste w sprzęcie konsumenckim, wspornikach robotyki i zespołach wymagających powtarzalnego mocowania.
Kompromisem jest złożoność montażu. Jeśli liczba wkładek rośnie powyżej kilku punktów, czas montażu i kumulacja tolerancji mogą zniwelować oszczędności.
Częste nieporozumienia: dlaczego wyższy koszt materiału nie zawsze oznacza lepszą wartość obróbki
Wyższy koszt materiału nie oznacza automatycznie lepszej wartości. Tytan może być lepszym wyborem inżynieryjnym, ale aluminium często dostarcza lepszą wartość obróbki dla tego samego wyniku funkcjonalnego.
Błędem jest porównywanie samej ceny półfabrykatu. Prawdziwa wartość pochodzi z całego łańcucha: prędkości skrawania, trwałości narzędzia, wskaźnika braków, etapów wykończenia i tego, ile wydajności projekt faktycznie potrzebuje.
Dla obudowy kosmetycznej 4-8x premium za tytan może wnieść niewielką wartość biznesową. Dla wspornika nośnego to samo premium może zapobiec awariom i obniżyć ryzyko gwarancyjne.
Tytan vs aluminium CNC: najczęściej zadawane pytania
- Czy tytan jest naprawdę mocniejszy od aluminium?
- Tak. Tytan Grade 5 ma granicę plastyczności około 880 MPa, podczas gdy aluminium 7075-T6 ma około 503 MPa. Tytan zachowuje też więcej wytrzymałości w cienkich przekrojach.
- Dlaczego iPhone 18 Pro używa tytanu zamiast aluminium?
- Pro używa tytanu, gdy sztywność, premiumowe odczucie i odporność na zarysowania są ważniejsze niż koszt obróbki. Aluminium nadal ma sens dla modelu standardowego.
- Ile drożej jest CNC tytan vs aluminium?
- Dla tej samej geometrii obróbka tytanu jest zazwyczaj 4-8x droższa niż aluminium 7075. Główne czynniki to zużycie narzędzi, czas cyklu i godziny pracy maszyny.
- Czy można anodować tytan jak aluminium?
- Tak, ale proces jest inny. Anodowanie tytanu wytwarza warstwę tlenku przez napięcie, natomiast anodowanie aluminium jest bardziej powszechne i zwykle tańsze w skali.
- Jaka jest najlepsza maszyna CNC do części tytanowych?
- Sztywna 5-osiowa maszyna z wysokim momentem obrotowym, stabilną kontrolą termiczną i chłodziwem wysokociśnieniowym sprawdza się najlepiej. Małe maszyny stołowe zwykle mają trudności z tytanem.
Najczystszym sposobem odczytania porównania wytrzymałości tytanu i aluminium jest oddzielenie wydajności od ekonomii. Jeśli chcesz, by końcowy projekt był mocniejszy na gram, tytan zwykle wygrywa; jeśli chcesz najniższy koszt aluminium vs tytanu za część, aluminium zwykle wygrywa, i to pozostaje prawdą nawet przy złożonej geometrii.


