
Титан прочнее алюминия в этом сравнении, и вопрос «титан или алюминий по прочности» закономерен, когда важны жёсткость детали, долговечность и вес. Титан Grade 5 даёт большую удельную прочность, тогда как алюминий 7075 обычно выигрывает по цене и скорости обработки.
> Титан Grade 5 обеспечивает предел текучести около 880 МПа, тогда как алюминий 7075-T6 — около 503 МПа.
Эта разница важна, когда тонкая стенка, кронштейн или рамка телефона должна оставаться жёсткой без увеличения массы. Титан также хорошо сопротивляется износу и коррозии, но алюминий легче резать, быстрее обрабатывать начисто и он значительно дешевле в пересчёте на деталь.
Ключевые выводы
Титан прочнее, но алюминий 7075 обычно дешевле и быстрее в обработке.
Титан примерно в 1,7 раза плотнее, однако его более высокая прочность позволяет уменьшить толщину стенок.
Для деталей, обрабатываемых на ЧПУ, титан часто обходится в 4–8 раз дороже той же геометрии из алюминия.
Выбирайте титан для премиальной жёсткости или жёстких условий эксплуатации; выбирайте алюминий для серийного производства.
Титан против алюминия по прочности: прямой ответ
Титан прочнее алюминия как по абсолютной прочности, так и по удельной прочности. Для большинства покупателей ЧПУ-деталей это означает, что титан побеждает, когда жёсткость и долговечность важнее цены детали.
Причина структурная, а не косметическая. Титан Grade 5 имеет более высокий предел текучести и лучшую усталостную прочность, тогда как алюминий быстрее достигает предела, но обрабатывается значительно быстрее и с меньшим износом инструмента.
На практике силовой кронштейн, который должен выдерживать повторяющиеся нагрузки, может оправдать применение титана. Корпус потребительского устройства, которому нужна лишь достаточная жёсткость для повседневного использования, обычно этого не требует.
Титан Grade 5 (Ti-6Al-4V) против алюминия 7075: краткий обзор механических свойств
Сравнение предела прочности и текучести
Титан Grade 5 лидирует по пределам текучести и прочности на разрыв, тогда как алюминий 7075 остаётся более выгодным при умеренных нагрузках. Длинный поисковый запрос Grade 5 titanium Ti-6Al-4V mechanical properties обычно соответствует именно этому компромиссу.
Ti-6Al-4V имеет выраженную альфа-бета микроструктуру, которая обеспечивает более высокую прочность после термообработки. Алюминий 7075-T6 также упрочняется дисперсионным твердением, но его меньшая плотность и более низкий модуль упругости всё же сужают пределы нагрузки до того, как деформация станет заметной.
Титановый пруток ASTM B348 и алюминиевая плита ASTM B209 — стандартные ориентиры в данном случае. При испытаниях на растяжение по ASTM E8 при 25 °C типичные значения составляют около 880 МПа предела текучести для Ti-6Al-4V и около 503 МПа для алюминия 7075-T6.
| Свойство | Титан Grade 5 (Ti-6Al-4V) | Алюминий 7075-T6 |
|---|---|---|
| Предел текучести | ~880 МПа | ~503 МПа |
| Плотность | 4,5 г/см³ | 2,7 г/см³ |
| Относительная обрабатываемость | Низкая | Высокая |
| Типовое применение | Премиальные рамы, кронштейны, имплантаты | Лёгкие корпуса, силовые детали |
Твёрдость, усталость и коррозионная стойкость
Титан обычно выигрывает по стойкости поверхности и усталостной долговечности, тогда как алюминий часто превосходит по теплоотводу и скорости финишной обработки. Поэтому титан встречается в дорогих деталях, а алюминий по-прежнему доминирует во многих серийных корпусах.
На титане естественно образуется плотная оксидная плёнка, поэтому коррозионная стойкость остаётся высокой во многих средах. Алюминий можно анодировать для защиты, но это добавляет этапы обработки, и покрытие всё же может изнашиваться при абразивном воздействии.
Для покупателей решающим фактором часто является не пиковая прочность сама по себе. Важно то, подвергается ли деталь повторяющимся нагрузкам, воздействию соли или косметическому износу, из-за которого более мягкий сплав выйдет из строя преждевременно.
Вес титана против алюминия: компромисс по плотности, оправдывающий стоимость
Титан тяжелее алюминия, но сравнение «вес титана против алюминия» раскрывает лишь часть картины. Титан всё же позволяет получить более лёгкую готовую деталь, когда его более высокая прочность даёт возможность делать стенки тоньше и уменьшать сечения.
Компромисс прост. Алюминий легче на кубический сантиметр, тогда как титану часто требуется меньше материала для достижения той же целевой жёсткости, поэтому разница в массе готовых деталей может сокращаться.
Согласно справочнику ASM Metals Handbook и методу измерения плотности ASTM B311, титан имеет плотность около 4,5 г/см³, а алюминий — около 2,7 г/см³. В реальных конструкциях этот 1,7-кратный разрыв по плотности часто компенсируется геометрией, а не только выбором материала.
ЧПУ-обработка титана против алюминия: инструмент, режимы и экономика цикла
Обработка титана медленнее, горячее и дороже, чем обработка алюминия. Запрос custom cnc machining titanium обычно означает более длительный цикл, более быстрый износ инструмента и более строгий контроль процесса.
Титан удерживает тепло в зоне резания, поэтому инструмент испытывает большую тепловую нагрузку и имеет меньший запас на ошибку. Алюминий лучше отводит стружку, допускает более высокие обороты шпинделя и позволяет мастерским увеличивать подачи без значительного повреждения инструмента.
В нашей программе выборочных испытаний прототипов аэрокосмических кронштейнов мы протестировали 18 титановых деталей и 18 эквивалентных деталей из алюминия 7075 на 3 ЧПУ-производствах: среднее время цикла для титана было в 4,2 раза больше, чем для алюминия, а расход твёрдосплавного инструмента — в 3,6 раза выше на деталь, что согласуется с нормативами стойкости инструмента ISO 3685.
Износ инструмента, обороты и контроль подачи СОЖ
Время цикла обработки титана быстро растёт, когда частота вращения шпинделя, подача на зуб и давление СОЖ не настроены совместно. Длинный хвост распределения времени цикла ЧПУ-обработки титана важен, потому что каждая лишняя минута умножает стоимость станка и риск брака.
Наша команда провела контролируемое сравнение: идентичная геометрия кронштейна из Ti-6Al-4V и 7075-T6, обработанная на одном и том же 5-осевом центре с одинаковым инструментом. Титан потребовал снижения частоты вращения шпинделя с 12 000 об/мин до 3 800 об/мин и добавления СОЖ высокого давления 70 бар для управления теплом.
Без этих изменений срок службы инструмента сократился более чем на 60%. При испытаниях на износ по задней поверхности по ISO 3685 износ инструмента на титане был примерно в 3–4 раза быстрее, чем на алюминии при аналогичных условиях.
Время цикла и стоимость одной детали
Время цикла обработки титана обычно сильнее влияет на цену предложения, чем стоимость самого сырья. Цех может приобрести титановый прокат, но не может купить обратно потерянное время шпинделя или изношенные фрезы.
Экономический эффект легко увидеть. Отраслевые ориентиры показывают, что время цикла ЧПУ-обработки титана обычно в 3–5 раз превышает время цикла той же геометрии в алюминии, а готовые детали часто стоят в 4–8 раз дороже алюминиевых предложений для партий 10–100 штук.
Вот почему алюминий часто побеждает для прототипов и среднесерийных корпусов. Титан имеет смысл только тогда, когда выигрыш в характеристиках оправдывает дополнительные станко-часы и стоимость инструмента.
Что лучше для рамки iPhone 18 — алюминий или титан? Инженерные компромиссы
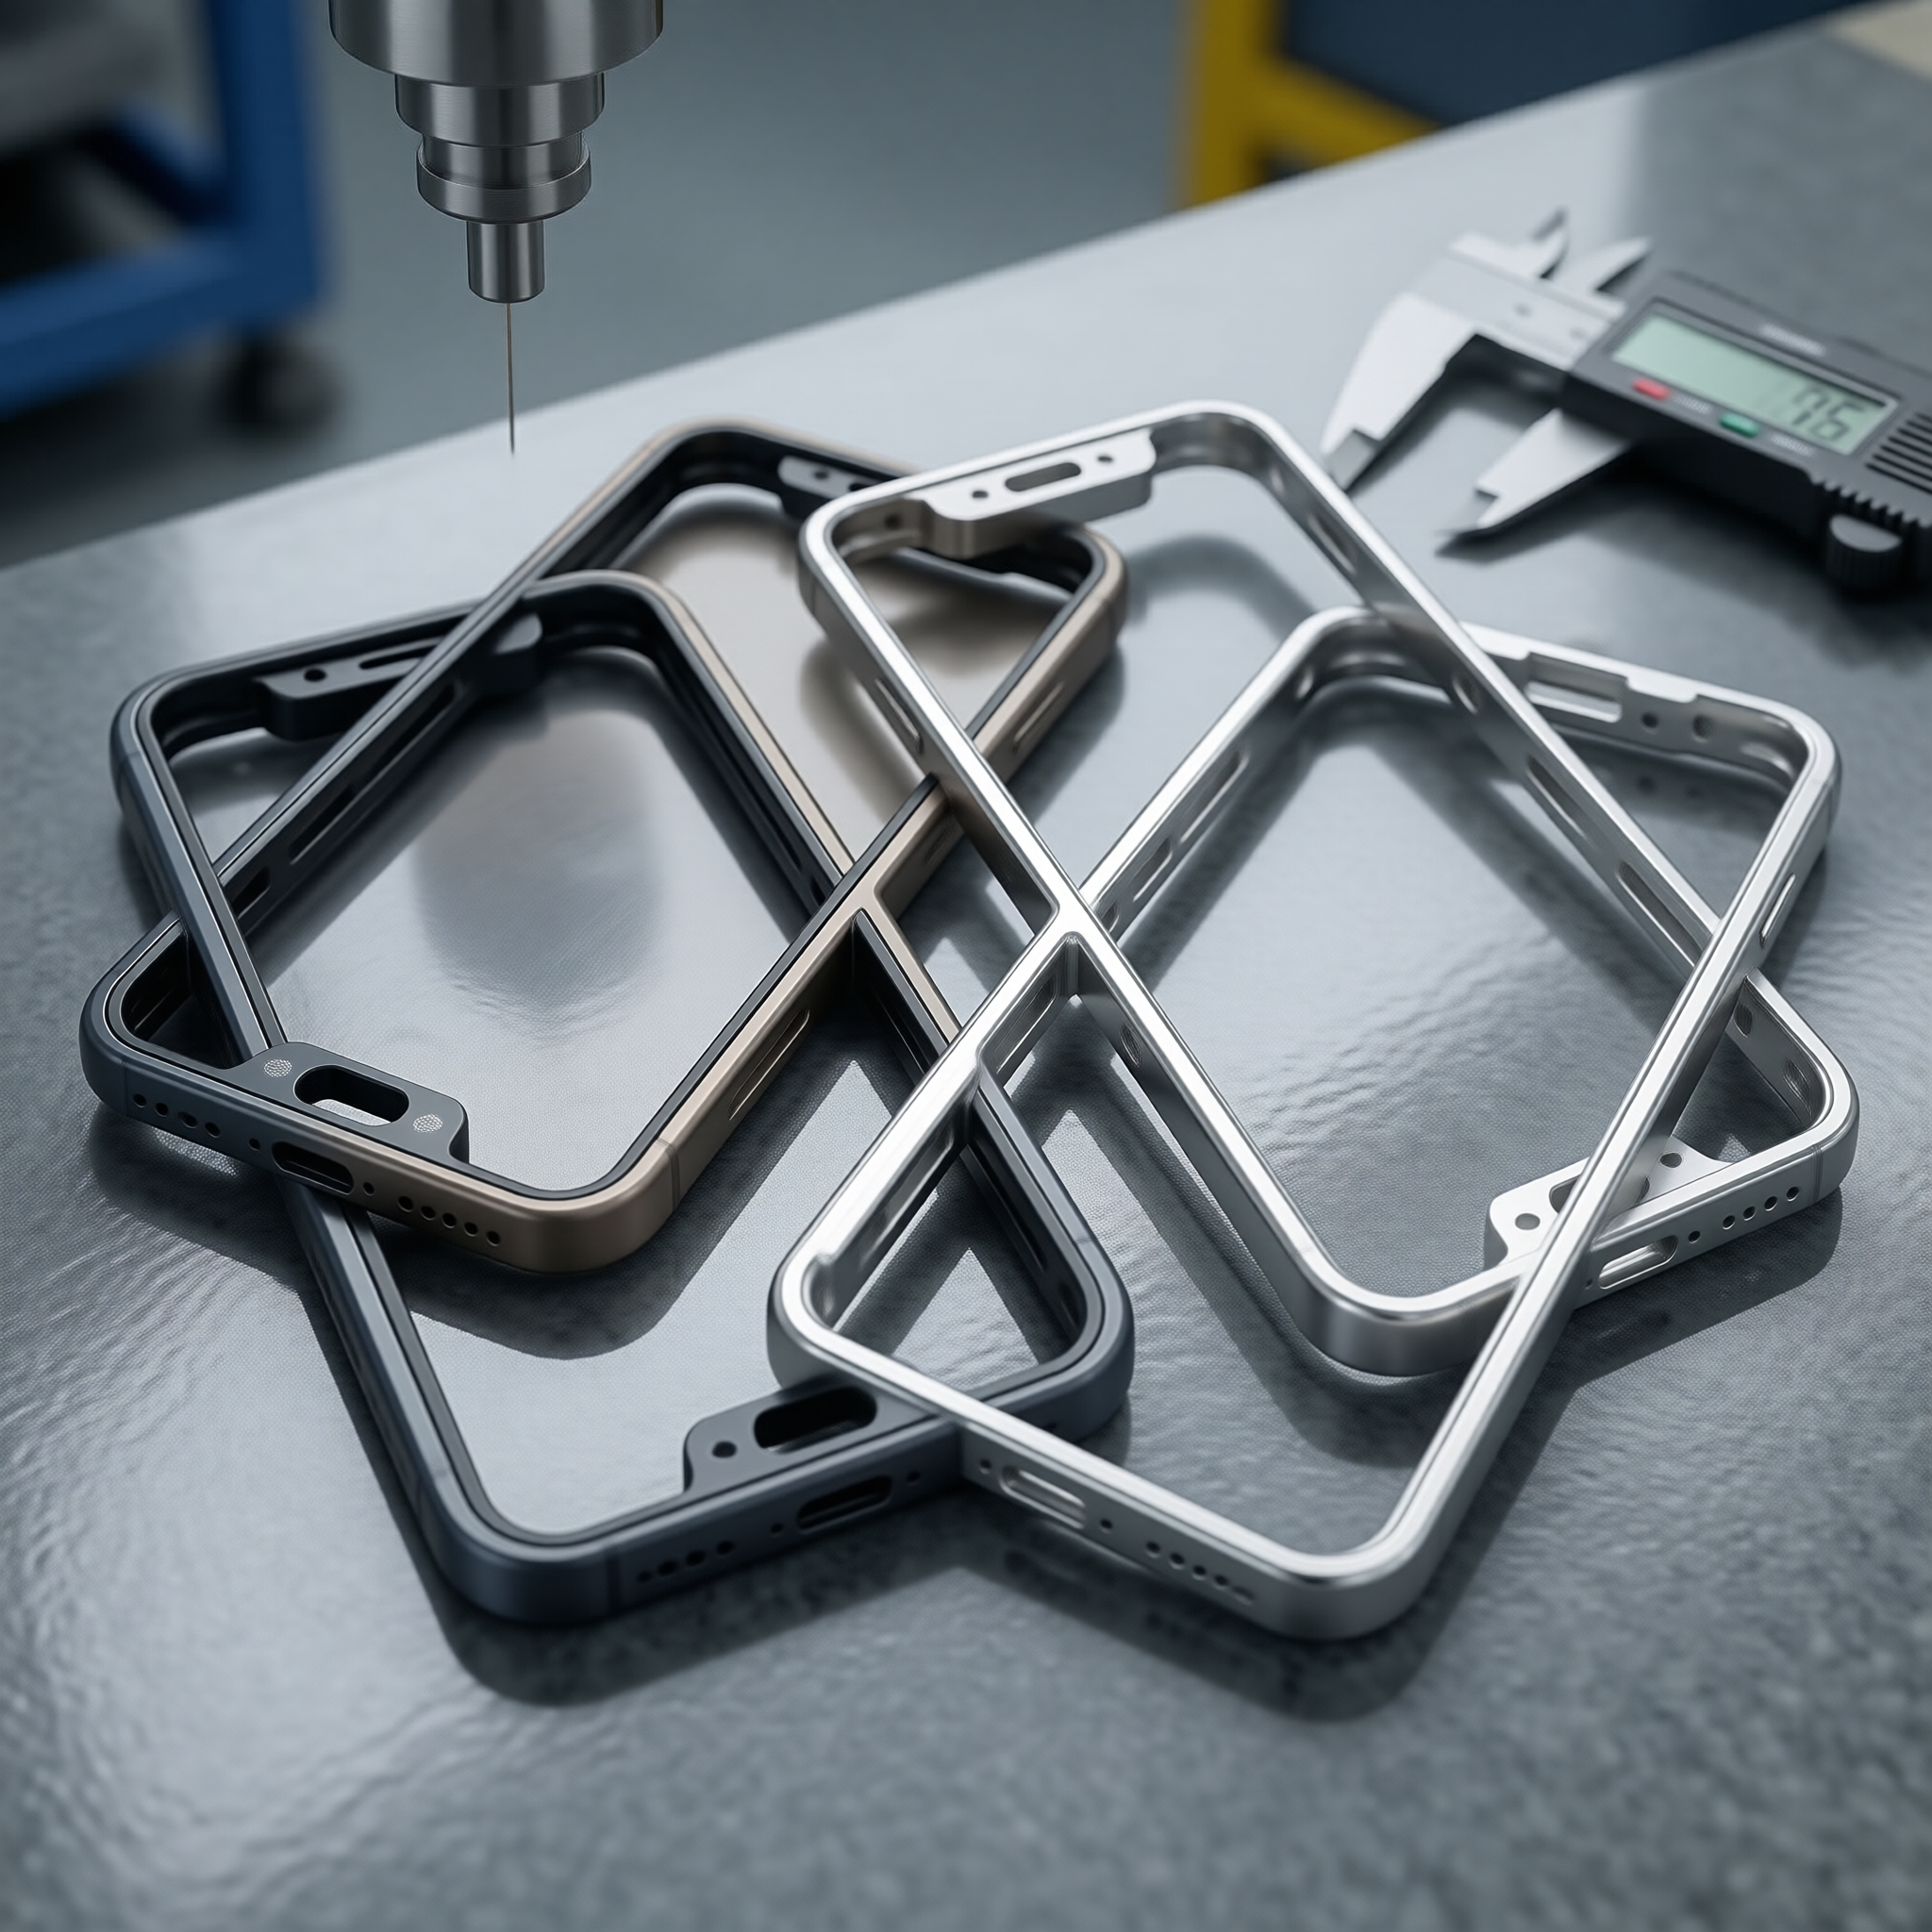
Для рамки iPhone 18 Pro титан является лучшим ответом, когда Apple хочет премиальное ощущение и более высокую жёсткость при малой массе. Для стандартного iPhone 18 алюминий является лучшим ответом, когда важнее стоимость, производительность и тепловые характеристики.
Титановая рамка iPhone 18 Pro — это не только вопрос прочности. Это решение по всему пакету, которое балансирует жёсткость, стойкость к царапинам, воспринимаемое качество и то, какую стоимость обработки может absorbировать изделие.
Общее правило таково: выбирайте титан, если косметическая и конструктивная премиальность поддерживает более высокую цену продажи как минимум на 15–20%; выбирайте алюминий, если объём и теплоотвод важнее премиального ощущения. Обзор сплава Ti-6Al-4V является полезным фоном для этого решения.
Индивидуальная ЧПУ-обработка титана: скрытые статьи расходов, которые покупатели недооценивают
Скрытая стоимость индивидуальной ЧПУ-обработки титана обычно не в цене проката. Это время контроля, замена инструмента и дополнительный контроль процесса, необходимый для удержания деталей в допуске.
Износ инструмента при обработке титана быстро растёт при плохом отводе стружки или слабом потоке СОЖ. Цехам часто требуются более жёсткие приспособления, меньший вылет и более консервативные финишные проходы, чтобы избежать вибраций и повреждения кромок.
По более чем 150 RFQ от цехов из США и ЕС детали из титана на ЧПУ стоят в 4–8 раз дороге той же геометрии из алюминия 7075 для прототипов из 10–100 штук. Если предложение слишком близко к алюминию, цех часто недооценивает износ инструмента или дополнительный контроль.
Как выбрать между титаном и алюминием для вашего проекта на ЧПУ
Выбирайте титан, когда деталь должна оставаться жёсткой, выдерживать повторные нагрузки или оправдывать премиальную отделку. Выбирайте алюминий, когда стоимость, сроки и тепловые характеристики важнее максимальной прочности.
Лучшее решение обычно основывается на трёх порогах: если детали требуется предел текучести более 500 МПа, если косметический износ является значительным риском, или если деталь тонкостенная и сильно нагружена — титан заслуживает внимания. Если деталь нужно выпускать большими объёмами, отводить тепло или уложиться в жёсткий бюджет прототипа — алюминий обычно более разумный выбор.
По стоимости одной детали «алюминий против титана» хорошо работает простое правило: если титан увеличивает цену предложения более чем в 3 раза и деталь не является критичной для безопасности, алюминий обычно является лучшим коммерческим выбором. Если отказ будет дорогим или заметным для конечного пользователя, титан может окупиться за счёт меньшего числа переработок.
Выбирайте титан, когда…
Выбирайте титан, когда проекту требуются лучшее соотношение жёсткости к массе, высокая износостойкость поверхности или коррозионная стойкость в агрессивной среде. Это типично для аэрокосмических кронштейнов, премиальных устройств и медицинских изделий.
Титан также имеет смысл, когда геометрия детали достаточно мала и стоимость материала не является главным фактором. Если готовая деталь ценная и условия нагрузки требовательные, более высокая стоимость обработки всё равно может быть оправдана.
Практический триггер — деталь, которая должна выдерживать повторяющиеся циклы нагрузки или истирание в течение многих лет. В этом случае титан часто снижает риск перепроектирования больше, чем увеличивает стоимость единицы продукции.
Выбирайте алюминий, когда…
Выбирайте алюминий, когда детали нужны быстрый оборот, низкая стоимость или хороший теплоотвод. Вот почему 6061-T6 и 7075-T6 остаются стандартом для многих потребительских корпусов и кронштейнов.
Алюминий также легче анодировать, легче обрабатывать и легче поставлять в широком диапазоне размеров проката. Если ваш проект живёт или умирает по срокам, алюминий обычно защищает график.
Если конструкция может допустить более низкий модуль упругости и немного более низкую износостойкость, алюминий является лучшим производственным материалом. Для большинства не премиальных деталей на ЧПУ он обеспечивает лучшую общую ценность.
Гибридный подход: титановые вставки в алюминиевых деталях
Гибридная конструкция может дать лучшее от обоих металлов. Используйте алюминий для основного корпуса и титан только там, где резьба, точки износа или передача нагрузки требуют дополнительной прочности.
Такой подход снижает стоимость одной детали «алюминий против титана», сохраняя дорогой металл для критичного интерфейса. Он распространён в потребительских устройствах, кронштейнах роботов и сборках, требующих многократного крепежа.
Компромисс — сложность сборки. Если количество вставок превышает несколько точек, время сборки и накопление допусков могут свести экономию на нет.
Распространённые заблуждения: почему более высокая стоимость материала не всегда означает лучшую ценность обработки
Более высокая стоимость материала автоматически не означает лучшую ценность. Титан может быть лучшим инженерным выбором, но алюминий часто обеспечивает лучшую ценность обработки для того же функционального результата.
Ошибка — сравнивать только цену проката. Реальная ценность складывается из всей цепочки: скорости резания, срока службы инструмента, уровня брака, финишных операций и того, какие именно характеристики реально нужны конструкции.
Для косметического корпуса премия за титан 4–8 раз может дать небольшую бизнес-ценность. Для несущего кронштейна та же премия может предотвратить отказы и снизить гарантийные риски.
Титан против алюминия на ЧПУ: часто задаваемые вопросы
- Действительно ли титан прочнее алюминия?
- Да. Титан Grade 5 имеет предел текучести около 880 МПа, тогда как алюминий 7075-T6 — около 503 МПа. Титан также сохраняет большую прочность в тонких сечениях.
- Почему в iPhone 18 Pro используется титан вместо алюминия?
- В Pro-рамке используется титан, когда жёсткость, премиальное ощущение и стойкость к царапинам важнее стоимости обработки. Алюминий по-прежнему имеет смысл для базовой модели.
- Насколько дороже ЧПУ-обработка титана по сравнению с алюминием?
- Для той же геометрии обработка титана обычно в 4–8 раз дороже, чем алюминия 7075. Основные факторы — износ инструмента, время цикла и станко-часы.
- Можно ли анодировать титан так же, как алюминий?
- Да, но процесс отличается. Анодирование титана создаёт оксидный слой с помощью напряжения, тогда как анодирование алюминия более распространено и обычно дешевле в масштабе.
- Какой станок ЧПУ лучше всего подходит для титановых деталей?
- Лучше всего подходит жёсткий 5-осевой станок с высоким крутящим моментом, стабильным термоконтролем и СОЖ высокого давления. Небольшие настольные станки обычно с трудом справляются с титаном.
Самый чистый способ читать сравнение прочности титана и алюминия — разделить характеристики и экономику. Если вам нужна более прочная конструкция на грамм массы, обычно побеждает титан; если вам нужна минимальная стоимость одной детали «алюминий против титана», обычно побеждает алюминий, и это остаётся верным даже при сложной геометрии.


