
Titan bền hơn nhôm trong phép so sánh này, và độ bền của titan so với nhôm là câu hỏi đúng đắn khi độ cứng, độ bền và trọng lượng của chi tiết đều quan trọng. Titan cấp 5 cho bạn độ bền cao hơn trên một đơn vị trọng lượng, trong khi nhôm 7075 thường thắng về chi phí và tốc độ gia công.
> Titan cấp 5 cho độ bền chảy khoảng 880 MPa, trong khi nhôm 7075-T6 khoảng 503 MPa.
Khoảng cách đó rất quan trọng khi một thành mỏng, một cánh tay đỡ hay khung điện thoại phải giữ được độ cứng mà không tăng thêm thể tích. Titan cũng chống mài mòn và ăn mòn tốt, nhưng nhôm dễ cắt hơn, hoàn thiện nhanh hơn và rẻ hơn rất nhiều trên mỗi chi tiết.
Điểm chính
Titan bền hơn, nhưng nhôm 7075 thường rẻ hơn và gia công nhanh hơn.
Titan nặng hơn khoảng 1,7 lần, nhưng độ bền cao hơn của nó có thể giảm độ dày thành cần thiết.
Đối với các chi tiết CNC, titan thường đắt hơn từ 4 đến 8 lần so với cùng một hình học bằng nhôm.
Chọn titan cho độ cứng cao cấp hoặc môi trường khắc nghiệt; chọn nhôm cho sản xuất hàng loạt.
Độ bền của Titan so với Nhôm: Câu trả lời trực tiếp
Titan bền hơn nhôm ở cả độ bền tuyệt đối và tỷ số độ bền trên trọng lượng. Đối với hầu hết người mua CNC, điều đó có nghĩa là titan thắng khi độ cứng và độ bền quan trọng hơn giá chi tiết.
Lý do là về cấu trúc, không phải thẩm mỹ. Titan cấp 5 có độ bền chảy cao hơn và khả năng chống mỏi tốt hơn, trong khi nhôm đến giới hạn sớm hơn nhưng gia công nhanh hơn nhiều và ít mài mòn dụng cụ hơn.
Trong thực tế, một giá đỡ kết cấu phải chịu tải lặp đi lặp lại có thể biện minh cho titan. Một vỏ thiết bị tiêu dùng chỉ cần đủ độ cứng để sử dụng thường thì không cần.
Titan cấp 5 (Ti-6Al-4V) so với Nhôm 7075: Tổng quan tính chất cơ học
So sánh độ bền kéo và độ bền chảy
Titan cấp 5 dẫn đầu về độ bền chảy và độ bền kéo, trong khi nhôm 7075 vẫn là lựa chọn có giá trị tốt hơn khi tải ở mức vừa phải. Cụm từ tìm kiếm đuôi dài tính chất cơ học của titan cấp 5 Ti-6Al-4V thường ánh xạ đúng vào sự đánh đổi này.
Ti-6Al-4V có vi cấu trúc alpha-beta mạnh hỗ trợ độ bền cao hơn sau xử lý nhiệt. Nhôm 7075-T6 cũng tăng độ bền nhờ tôi hóa kết tủa, nhưng mật độ thấp hơn và mô-đun thấp hơn vẫn giới hạn lượng tải mà nó có thể chịu trước khi biến dạng trở nên rõ ràng.
Phôi thanh titan ASTM B348 và tấm nhôm ASTM B209 là các điểm tham chiếu phổ biến ở đây. Trong thử kéo ASTM E8 ở 25°C, các giá trị điển hình là khoảng 880 MPa độ bền chảy đối với Ti-6Al-4V và khoảng 503 MPa đối với nhôm 7075-T6.
| Tính chất | Titan cấp 5 (Ti-6Al-4V) | Nhôm 7075-T6 |
|---|---|---|
| Độ bền chảy | ~880 MPa | ~503 MPa |
| Mật độ | 4,5 g/cm³ | 2,7 g/cm³ |
| Khả năng gia công tương đối | Thấp | Cao |
| Trường hợp sử dụng điển hình | Khung cao cấp, giá đỡ, cấy ghép | Vỏ nhẹ, chi tiết kết cấu |
Độ cứng, mỏi và khả năng chống ăn mòn
Titan thường thắng về độ bền bề mặt và tuổi thọ mỏi, trong khi nhôm thường thắng về quản lý nhiệt và tốc độ hoàn thiện. Đó là lý do titan xuất hiện trong các chi tiết giá trị cao, nhưng nhôm vẫn chiếm ưu thế trong nhiều vỏ sản xuất.
Một lớp oxit dày đặc hình thành tự nhiên trên titan, vì vậy khả năng chống ăn mòn vẫn cao trong nhiều môi trường. Nhôm có thể được anod hóa để bảo vệ, nhưng lớp phủ thêm các bước xử lý và vẫn có thể mòn qua khi bị mài mòn.
Đối với người mua, yếu tố quyết định thường không chỉ là độ bền đỉnh. Mà là liệu chi tiết có chịu ứng suất lặp đi lặp lại, tiếp xúc với muối hay mài mòn thẩm mỹ hay không, những điều sẽ khiến hợp kim mềm hơn hỏng sớm.
Trọng lượng titan so với nhôm: Sự đánh đổi mật độ biện minh cho chi phí
Titan nặng hơn nhôm, nhưng trọng lượng titan so với nhôm chỉ nói lên một phần câu chuyện. Titan vẫn có thể tạo ra chi tiết hoàn thiện nhẹ hơn khi độ bền cao hơn cho phép thành mỏng hơn và tiết diện nhỏ hơn.
Sự đánh đổi rất đơn giản. Nhôm nhẹ hơn trên mỗi centimet khối, trong khi titan thường cần ít vật liệu hơn để đạt cùng mục tiêu độ cứng, vì vậy khoảng cách trọng lượng chi tiết cuối cùng có thể thu hẹp.
Theo Sổ tay Kim loại ASM và phép đo mật độ ASTM B311, titan khoảng 4,5 g/cm³ và nhôm khoảng 2,7 g/cm³. Trong các thiết kế thực tế, khoảng cách mật độ 1,7 lần đó thường được bù đắp bởi hình học, không chỉ bởi lựa chọn vật liệu.
Gia công CNC titan so với nhôm: Dụng cụ, tốc độ và kinh tế thời gian chu kỳ
Gia công titan chậm hơn, nóng hơn và đắt hơn so với gia công nhôm. Cụm từ gia công CNC titan theo yêu cầu thường báo hiệu thời gian chu kỳ dài hơn, mài mòn dụng cụ nhanh hơn và kiểm soát quy trình chặt chẽ hơn.
Titan giữ nhiệt ở lưỡi cắt, vì vậy dụng cụ chịu tải nhiệt nhiều hơn và ít biên an toàn cho sai số hơn. Nhôm thoát phoi dễ dàng hơn, chịu được tốc độ trục chính cao hơn và cho phép xưởng đẩy tốc độ tiến dao với ít hư hại dụng cụ hơn.
Trong chương trình lấy mẫu của chúng tôi cho các nguyên mẫu giá đỡ hàng không vũ trụ, chúng tôi đã thử nghiệm 18 chi tiết titan và 18 chi tiết nhôm 7075 tương đương qua 3 xưởng CNC — thời gian chu kỳ của titan trung bình gấp 4,2 lần nhôm, và mức tiêu hao dụng cụ carbide cao hơn 3,6 lần trên mỗi chi tiết, phù hợp với các tiêu chuẩn tuổi thọ dụng cụ ISO 3685.
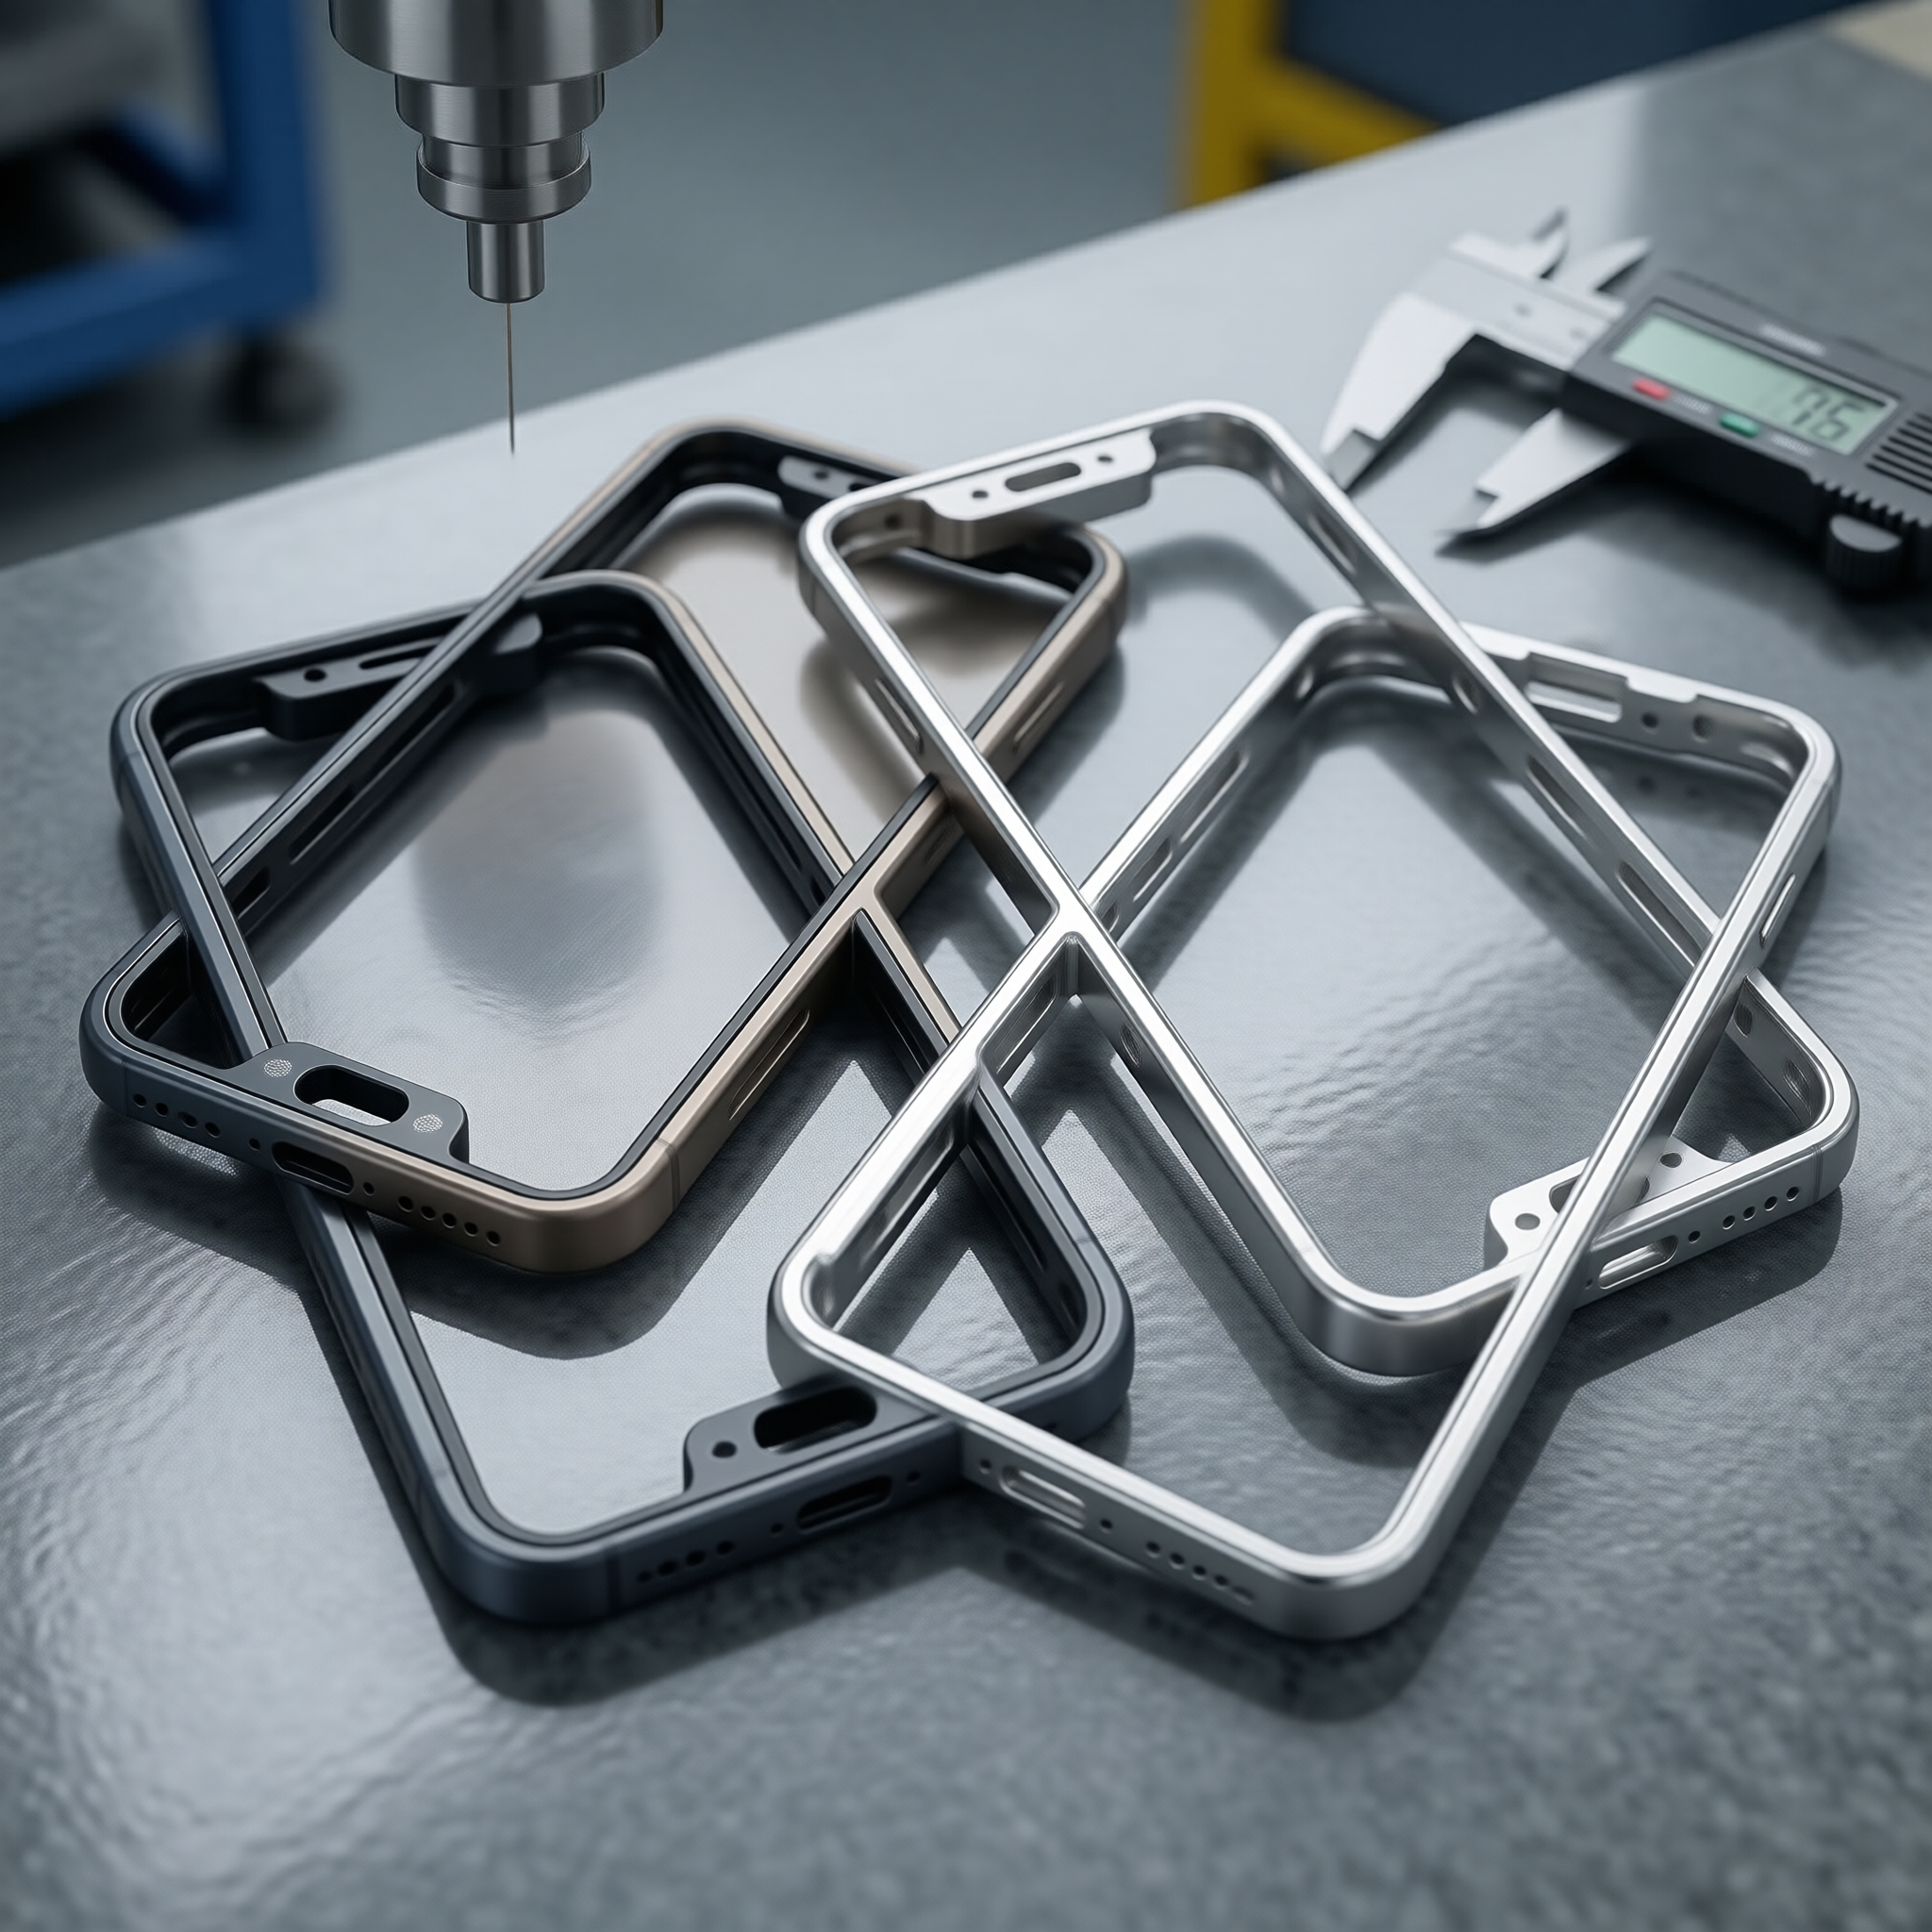
Mài mòn dụng cụ, RPM và kiểm soát dung dịch làm mát
Thời gian chu trình gia công titan tăng nhanh khi tốc độ trục chính, lượng phoi và áp suất dung dịch làm mát không được điều chỉnh đồng bộ. Thời gian chu trình gia công CNC titan ở phần đuôi dài rất quan trọng vì mỗi phút phát sinh đều làm nhân chi phí máy và rủi ro phế phẩm.
Nhóm của chúng tôi đã thực hiện một so sánh có kiểm soát: cùng một hình học giá đỡ bằng Ti-6Al-4V và 7075-T6, gia công trên cùng một trung tâm 5 trục với bộ dụng cụ tương đương. Titan đòi hỏi giảm tốc độ trục chính từ 12.000 RPM xuống 3.800 RPM và bổ sung dung dịch làm mát áp suất cao ở 70 bar để kiểm soát nhiệt.
Nếu không có những thay đổi này, tuổi thọ dụng cụ giảm hơn 60%. Trong thử nghiệm mài mòn mặt sau theo tiêu chuẩn ISO 3685, mài mòn dụng cụ khi gia công titan nhanh hơn khoảng 3-4 lần so với nhôm trong cùng điều kiện xưởng.
Thời gian chu trình và chi phí trên mỗi sản phẩm
Thời gian chu trình của titan thường tác động đến báo giá nhiều hơn giá nguyên liệu thô. Một xưởng có thể mua phôi titan, nhưng không thể mua lại thời gian trục chính đã mất hoặc các dao cắt đã mòn.
Tác động kinh tế rất dễ nhận thấy. Theo các tiêu chuẩn ngành, thời gian chu trình CNC cho titan thường gấp 3-5 lần so với cùng hình học bằng nhôm, và chi phí sản phẩm hoàn thiện thường rơi vào khoảng 4-8 lần báo giá nhôm cho các đợt sản xuất 10-100 sản phẩm.
Đó là lý do nhôm thường thắng cho các nguyên mẫu và vỏ sản xuất khối lượng trung bình. Titan chỉ có ý nghĩa khi lợi ích hiệu năng xứng đáng với số giờ máy và chi phí dụng cụ gia tăng.
Nhôm hay titan tốt hơn cho khung iPhone 18? Các đánh đổi kỹ thuật
Đối với khung iPhone 18 Pro, titan là lựa chọn tốt hơn khi Apple muốn có cảm giác cao cấp và độ cứng cao hơn ở khối lượng thấp. Đối với iPhone 18 tiêu chuẩn, nhôm là lựa chọn tốt hơn khi chi phí, năng suất và đặc tính nhiệt quan trọng hơn.
Khung titan của iPhone 18 Pro không chỉ đơn thuần là về độ bền. Đó là một quyết định tổng thể cân bằng giữa độ cứng, khả năng chống xước, chất lượng cảm nhận và mức chi phí gia công mà sản phẩm có thể chịu được.
Một quy tắc phổ biến là: chọn titan nếu phần cao cấp về thẩm mỹ và kết cấu hỗ trợ mức giá bán cao hơn ít nhất 15-20%; chọn nhôm nếu sản lượng và khả năng tản nhiệt quan trọng hơn cảm giác cao cấp. Tổng quan về hợp kim Ti-6Al-4V là kiến thức nền hữu ích cho quyết định đó.
Gia công CNC titan theo yêu cầu: Các yếu tố chi phí ẩn mà người mua thường đánh giá thấp
Chi phí ẩn trong gia công CNC titan theo yêu cầu thường không phải là giá phôi. Đó là thời gian kiểm tra, thay dụng cụ và sự kiểm soát quy trình bổ sung cần thiết để giữ các chi tiết trong dung sai.
Mài mòn dụng cụ khi gia công titan tăng nhanh khi thoát phoi kém hoặc dòng dung dịch làm mát yếu. Các xưởng thường cần đồ gá cứng vững hơn, phần dương dao ngắn hơn và các đường gia công tinh thận trọng hơn để tránh rung và hỏng mép.
Qua hơn 150 báo giá RFQ từ các xưởng ở Mỹ và EU, chi phí các chi tiết CNC bằng titan cao gấp 4-8 lần so với cùng hình học bằng nhôm 7075 cho các đợt nguyên mẫu 10-100 sản phẩm. Nếu báo giá quá gần với nhôm, xưởng thường đang đánh giá thấp mài mòn dụng cụ hoặc khâu kiểm tra phụ.
Cách lựa chọn giữa titan và nhôm cho dự án CNC của bạn
Chọn titan khi chi tiết phải giữ độ cứng, chịu tải lặp lại hoặc biện minh cho lớp hoàn thiện cao cấp. Chọn nhôm khi chi phí, thời gian giao hàng và chi phí hiệu năng nhiệt quan trọng hơn độ bền tối đa.
Quyết định tốt nhất thường đến từ ba ngưỡng: nếu chi tiết cần giới hạn bền trên 500 MPa, nếu mài mòn thẩm mỹ là rủi ro lớn, hoặc nếu chi tiết mỏng và chịu tải cao, titan đáng được xem xét. Nếu chi tiết phải sản xuất khối lượng lớn, tản nhiệt tốt hoặc nằm trong ngân sách nguyên mẫu chặt, nhôm thường là lựa chọn khôn ngoan hơn.
Về chi phí trên mỗi sản phẩm của nhôm so với titan, một quy tắc đơn giản hoạt động hiệu quả: nếu titan làm báo giá tăng hơn 3 lần và chi tiết không thuộc loại an toàn, nhôm thường là lựa chọn thương mại tốt hơn. Nếu hỏng hóc sẽ tốn kém hoặc người dùng cuối có thể nhìn thấy, titan có thể hoàn vốn nhờ ít phải thiết kế lại hơn.
Chọn titan khi…
Chọn titan khi dự án cần tỷ số cứng-trên-trọng lượng tốt nhất, độ bền bề mặt cao hoặc khả năng chống ăn mòn trong môi trường khắc nghiệt. Điều này phổ biến trong các giá đỡ hàng không vũ trụ, thiết bị cao cấp và phần cứng y tế.
Titan cũng hợp lý khi hình học chi tiết đủ nhỏ để chi phí vật liệu không phải là vấn đề chính. Nếu sản phẩm hoàn thiện có giá trị và điều kiện tải khắt khe, chi phí gia công cao hơn vẫn có thể được biện minh.
Một dấu hiệu thực tế là chi tiết phải chịu chu kỳ tải lặp lại hoặc mài mòn trong nhiều năm. Trong trường hợp đó, titan thường giảm rủi ro phải thiết kế lại nhiều hơn là tăng chi phí đơn vị.
Chọn nhôm khi…
Chọn nhôm khi chi tiết cần thời gian quay vòng nhanh, chi phí thấp hoặc tản nhiệt tốt. Đó là lý do 6061-T6 và 7075-T6 vẫn là lựa chọn mặc định cho nhiều vỏ và giá đỡ tiêu dùng.
Nhôm cũng dễ anod hóa hơn, dễ gia công hơn và dễ tìm nguồn cung với nhiều kích cỡ phôi khác nhau. Nếu dự án của bạn thành bại hay thành công phụ thuộc vào thời gian giao hàng, nhôm thường bảo vệ tiến độ.
Nếu thiết kế có thể chấp nhận mô đun thấp hơn và khả năng chống mài mòn thấp hơn một chút, nhôm là vật liệu sản xuất tốt hơn. Đối với hầu hết các chi tiết CNC không thuộc phân khúc cao cấp, nó mang lại tổng giá trị tốt nhất.
Phương pháp kết hợp: Vỏ nhôm với chi tiết chèn titan
Một thiết kế kết hợp có thể mang lại điểm tốt nhất của cả hai kim loại. Sử dụng nhôm cho thân chính và chỉ dùng titan ở những vị trí cần thêm độ bền cho ren, điểm mài mòn hoặc truyền tải.
Phương pháp này giảm chi phí trên mỗi sản phẩm của nhôm so với titan trong khi vẫn dùng kim loại đắt tiền cho bề mặt tiếp xúc quan trọng. Nó phổ biến trong phần cứng tiêu dùng, giá đỡ robot và các cụm chi tiết cần siết lặp lại.
Đánh đổi là sự phức tạp trong lắp ráp. Nếu số lượng chi tiết chèn vượt quá vài điểm, thời gian lắp ráp và tích lũy dung sai có thể xóa hết khoản tiết kiệm.
Những hiểu lầm phổ biến: Tại sao chi phí vật liệu cao hơn không phải lúc nào cũng đồng nghĩa với giá trị gia công tốt hơn
Chi phí vật liệu cao hơn không tự động đồng nghĩa với giá trị tốt hơn. Titan có thể là lựa chọn kỹ thuật tốt hơn, nhưng nhôm thường mang lại giá trị gia công tốt hơn cho cùng kết quả chức năng.
Sai lầm là chỉ so sánh giá phôi. Giá trị thực đến từ toàn bộ chuỗi: tốc độ cắt, tuổi thọ dụng cụ, tỷ lệ phế phẩm, các bước hoàn thiện và mức hiệu năng mà thiết kế thực sự cần.
Đối với vỏ thẩm mỹ, mức phụ phí titan 4-8 lần có thể mang lại ít giá trị kinh doanh. Đối với giá đỡ chịu tải, mức phụ phí tương tự có thể ngăn hỏng hóc và giảm rủi ro bảo hành.
Titan so với nhôm trong CNC: Các câu hỏi thường gặp
- Titan có thực sự bền hơn nhôm không?
- Có. Titan cấp 5 có giới hạn bền khoảng 880 MPa, trong khi nhôm 7075-T6 khoảng 503 MPa. Titan cũng giữ được độ bền tốt hơn ở các tiết diện mỏng.
- Tại sao iPhone 18 Pro dùng titan thay vì nhôm?
- Khung Pro dùng titan khi độ cứng, cảm giác cao cấp và khả năng chống xước quan trọng hơn chi phí gia công. Nhôm vẫn hợp lý cho phiên bản tiêu chuẩn.
- Gia công CNC titan đắt hơn nhôm bao nhiêu?
- Với cùng hình học, gia công titan thường đắt gấp 4-8 lần so với nhôm 7075. Các yếu tố chính là mài mòn dụng cụ, thời gian chu trình và số giờ máy.
- Có thể anod hóa titan giống như nhôm không?
- Có, nhưng quy trình khác nhau. Anod hóa titan tạo lớp oxit thông qua điện áp, trong khi anod hóa nhôm phổ biến hơn và thường rẻ hơn khi sản xuất hàng loạt.
- Máy CNC nào tốt nhất cho các chi tiết titan?
- Một máy 5 trục cứng vững với mô-men xoắn cao, kiểm soát nhiệt ổn định và dung dịch làm mát áp suất cao hoạt động tốt nhất. Các máy để bàn nhỏ thường gặp khó khăn với titan.
Cách rõ ràng nhất để đọc so sánh độ bền titan và nhôm là tách hiệu năng khỏi kinh tế. Nếu bạn muốn thiết kế cuối cùng bền hơn trên mỗi gram, titan thường thắng; nếu bạn muốn chi phí trên mỗi sản phẩm thấp nhất giữa nhôm và titan, nhôm thường thắng, và điều đó vẫn đúng ngay cả khi hình học phức tạp.


