
Hliníkový kapalinový chladicí panel pro bateriové sady EV s burst testem 4,2 MPa: Případová studie výroby
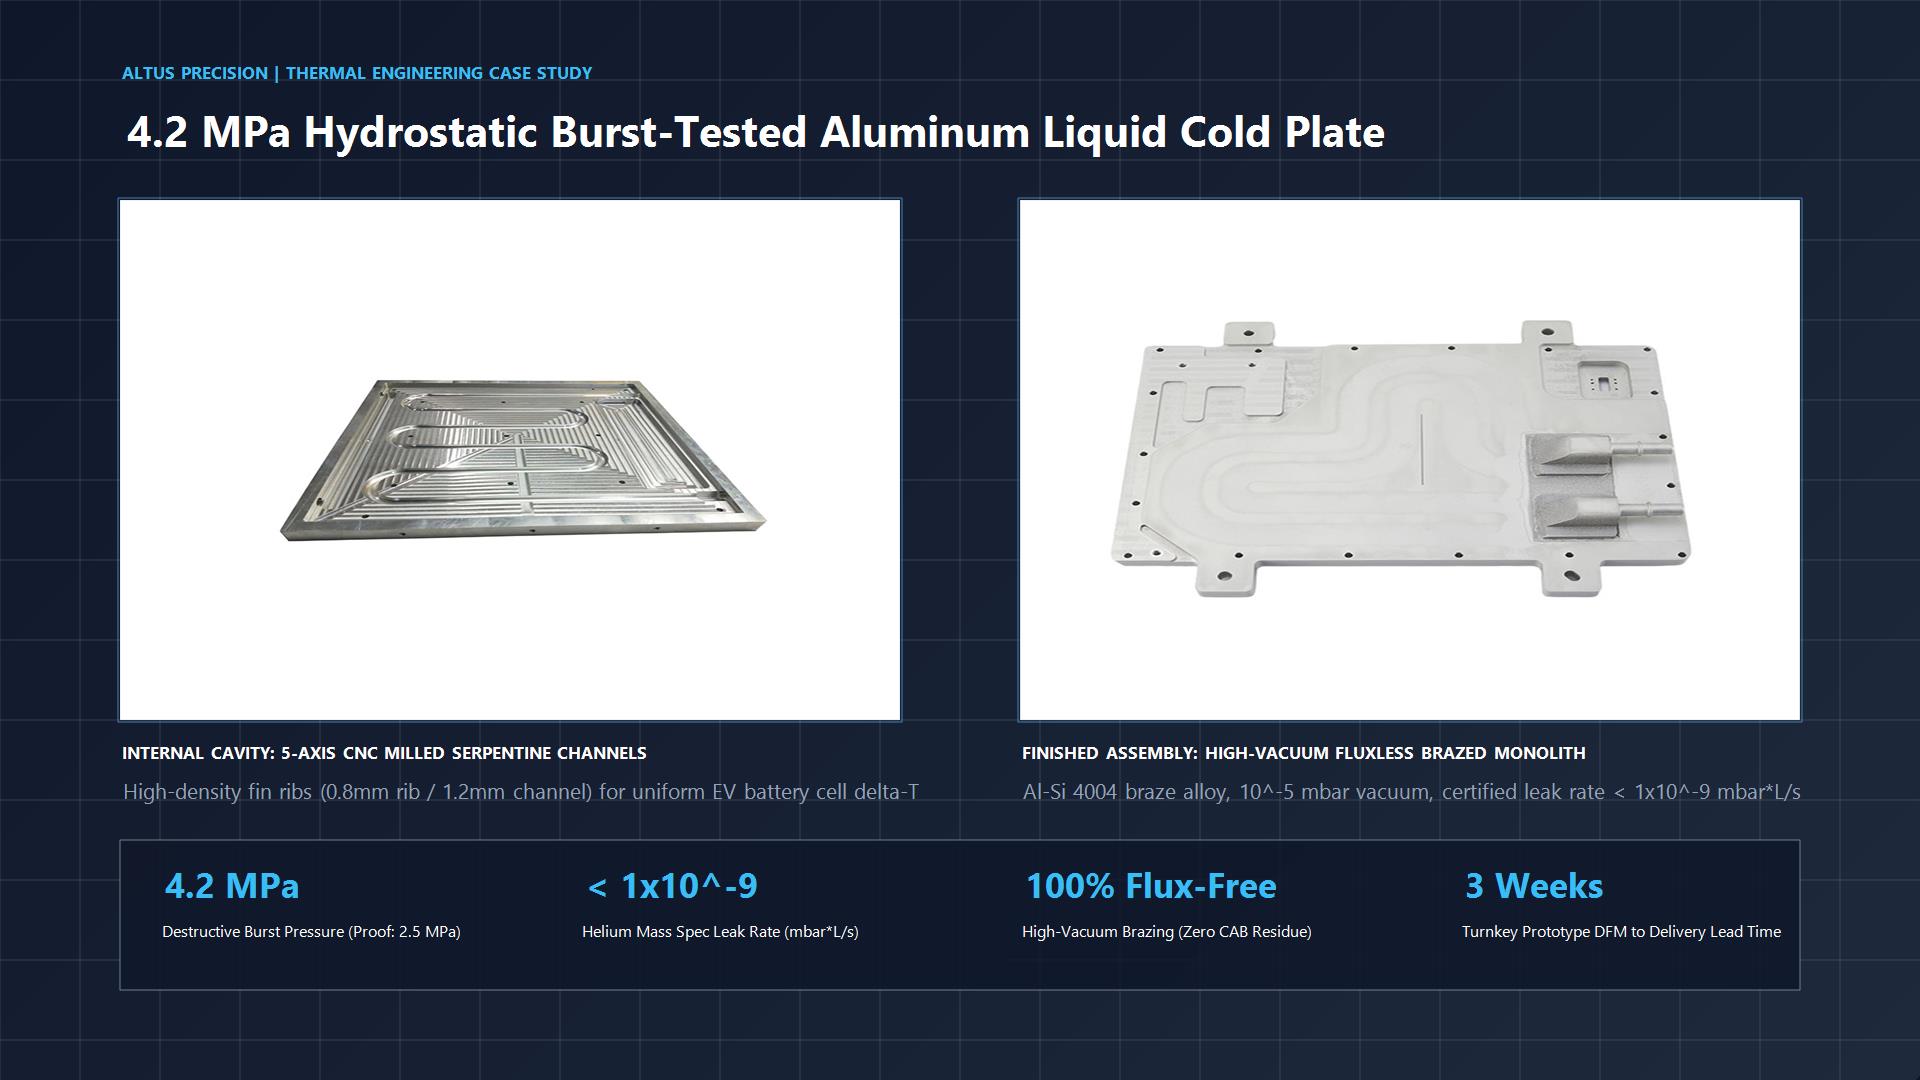
> Inženýrský souhrn pro vedení: > U vysokonapěťových komerčních bateriových sad elektrických vozidel (EV) a těžké elektrické komerční dopravy vyžaduje prevence katastrofického tepelného úniku extrémní integritu kapalinového chlazení. Tato případová studie výroby dokumentuje, jak Altus Precision navrhl, vyrobil a validoval zakázkový vakuově pájený kapalinový chladicí panel pro severoamerického výrobce komerčních EV kategorie Tier-1. Aplikace vyžadovala provozní tlak 1,5 MPa (15 barů), zkušební tlak 2,5 MPa a nekompromisní minimální destruktivní burst práh 4,2 MPa (42 barů / 609 psi) – při zachování nulové vnitřní kontaminace tavidlem a přísné rovnoměrnosti průtoku chladicí kapaliny (Δ T < 2,5 °C napříč 192 prizmatickými články baterie). Kombinací 5osých CNC obráběných spirálovitých labyrintových mikrovýběrské v Al 6063-T6 s beztavovým vakuovým pájením při 10-5 mbar pomocí Al-Si plátovaných mezivrstev dosáhl Altus Precision 100% monolitické integrity spojů, těsnosti proti heliu <1 × 10⁻⁹ mbar·L/s a zkrátil dobu realizace prototypu od dodání z 8 týdnů na 3 týdny.
1. Pozadí projektu: Výzva vysokotlakých komerčních EV baterií
Komerční elektrická vozidla (nákladní vozy třídy 6–8, městské autobusy a těžké důlní vozy) jsou provozována v tepelných a mechanických pracovních cyklech, které jsou podstatně přísnější než u osobních sedanů:
- Ultra-vysokorychlostní C-rate rychlonabíjení (MCS 350 kW–1 MW): Bateriové sady snášejí lokalizované Jouleovo zahřívání přesahující 85 W na článek během kontinuálních cyklů rychlonabíjení na špičkový výkon.
- Přísné limity rovnoměrnosti teploty: Aby se zabránilo předčasné degradaci kapacity článků, nesmí teplotní variace mezi články v celém vícemodulovém zásobníku překročit Δ T ≤ 2,5 °C–3,0 °C při špičkovém tepelném zatížení.
- Dynamické hydraulické rázy a tlakové špičky: Chladicí okruhy jsou vystaveny silným tlakovým špičkám (vodní ráz, přechodové jevy při spouštění/zastavování čerpadla a tepelná roztažnost). Zatímco normální provozní tlak je 1,5 MPa (15 barů), specifikace zákazníka vyžadovala minimální destruktivní burst tlak 4,2 MPa (42 barů / 609 psi).
- Nulová elektrická vodivost a nulový kal: Protože kapalinový chladicí panel sedí přímo pod 800V vysokonapěťovými bateriovými moduly, může vnitřní kontaminace chladicí kapaliny chemickým pájecím tavidlem nebo kovovými otřepy způsobit dielektrický průraz, lokalizovanou galvanickou korozi nebo ucpání kanálů.
2. Proč selhaly konvenční výrobní procesy
Před spoluprací s Altus Precision zákazník vyhodnotil dvě konvenční výrobní cesty, které obě neprošly automotive validací:
2.1 Režim selhání A: Pájení v kontrolované atmosféře (CAB / Nocolok tavidlo)
Pájení v kontrolované atmosféře pomocí tavidla na bázi fluorohlinitanu draselného je tradičním standardem automobilového průmyslu pro radiátory a výměníky tepla. Avšak pro tlustostěnný, vysokotlaký chladicí panel s těsnými spirálovitými kanály:
- Zachycení korozivních zbytků: Pasta tavidla nanesená uvnitř slepých průtokových kanálů nemůže být po pájení zcela vypláchnuta. Během více než 300 tepelných šokových cyklů (-40 °C ↔ +85 °C) zbytkové kyselé tavidlo vyluhovalo do chladicí kapaliny ethylenglykolu, okyselilo ji (pH < 6,0) a vyvolalo katastrofální bodovou korozi.
- Zablokování kanálů: Ztuhlé shluky tavidla se vlivem turbulentního proudění (Re > 4 000) uvolňovaly a migrovaly po proudu, čímž zcela ucpaly tři periferní mikrokanály a vytvořily smrtelně nebezpečné lokalizované horké místo +78 °C během testů rychlonabíjení 350 kW.
2.2 Režim selhání B: Třecí svařování s mícháním (FSW)
Třecí svařování s mícháním je proces spojování v pevnstvém stavu běžně zvažovaný pro hliníkové chladicí panely. Avšak:
- Omezení poměru stran vnitřních žeber: FSW vyžaduje obrovský tlak lisovacího nástroje (10 kN–25 kN). Aby se zabránilo zhroucení vnitřních chladicích kanálů pod rotujícím ramenem nástroje, musela být vnitřní žebra neobvykle silná (>3,5 mm), což výrazně snížilo efektivní plochu pro přenos tepla.
- Slabina kořene spoje při burst >4,0 MPa: Protože FSW spojuje pouze horní obvodové švy, vnitřní dělicí žebra kanálů zůstala nespojena s krycí deskou. Pi destruktivním burst tlaku způsobilo hydraulický tlak jen kol nespojené krycí desky, která se vyboulila jako membrána a roztrhla kořen svaru již při 2,6 MPa až 2,9 MPa, tedy hluboko pod požadovanou specifikací 4,2 MPa.
CAB pájení (s tavidlem)
- Vyluhování tavidla: Zbytkové tavidlo se rozpouští v chladicí kapalině a způsobuje galvanickou bodovou korozi.
- Riziko ucpání: Částice sintrovaného tavidla blokují mikrokanály a hladoví chladicí okruhy baterie.
- Burst tlak: ~3,1 MPa (nekonzistentní smáčení spoje kvůli dutinám po tavidle).
Třecí svařování s mícháním (FSW)
- Vnitřní žebra nespojena: Vrchní kryt se při hydraulickém zatížení vyboulí, protože vnitřní žebra nelze svařit.
- Tepelná penalizace povrchu: Žebra musí být naddimenzována (>3,5 mm), aby odolala silám ponoru nástroje.
- Burst tlak: 2,6–2,9 MPa (únavové selhání kořene při dynamických pulsech).
Vakuové pájení bez tavidla při vysokém vakuu
- 100% monolitické spojení: Každé vnitřní žebro i vnější příruba se spojí současně.
- Nulový zbytek tavidla: Vakuum 10⁻⁵ mbar; čistý eutektický spoj Al-Si.
- Burst tlak: 4,2–4,8 MPa ověřeno (k prasknutí dochází v základním kovu, ne ve spoji).
3. Inženýrské řešení: Metalurgie a 5osý CNC labyrintový návrh
Aby bylo dosaženo jak vysokého burst tlaku, tak rovnoměrného přenosu tepla, Altus Precision přepracoval chladicí panel na dvoudílné precizní sestavení: Al 6063-T6 CNC frézovaná základní deskas deskou spárovaná s plátovanou krycí deskou Al 3003-H14.
3.1 Zdůvodnění volby materiálu
- Základní deska: Extrudovaná deska Al 6063-T6
- Tepelná vodivost: λ ≈ 201 W/(m·K).
- Mez kluzu: σy ≥ 210 MPa; Pevnost v tahu: σu ≥ 245 MPa.
- Al 6063 nabízí ve srovnání s hliníkem řady 1000 vyšší mechanickou pevnost a schopnost precipitačního vytvrzování po pájení, což zajišťuje, že se stěny vnitřních žeber nebudou bortit ani creepovat při silných cyklických tlakových pulzech (0 → 1,5 MPa při 2 Hz).
- Krycí deska a pájecí slitina: Al 3003 plátovaný slitinou 4004 (Al-Si10-Mg1,5)
- Jádro: Al 3003-H14 s vysokou odolností proti korozi ve vodných glykolových prostředích.
- Plátovaná vrstva: Oboustranně plátováno 8–10 % tloušťky pájecí slitinou 4004 (solidus 555 °C, likvidus 559 °C). Obsah hořčíku (1,0–1,5 %) působí jako interní parní fázový getter během vakuového ohřevu, čímž rozkládá tvrdý oxidový film na hliníku (Al2O3) bez potřeby jakýchkoli korozivních chemických tavidel.
3.2 5osé CNC mikrofrézování spirálovitých labyrintových kanálů
Místo jednoduchých přímých kanálů navrhl Altus Precision optimalizovanou dvouvtokovou spirálovitou protiproudou architekturu:
- Šířka žebra: 0,85 mm ± 0,02 mm
- Šířka kanálu: 1,20 mm ± 0,02 mm
- Hloubka kanálu: 4,20 mm (poměr stran: ~3,5:1)
- Šířka horní těsnicí plochy: 1,80 mm široké souvislé kontaktní plochy podél každého vnitřního dělicího žebra kanálu, poskytující více než 120 cm2 celkové plochy strukturálního vakuově pájeného spoje na chladicím panelu.
Tato vysoká strukturální plocha spojení efektivně spojuje horní krycí desku se spodní základnou pomocí více než 40 různých souvislých lineárních žeber a mění panel na multi-stěnný nosník, který rovnoměrně rozkládá tahová napětí z hydraulického tlaku napříč stovkami monolitických spojů.
4. Proces vakuového pájení bez tavidla při vysokém vakuu
Rozhodujícím faktorem pro dosažení burst ratingu 4,2 MPa je precizní řízení tepelného cyklu vakuového pájení při vysokém vakuu (HVB).
4.1 Předúprava povrchu: Ultrazvuková precizní deoxidace
Před vložením do vakuové pece procházejí všechny hliníkové komponenty přísně časovanou 4stupňovou chemickou čisticí sekvencí:
- Alkalické odmaštění v automatizované ultrazvukové lázni (60 °C, 40 kHz) k odstranění všech zbytků uhlovodíků a obráběcích chladicích kapalin.
- Oplach deionizovanou vodou v kaskádě (18 MΩ·cm).
- Řízené kyselé deoxidační moření v lázni kyseliny dusičné a fluorovodíkové k odstranění nativní oxidové vrstvy a vytvoření rovnoměrného subnanometrového oxidového profilu.
- Sušení horkým čistým vzduchem (80 °C, čistý prostor ISO třídy 7). Díly jsou sestavovány s vysokoteplotními molybdenovými pružnými upínacími přípravky v rámci povinného 4hodinového montážního okna.
5. Destruktivní testování a zajištění kvality: Ověření burst 4,2 MPa
Aby chladicí panel získal certifikaci pro platformu zákazníka Tier-1, podrobil Altus Precision náhodné vzorky z každé výrobní šarže destruktivnímu hydraulickému ramp testu v naší specializované burst testovací komoře.
5.1 Postup destruktivního burst testu
- Chladicí panel je osazen vysoce přesnými tenzometry ve středu horní krycí desky a na vstupních/výstupních kapalinových kanálech.
- Vnitřní objem je zcela odvzdušněn a naplněn kalibrovaným hydraulickým testovacím olejem (viskozita 32 cSt).
- Servohydraulické čerpadlo s uzavřenou smyčkou zvyšuje tlak řízenou rychlostí 0,1 MPa/s:
- Bod výdrže 1 (1,5 MPa / 15 barů - provozní): 10minutová výdrž. Nulová ztráta tlaku; maximální průhyb středu: <0,03 mm.
- Bod výdrže 2 (2,5 MPa / 25 barů - zkušební): 30minutová výdrž. Nulový pokles tlaku; nulová trvalá plastická deformace po odtlakování.
- Destruktivní ramp (>2,5 MPa → burst): Pokračující ramp tlaku až do fyzické ztráty integrity kapaliny.
5.2 Analýza poruch: Přednost monolitického spoje
Když chladicí deska nakonec dosáhla fyzického roztržení při 4,65 MPa (46,5 bar / 674 psi)—tedy výrazně nad požadavkem zákazníka 4,2 MPa—forenzní pitva odhalila pozoruhodný nález:
> Klíčový forenzní nález: > Ani jediný vakuově pájený spoj ani dělicí žebro kanálu nevykázalo odlepení ani odlupování spoje. Místo toho k poruše došlo duktilním ztenčováním stěny v tahu a smykovým roztržením základní desky Al 3003 vedle vnějšího montážního oka. To jednoznačně prokázalo, že smyková pevnost vakuově pájeného spoje překročila mez pevnosti v tahu (UTS) mateřské hliníkové slitiny, čímž vznikl skutečně monolitický tepelný výměník.
6. Metalografický výbrus a ověření dutin ve spoji
Po destruktivní zkoušce roztržením byly odebrány výbrusy pomocí přesného drátového řezání diamantovým kotoučem (EDM), zalitý do epoxidu, vyleštěny na koloidní oxid křemičitý 0,05 μm a zkoumány skenovací elektronovou mikroskopií (SEM) a optickou metalografií:
- Tvorba filetů: Souměrné, hladké konkávní filety se vytvořily podél každého vnitřního dělicího žebra kanálu s kontinuálním kontaktním úhlem <25°, čímž se zcela eliminovala mechanická vrubová napětí.
- Podíl dutin ve spoji: Ultrazvukové skenování (C-SAM) a analýza SEM snímků potvrdily celkový podíl dutin <1,8 %, což výrazně převyšuje standardní toleranci automobilového průmyslu <10 %–15 %.
- Intermetalické rozhraní: Úplná metalurgická koalescence mezi pájkou Al-Si a hranicemi zrn Al 6063 bez mikrotrhlin, vodíkových puchýřů ani oxidových vměstků.
7. Zrychlení dodavatelského řetězce: Zkrácení dodací lhůty z 8 týdnů na 3 týdny
V rychle se vyvíjejícím sektoru EV je time-to-market klíčový. Tradiční dodavatelé chlazení úrovně 1 nabídli zákazníkovi 8 až 10 týdnů pro prototypové nástroje a první vzorky kvůli závislosti na externích subdodavatelích pájení CAB a speciálních lisovacích nástrojích.
Altus Precision nasadil náš agilní Turnkey rámec přesného tepelného DFM:
- Eliminace tvrdých nástrojů: Díky vícevřetenovému vysokorychlostnímu 5osému CNC mikrofrézování přímo z plného polotovaru/výtažku jsme zcela obešli 4týdenní dodací lhůtu tvrdých lisovacích nástrojů a zároveň umožnili rychlou změnu geometrie kanálů.
- Interní vysokovakuové pece: Veškeré vakuové pájení, tepelné cykly a kalení dusíkem byly provedeny interně v Altus Precision, čímž se eliminovaly zpoždění způsobená přepravou subdodavatelů a vzájemné obviňování ohledně kvality.
- Integrované testování héliovým hmotnostním spektrometrem: Každý prototyp prošel automatizovaným očicháváním héliem ve vakuové komoře před odesláním zákazníkovi, čímž se zaručila nulová vada ihned po dodání.
8. Často kladené otázky (FAQ)
Q1: Jaká je hlavní výhoda vakuového pájení oproti svařování třením (FSW) u kapalinových chladicích desek?
Odpověď: Svařování třením utěsní pouze vnější obvod desky; nedokáže spojit vnitřní serpentinová žebra bez jejich rozdrcení rotujícím ramenem nástroje. Při vysokých hydraulických tlacích (>2,5 MPa) se nesvařené kryty FSW vyboulí a prasknou podél kořene svaru. Naproti tomu vakuové pájení dosahuje 100% metalurgického spojení na každém jednotlivém vnitřním žebru i obvodovém spoji současně, čímž se chladicí deska mění v tuhou monolitickou voštinovou strukturu schopnou odolat tlakům roztržení >4,2 MPa.
Q2: Proč je bezplovinové pájení nezbytné pro systémy tepelného managementu baterií (BTMS)?
Odpověď: V chladicích okruzích baterií se i stopy korozivních fluoridových nebo chloridových zbytků z chemických plovin (jako Nocolok) v řádu ppm časem vyplavují do chladicí směsi voda-ethylenglykol. To snižuje rezistivitu chladicí kapaliny, zvyšuje riziko vysokonapěťových elektrických zkratů a spouští lokalizovanou galvanickou důlkovou korozi v tenkých stěnách kanálů. Vysokovakuové bezplovinové pájení Altus Precision pracuje při 10-5 mbar za použití deoxidace par hořčíku a zanechává nulové chemické zbytky uvnitř kanálů.
Q3: Jak udržujete rovinnost a předcházíte tepelnému kroucení při vakuovém pájení?
Odpověď: Hliník má vysoký součinitel tepelné roztažnosti (≈ 23 × 10-6/K), takže velkoformátové bateriové chladicí desky jsou při ohřevu na 590 °C náchylné ke kroucení. Tepelné kroucení zmírňujeme přesně obrobenými grafitovými a molybdenově-pružinovými upínacími přípravky, které vyvíjejí rovnoměrný, samokompenzační planární tlak během celého cyklu tepelné roztažnosti a tuhnutí. Rovinnost základní desky po pájení je udržována v rámci <0,20 mm na rozpětí 600 mm, čímž je zaručen těsný tepelný kontakt s moduly bateriových článků.
Q4: Dokáže Altus Precision škálovat od rychlého prototypování až po desítky tisíc výrobních kusů?
Odpověď: Ano. Náš závod provozuje vícekomorové vysokovakuové výrobní pece s kapacitou dávek přesahující 50 až 120 velkoformátových chladicích desek na jednu vsázku, podpořené automatizovanými robotickými CNC frézovacími buňkami a víceosými CMM měřicími stanicemi. Podporujeme inženýrské programy od prototypů First Article Inspection (FAI) až po vícetisícové výrobní objemy úrovně automotive v rámci systémů managementu kvality ISO 9001.
9. Urychlete vývoj vysokotlakého kapalinového chlazení
Vyvíjíte kapalinové chladicí desky pro komerční EV bateriové sady, vysokonapěťové trakční měniče nebo vícemegawattové systémy ukládání energie (BESS)? Nedělejte kompromisy v bezpečnosti proti roztržení a netolerujte korozivní chemické ploviny.
Altus Precision dodává:
- Ověřená vysokotlaká spolehlivost: Certifikované hodnoty roztržení až 4,2 MPa–5,0 MPa.
- 100% bezplovinové vysokovakuové pájení: Nulová vnitřní chemická kontaminace.
- Kompletní nedestruktivní testování: Héliová hmotnostní spektrometrie ve vakuové komoře (<1× 10⁻⁹ mbar·l/s) a CMM rozměrová certifikace.
- Zrychlené dodání: Rychlé dodání vzorků prototypu již za 3 týdny.
👉 Odešlete své CAD soubory ještě dnes pro inženýrské DFM vyhodnocení a sanitizovaný testovací protokol:
- Web: altusprecision.com
- Přímý inženýrský kontakt:
info@altusprecision.com - Poptávka DFM a cenové nabídky chladicí desky: Nahrát 3D CAD (STEP / IGES)


