
Piastra fredda liquida in alluminio testata a scoppio a 4,2 MPa per pacchi batteria EV: caso di studio produttivo
> Sintesi ingegneristica esecutiva: > Nei pacchi batteria ad alta tensione per veicoli elettrici commerciali e nel trasporto commerciale elettrico pesante, la prevenzione della fuga termica catastrofica richiede un'integrità estrema del raffreddamento liquido. Questo caso di studio produttivo documenta come Altus Precision abbia progettato, fabbricato e validato una piastra fredda liquida brasata sotto vuoto personalizzata per un produttore Tier-1 nordamericano di veicoli elettrici commerciali. L'applicazione richiedeva una pressione operativa di 1,5 MPa (15 bar), una pressione di prova di 2,5 MPa e una soglia minima di scoppio distruttivo non negoziabile di **4,2 MPa (42 bar / 609 psi)**â pur mantenendo zero contaminazioni interne da flusso e una stretta uniformità del flusso del refrigerante (ΔT < 2,5^°C su 192 celle prismatiche). Combinando micro-alette a labirinto serpeggianti lavorate a CNC a 5 assi in Al 6063-T6 con brasatura ad alto vuoto senza flusso a 10-5 mbar utilizzando interstrati clad Al-Si, Altus Precision achieved 100% monolithic joint integrity, helium leak tightness <1 × 10⁻⁹ mbar·L/s, e tempi di consegna dal prototipo compressi da 8 settimane a 3 settimane.
1. Contesto del progetto: la sfida delle batterie EV commerciali ad alta pressione
I veicoli elettrici commerciali (camion merci elettrici Classe 6â8, autobus di trasporto pubblico e dumper minerari ad alta intensità) operano sotto cicli termici e meccanici molto più gravosi rispetto alle auto passeggeri:
- Ricarica ultra-veloce ad alto C-rate (MCS 350kWâ1MW): i pacchi batteria sopportano riscaldamenti Joule per cella superiori a 85 W durante cicli continui di ricarica veloce alla massima potenza.
- Limiti rigorosi di uniformità della temperatura: per prevenire il degrado prematuro della capacità delle celle, la variazione di temperatura tra le celle sull'intero tray multi-modulo non deve superare ΔT ≤ 2,5^°C-3,0^°C sotto carichi termici di picco.
- Shock idraulico dinamico e picchi di pressione: i circuiti del refrigerante sperimentano forti picchi di pressione (colpo d'ariete, transitori di avvio/arresto della pompa, dilatazione termica). Mentre la pressione operativa normale è 1,5 MPa (15 bar), le specifiche tecniche del cliente imponevano una pressione minima di scoppio distruttivo di 4,2 MPa (42 bar / 609 psi).
- Zero conducibilità elettrica e zero fanghi: poiché la piastra fredda liquida si trova direttamente sotto i moduli batteria ad alta tensione 800V, la contaminazione interna del refrigerante da flusso chimico di brasatura o bave metalliche può causare rottura dielettrica, corrosione galvanica localizzata o occlusione dei canali del fluido.
2. Perché i processi produttivi convenzionali hanno fallito
Prima della collaborazione con Altus Precision, il cliente ha valutato due processi produttivi convenzionali, entrambi risultati insufficienti per la validazione automotive:
2.1 Modalità di guasto A: Brasatura in atmosfera controllata (CAB / flusso Nocolok)
La brasatura in atmosfera controllata con flusso di fluoroalluminato di potassio è lo standard tradizionale dell'industria automotive per radiatori e scambiatori di calore. Tuttavia, per una piastra fredda a pareti spesse con canali serpeggianti stretti:
- Intrappolamento di residui corrosivi: la pasta di flusso applicata nei canali ciechi interni non può essere completamente risciacquata dopo la brasatura. Oltre 300 cicli di shock termico (-40^°C ≤ftrightarrow +85^°C), il flusso acido residuo è passato nel refrigerante a base di glicole etilenico, acidificando il fluido (pH < 6,0) e inducendo vaiolatura catastrofica.
- Strozzamento dei canali: i grumi di flusso solidificato si sono staccati sotto flusso turbolento (Re > 4.000), migrando a valle e ostruendo completamente tre micro-canali periferici, creando un punto caldo localizzato letale di +78^°C durante i test di ricarica veloce a 350kW.
2.2 Modalità di guasto B: Saldatura a frizione (FSW)
La saldatura a frizione è un processo di giunzione allo stato solido comunemente preso in considerazione per le piastre fredde in alluminio. Tuttavia:
- Limitazioni del rapporto d'aspetto delle alette interne: la FSW richiede un'enorme pressione dell'utensile di forgiatura verso il basso (10 kN-25 kN). Per evitare il collasso dei canali di raffreddamento interni sotto la spalla rotante dell'utensile, le nervature interne hanno dovuto essere insolitamente spesse (>3,5 mm), riducendo drasticamente l'area effettiva di scambio termico.
- Debolezza del difetto di radice sotto scoppio a 4,0+ MPa: poiché la FSW unisce solo lungo le saldature perimetrali superiori, le nervature interne di partizione dei canali sono rimaste non saldate alla piastra di copertura. Sotto la pressurizzazione distruttiva, la pressione idraulica ha fatto sì che la lamiera di copertura non saldata si gonfiasse verso l'esterno come un diaframma, strappando il cordone di saldatura a soli 2,6 MPa - 2,9 MPa, ben al di sotto dei 4,2 MPa richiesti.
Brasatura CAB (con flusso)
- Lisciviazione del flusso: Il flusso residuo si dissolve nel refrigerante, innescando vaiolatura galvanica.
- Rischio di ostruzione: Le particelle di flusso sinterizzato bloccano i micro-canali e interrompono i circuiti di raffreddamento della batteria.
- Pressione di scoppio: ~3,1 MPa (bagnatura del giunto incoerente a causa di vuoti di flusso).
Saldatura a frizione (FSW)
- Nervature interne non saldate: La copertura superiore si gonfia sotto il carico idraulico perché le nervature interne non possono essere saldate.
- Penalità della superficie termica: Le nervature devono essere sovradimensionate (>3,5 mm) per resistere alle forze di penetrazione dell'utensile.
- Pressione di scoppio: 2,6 â5 â5 2,9 MPa (cedimento per fatica della radice sotto impulsi dinamici).
Brasatura ad alto vuoto senza flusso
- 100% incollaggio monolitico: Ogni nervatura interna e flangia esterna si lega simultaneamente.
- Zero residui di flusso: 10â»⁵ mbar atmosfera di alto vuoto; lega eutettica pura Al-Si.
- Pressione di scoppio: 4,2 â5 â5 4,8 MPa verificato (la rottura avviene nel metallo base, non nel giunto).
3. Soluzione ingegneristica: metallurgia e design del labirinto a CNC a 5 assi
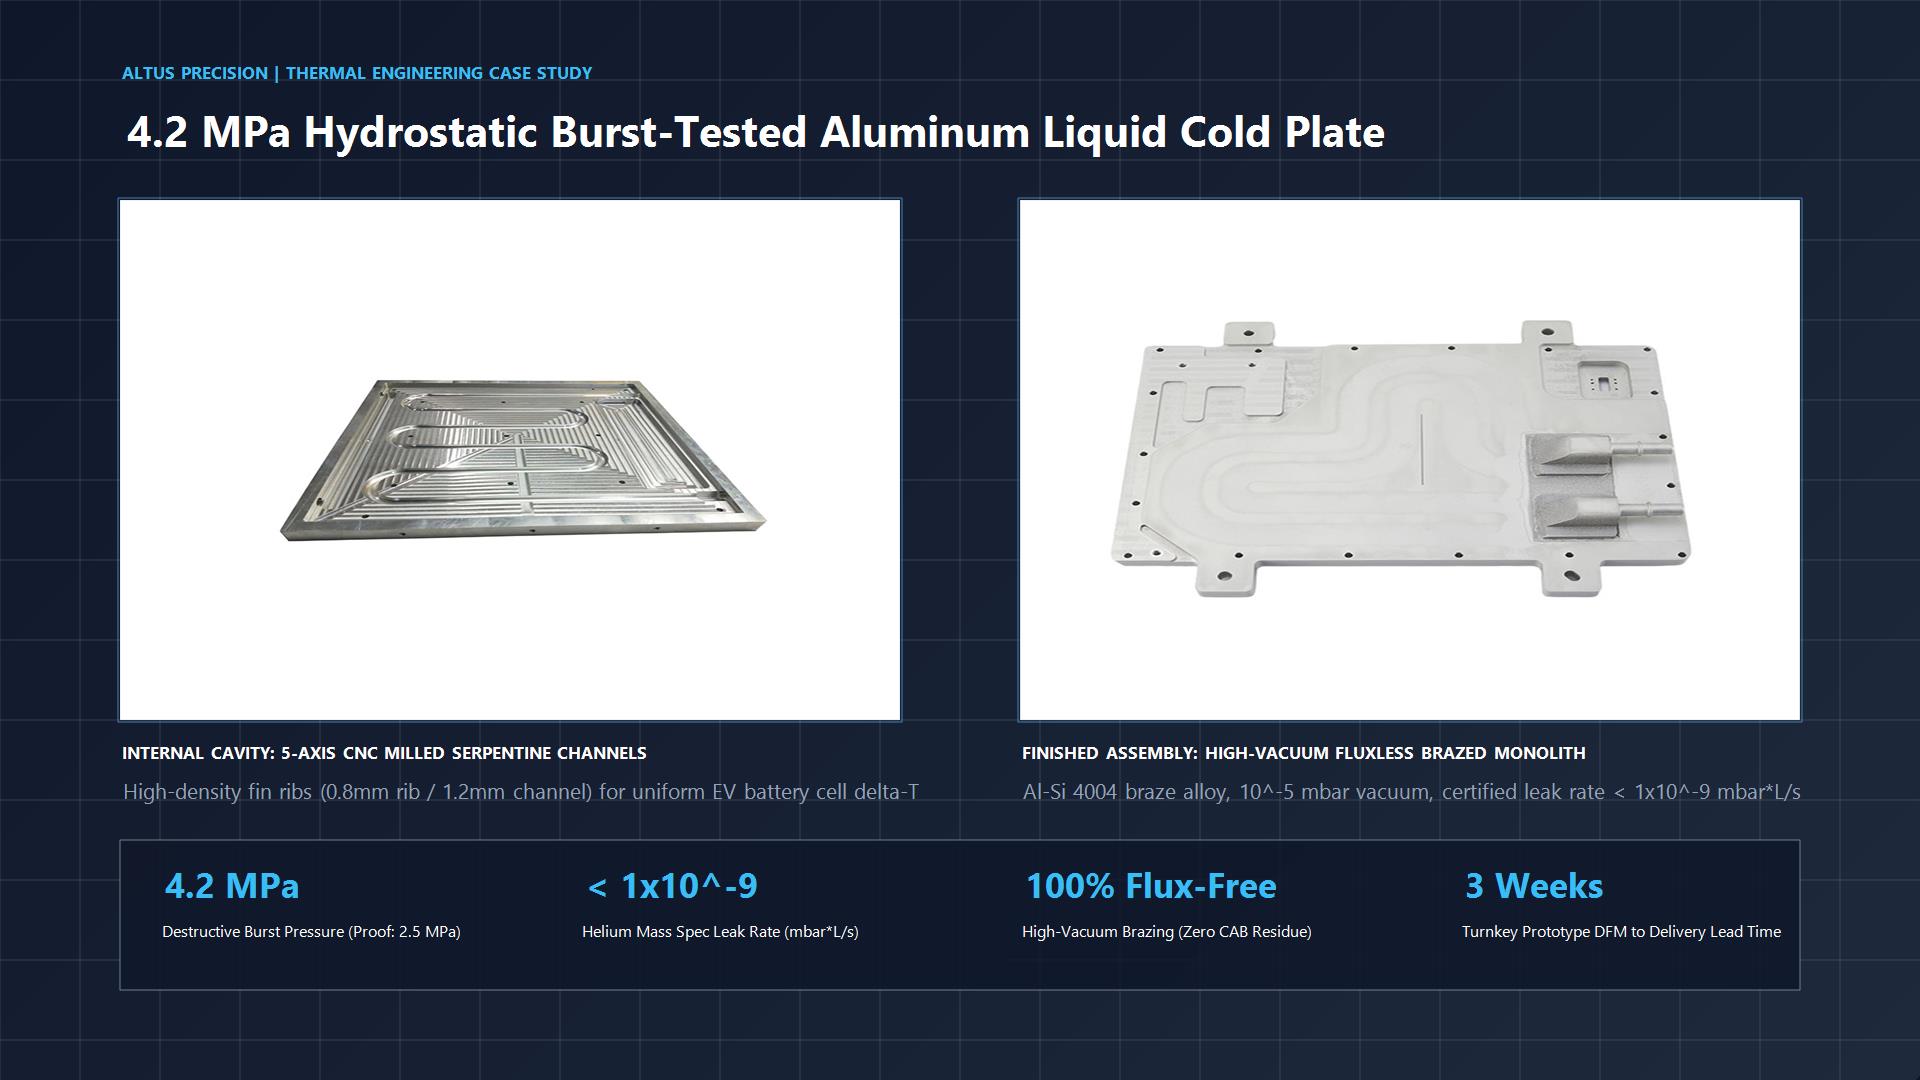
Per ottenere sia un'elevata pressione di scoppio sia un trasferimento termico uniforme, Altus Precision ha riprogettato la piastra fredda in un assemblaggio di precisione a due pezzi: una piastra base a cavità fresata CNC in Al 6063-T6 abbinata a una lamiera di copertura clad in Al 3003-H14.
3.1 Razionale della selezione dei materiali
- Piastra base: piastra estrusa Al 6063-T6
- Conducibilità termica: λ ≈ 201 W/(m·K).
- Carico di snervamento: σy ≥ 210 MPa; resistenza a trazione: σu ≥ 245 MPa.
- Al 6063 offre superiore resistenza meccanica e capacità di indurimento per precipitazione post-brasatura rispetto all'alluminio serie 1000, garantendo che le pareti interne delle alette non si pieghino o subiscano creep sotto severi impulsi di pressione ciclica (0 → 1,5 MPa a 2 Hz).
- Piastra di copertura e lega di brasatura: Al 3003 clad con 4004 (Al-Si10-Mg1,5)
- Cuore: Al 3003-H14 con elevata resistenza alla corrosione in ambienti glicolici acquosi.
- Strato di cladding: entrambi i lati clad con l'8%-10% di spessore della lega di brasatura 4004 (solidus 555^°C, liquidus 592^°C). Il contenuto di magnesio (1,0%-1,5%) agisce come getter interno in fase vapore durante il riscaldamento sotto vuoto, rompendo il persistente film di ossido di alluminio nativo (Al2O3) senza richiedere flussi chimici corrosivi.
3.2 Micro-fresatura CNC a 5 assi dei canali a labirinto serpeggianti
Invece di semplici canali rettilinei, Altus Precision ha progettato un'architettura ottimizzata a doppio ingresso e flusso incrociato serpeggiante:
- Larghezza aletta: 0,85 mm ± 0,02 mm
- Larghezza canale: 1,20 mm ± 0,02 mm
- Profondità canale: 4,20 mm (rapporto d'aspetto: ~3,5:1)
- Larghezza land di tenuta superiore: 1,80 mm di larghezza continua di contatto lungo ogni nervatura interna divisoria del canale, fornendo oltre 120 cm2 di area totale di giunzione strutturale brasata sotto vuoto sulla piastra fredda.
Quest'ampia area di incollaggio strutturale lega la piastra di copertura superiore alla base inferiore tramite oltre 40 nervature lineari continue distinte, trasformando la piastra in una trave a cassone multi-anima che distribuisce uniformemente le sollecitazioni di trazione della pressione idraulica su centinaia di giunti monolitici.
4. Il processo di brasatura ad alto vuoto senza flusso
Il fattore determinante per raggiungere una pressione di scoppio di 4,2 MPa risiede nel controllo di precisione del ciclo termico della Brasatura ad alto vuoto (HVB).
4.1 Pre-trattamento superficiale: de-ossidazione di precisione a ultrasuoni
Prima del carico nel forno sotto vuoto, tutti i componenti in alluminio vengono sottoposti a una sequenza di pulizia chimica rigorosamente cronometrata in 4 stadi:
- Sgrassaggio alcalino in bagno ultrasonico automatizzato (60^°C, 40 kHz) per eliminare tutti i residui di idrocarburi e i refrigeranti di lavorazione.
- Risciacquo a cascata con acqua deionizzata (18 MΩ·cm).
- Decapamento acido deossidante controllato in bagno nitrici-idrofluorico per rimuovere lo strato di ossido nativo e produrre un profilo di ossido sub-nanometrico uniforme.
- Asciugatura con aria calda in cleanroom (80^°C, ambiente cleanroom ISO Classe 7). I componenti vengono assemblati con dispositivi di bloccaggio a molle in molibdeno ad alta temperatura entro una finestra di assemblaggio obbligatoria di 4 ore.
5. Test distruttivi e garanzia di qualità: verifica dello scoppio a 4,2 MPa
Per certificare la piastra fredda per la piattaforma veicolo Tier-1 del cliente, Altus Precision ha sottoposto unità campione casuali di ogni lotto di produzione a un test distruttivo con rampa di pressione idraulica nella nostra cella specializzata di test di scoppio in contenimento.
5.1 Procedura del test di scoppio distruttivo
- La piastra fredda viene strumentata con estensimetri ad alta precisione al centro della piastra di copertura superiore e sui manifold di ingresso/uscita del fluido.
- Il volume interno viene completamente spurgato dall'aria e riempito con olio idraulico calibrato per test (viscosità 32 cSt).
- Una pompa servo-idraulica a circuito chiuso aumenta la pressione a una velocità controllata di 0,1 MPa/s:
- Punto di tenuta 1 (1,5 MPa / 15 bar - operativo): mantenuta di 10 minuti. Zero perdite di pressione; massima deflessione centrale: <0,03 mm.
- Punto di tenuta 2 (2,5 MPa / 25 bar - prova): mantenuta di 30 minuti. Zero cali di pressione; zero deformazione plastica permanente dopo la depressurizzazione.
- Rampa distruttiva (>2,5 MPa → scoppio): rampa di pressione continuata fino alla perdita fisica di contenimento del fluido.
5.2 Analisi del guasto: superiorità del giunto monolitico
Quando la piastra fredda ha finalmente raggiunto la rottura fisica a 4.65 MPa (46.5 bar / 674 psi)—ben oltre il requisito del cliente di 4.2 MPa—l'esame forense post mortem ha rivelato un risultato notevole:
> Risultato forense chiave: > Nessun singolo giunto brasato sotto vuoto o nervatura di divisione del canale ha subito distacco o desquamazione del giunto. Il cedimento si è invece verificato tramite assottigliamento duttile della parete per trazione e rottura a taglio della piastra in metallo base Al 3003 adiacente a un bocchettone di montaggio esterno. Ciò ha dimostrato in modo definitivo che la resistenza al taglio del giunto brasato sotto vuoto ha superato la resistenza ultima alla trazione (UTS) della lega di alluminio madre, realizzando un vero scambiatore di calore monolitico.
6. Verifica della sezione metallografica e dei vuoti del giunto
Dopo le prove distruttive di scoppio, sono state tagliate sezioni trasversali campione tramite EDM a filo con disco diamantato di precisione, montate in epossidico, lucidate fino a silice colloidale da 0.05 μm ed esaminate al microscopio elettronico a scansione (SEM) e metallografia ottica:
- Formazione dei cordoni: Cordoni concavi simmetrici e lisci si sono formati lungo ogni nervatura di partizione interna del canale con un angolo di contatto continuo <25°, eliminando completamente le concentrazioni di tensione di intaglio meccanico.
- Rapporto vuoti del giunto: La scansione ultrasonica (C-SAM) e l'analisi delle immagini SEM hanno confermato un rapporto di vuoti aggregato <1,8%, di gran lunga superiore alla tolleranza standard del settore automotive del <10%-15%.
- Confine intermetallico: Completa coalescenza metallurgica tra il riempitivo di brasatura Al-Si e i bordi di grano dell'Al 6063 senza microcricche, blister di idrogeno o inclusioni di ossido.
7. Accelerazione della catena di fornitura: riduzione dei tempi da 8 settimane a 3 settimane
Nel settore EV in rapida evoluzione, il time-to-market è fondamentale. I fornitori tradizionali di raffreddamento di livello 1 hanno quotato al cliente da 8 a 10 settimane per la prototipazione degli utensili e la fabbricazione dei primi campioni a causa del ricorso a subappaltatori esterni di brasatura CAB e a stampi dedicati.
Altus Precision ha implementato il nostro agile Framework DFM termico di precisione chiavi in mano:
- Eliminazione degli utensili rigidi: Utilizzando la micro-fresatura CNC ad alta velocità a 5 assi multi-mandrino direttamente da billetta/estruzione solida, abbiamo bypassato completamente i 4 settimane di consegna dello stampo di stampaggio rigido, consentendo al contempo una rapida iterazione della geometria dei canali.
- Forni ad alto vuoto interni: Tutti i cicli di brasatura sotto vuoto, cicli termici e tempra in azoto sono stati eseguiti internamente presso Altus Precision, eliminando i ritardi di transito dei subappaltatori e le rimpalli di responsabilità sulla qualità.
- Test integrato con spettrometro di massa a elio: Ogni singolo prototipo è stato sottoposto a sniffing automatico con elio in camera a vuoto prima della spedizione al cliente, garantendo zero difetti fuori scatola.
8. Domande frequenti (FAQ)
Q1: Qual è il vantaggio principale della brasatura sotto vuoto rispetto alla saldatura per frizione (FSW) per le piastre fredde a liquido?
Risposta: La saldatura per frizione sigilla solo il perimetro esterno della piastra; non può unire le nervature interne a serpentina dei partizioni senza schiacciarle sotto la spalla dell'utensile rotante. Sotto alte pressioni idrauliche (>2.5 MPa), i coperchi FSW non incollati si gonfiano verso l'esterno e si rompono lungo la radice della saldatura. Al contrario, la brasatura sotto vuoto realizza il 100% di incollaggio metallurgico su ogni singola nervatura interna e giunto perimetrale contemporaneamente, trasformando la piastra fredda in una struttura a nido d'ape rigida e monolitica in grado di resistere a pressioni di scoppio >4.2 MPa.
Q2: Perché la brasatura senza flusso è essenziale per i sistemi di gestione termica della batteria (BTMS)?
Risposta: Nei circuiti di raffreddamento della batteria, anche tracce in parti per milione di residui corrosivi di fluoruro o cloruro provenienti da flussi chimici (come Nocolok) si dissolvono nel liquido refrigerante acqua-glicole etilenico nel tempo. Ciò riduce la resistività del liquido refrigerante, aumenta il rischio di cortocircuiti elettrici ad alta tensione e innesca vaiolatura galvanica localizzata nelle pareti sottili dei canali. La brasatura senza flusso ad alto vuoto di Altus Precision opera a 10-5 mbar utilizzando la deossidazione con vapore di magnesio, lasciando zero residui chimici all'interno dei canali interni.
Q3: Come si mantiene la planarità e si previene la deformazione termica durante la brasatura sotto vuoto?
Risposta: L'alluminio ha un elevato coefficiente di dilatazione termica (≈ 23 × 10-6/K), il che rende le piastre fredde per batterie di grande formato soggette a deformazioni durante il riscaldamento a 590 °C. Mitighiamo la deformazione termica tramite dispositivi di bloccaggio di precisione in grafite e molle di molibdeno che applicano una pressione planare uniforme e autocompensante durante tutto il ciclo di dilatazione termica e solidificazione. La planarità della piastra di base post-brasatura viene mantenuta entro <0,20 mm su una campata di 600 mm, garantendo uno stretto contatto termico con i moduli delle celle della batteria.
Q4: Altus Precision può passare dalla prototipazione rapida a decine di migliaia di unità di produzione?
Risposta: Sì. Il nostro stabilimento gestisce forni di produzione ad alto vuoto multi-camera con capacità di lotto superiori a 50–120 piastre fredde di grande formato per ciclo, supportati da celle di fresatura CNC robotiche e stazioni di ispezione CMM multi-asse. Supportiamo programmi di ingegneria dalla prototipazione per l'Ispezione del Primo Articolo (FAI) fino a volumi di produzione automotive di migliaia di unità nell'ambito dei sistemi di gestione qualità ISO 9001.
9. Accelera lo sviluppo del raffreddamento a liquido ad alta pressione
Stai sviluppando piastre fredde a liquido per pacchi batteria EV commerciali, inverter di trazione ad alta tensione o sistemi di accumulo di energia multi-megawatt (BESS)? Non scendere a compromessi sulla sicurezza della pressione di scoppio né tollerare flussi chimici corrosivi.
Altus Precision offre:
- Affidabilità ad alta pressione verificata: Pressioni di scoppio certificate fino a 4.2 MPa-5.0 MPa.
- Brasatura ad alto vuoto al 100% senza flusso: Zero contaminazione chimica interna.
- Test non distruttivi completi: Spettrometria di massa a elio in camera a vuoto (<1× 10⁻⁹ mbar·L/s) e certificazione dimensionale CMM.
- Tempi rapidi: Campioni prototipo rapidi consegnati in appena 3 settimane.
👉 Invia oggi i tuoi file CAD per una valutazione DFM ingegneristica e un report di test sanificato:
- Sito web: altusprecision.com
- Contatto ingegneria diretto:
info@altusprecision.com - Richiedi DFM e offerta per la piastra fredda: Carica CAD 3D (STEP / IGES)


