
Алюминиевая жидкостная пластина охлаждения с испытанием на разрыв 4,2 МПа для аккумуляторных батарей электромобилей: производственный пример
> Резюме для руководства: > В высоковольтных коммерческих аккумуляторных батареях электромобилей (EV) и тяжёлых коммерческих электротранспортных средствах предотвращение катастрофического теплового разгона требует исключительной целостности жидкостного охлаждения. Данный производственный пример документирует, как Altus Precision спроектировала, изготовила и испытала индивидуальную вакуумно-паяную жидкостную пластину охлаждения для коммерческого производителя электромобилей уровня Tier-1 из Северной Америки. Требовались рабочее давление 1,5 МПа (15 бар), пробное давление 2,5 МПа и бескомпромиссный минимальный порог разрушающего давления разрыва 4,2 МПа (42 бар / 609 фунтов/кв. дюйм) — при сохранении нулевого загрязнения внутренним флюсом и строгой однородности потока охлаждающей жидкости (ΔT < 2,5 °C по 192 призматическим ячейкам). Благодаря сочетанию змеевидных лабиринтных микро-рёбер, обработанных на 5-осевом станке с ЧПУ в Al 6063-T6, с безфлюсовой пайкой в глубоком вакууме при 10-5 мбар с использованием плакирующих прослоек Al-Si компания Altus Precision достигла 100% монолитной целостности соединений, герметичности по гелию <1 × 10⁻⁹ мбар·л/с, а также сократила сроки от прототипа до поставки с 8 недель до 3 недель.
1. Предыстория проекта: задача высокого давления для коммерческих EV-батарей
Коммерческие электромобили (электрические грузовики класса 6–8, городские автобусы и тяжёлые карьерные самосвалы) работают в условиях тепловых и механических нагрузочных циклов, значительно более жёстких, чем легковые автомобили:
- Сверхбыстрая зарядка с высоким C-rate (MCS 350 кВт–1 МВт): аккумуляторные батареи выдерживают локализованное джоулево тепловыделение, превышающее 85 Вт на ячейку при непрерывных пиковых циклах быстрой зарядки.
- Строгие пределы однородности температуры: для предотвращения преждевременной деградации ёмкости ячеек межъячеечная вариация температуры по всему многомодульному лотку не должна превышать ΔT ≤ 2,5 °C–3,0 °C при пиковых тепловых нагрузках.
- Динамический гидравлический удар и скачки давления: контуры охлаждающей жидкости испытывают сильные скачки давления (гидроудары, переходные процессы при пуске/остановке насоса и тепловое расширение). В то время как нормальное рабочее давление составляет 1,5 МПа (15 бар), инженерные спецификации заказчика требовали минимального разрушающего давления разрыва 4,2 МПа (42 бар / 609 фунтов/кв. дюйм).
- Нулевая электропроводность и нулевой шлам: поскольку жидкостная пластина охлаждения расположена непосредственно под высоковольтными батарейными модулями 800 В, внутреннее загрязнение охлаждающей жидкости химическим припоечным флюсом или металлическими заусенцами может вызвать пробой диэлектрика, локальную гальваническую коррозию или закупорку каналов.
2. Почему обычные производственные процессы не подошли
До партнёрства с Altus Precision заказчик оценил два обычных способа изготовления, и оба не прошли автомобильную валидацию:
2.1 Режим отказа A: пайка в контролируемой атмосфере (CAB / флюс Nocolok)
Пайка в контролируемой атмосфере с использованием флюса фторалюмината калия является традиционным отраслевым стандартом автомобильной отрасли для радиаторов и теплообменников. Однако для толстостенной высоконапорной пластины охлаждения с плотными змеевидными каналами:
- Задержка коррозионных остатков: паста флюса, нанесённая внутри глухих каналов потока, не может быть полностью удалена после пайки. Более чем за 300 циклов термоудара (-40 °C ↔ +85 °C) остаточный кислотный флюс вымывался в этиленгликолевый теплоноситель, делая жидкость кислотной (pH < 6,0) и вызывая катастрофическое точечное коррозионное разрушение.
- Голодание каналов: затвердевшие комки флюса отрывались при турбулентном течении жидкости (Re > 4000), мигрировали далее по потоку и полностью забивали три периферийных микроканала, создавая опасный локальный горячий участок +78 °C во время испытаний быстрой зарядки при 350 кВт.
2.2 Режим отказа B: сварка трением с перемешиванием (FSW)
Сварка трением с перемешиванием — это твердофазный процесс соединения, обычно рассматриваемый для алюминиевых пластин охлаждения. Однако:
- Ограничения по аспектному отношению внутренних рёбер: FSW требует значительного усилия прижима инструмента сверху вниз (10–25 кН). Чтобы предотвратить разрушение внутренних каналов охлаждения под вращающимся плечевым инструментом, внутренние рёбра пришлось сделать необычно толстыми (>3,5 мм), что существенно уменьшило эффективную площадь поверхности теплообмена.
- Слабость корневых дефектов при разрыве >4,0 МПа: поскольку FSW соединяет материал только по верхним периметральным швам, внутренние перегородки каналов оставались не приварены к крышке. При разрушающем повышении давления гидравлическое давление вызывало выпучивание неприваренной крышки наружу подобно мембране, разрывая корень шва уже при 2,6–2,9 МПа, что значительно ниже обязательных 4,2 МПа.
Пайка CAB (на основе флюса)
- Вымывание флюса: Остаточный флюс растворяется в охлаждающей жидкости, вызывая гальваническую питтинговую коррозию.
- Риск засорения: Спечённые частицы флюса блокируют микроканалы и ухудшают охлаждение батареи.
- Давление разрыва: ~3,1 МПа (нестабильное смачивание из-за пустот от флюса).
Сварка трением с перемешиванием (FSW)
- Внутренние рёбра не соединены: Верхняя крышка вспучивается под гидравлической нагрузкой, поскольку внутренние рёбра не могут быть приварены.
- Штраф за тепловую поверхность: Рёбра должны быть увеличены (>3,5 мм), чтобы выдержать усилия погружения инструмента.
- Давление разрыва: 2,6–2,9 МПа (усталостное разрушение корня при динамических импульсах).
Высоковакуумная безфлюсовая пайка
- 100% монолитное соединение: Каждое внутреннее ребро и наружный фланец соединяются одновременно.
- Нулевой остаток флюса: Высокий вакуум 10⁻⁵ мбар; чистое эвтектическое соединение Al-Si.
- Давление разрыва: Подтверждено 4,2–4,8 МПа (разрушение происходит в основном металле, а не в соединении).
3. Инженерное решение: металлургия и 5-осевая ЧПУ-конструкция лабиринта
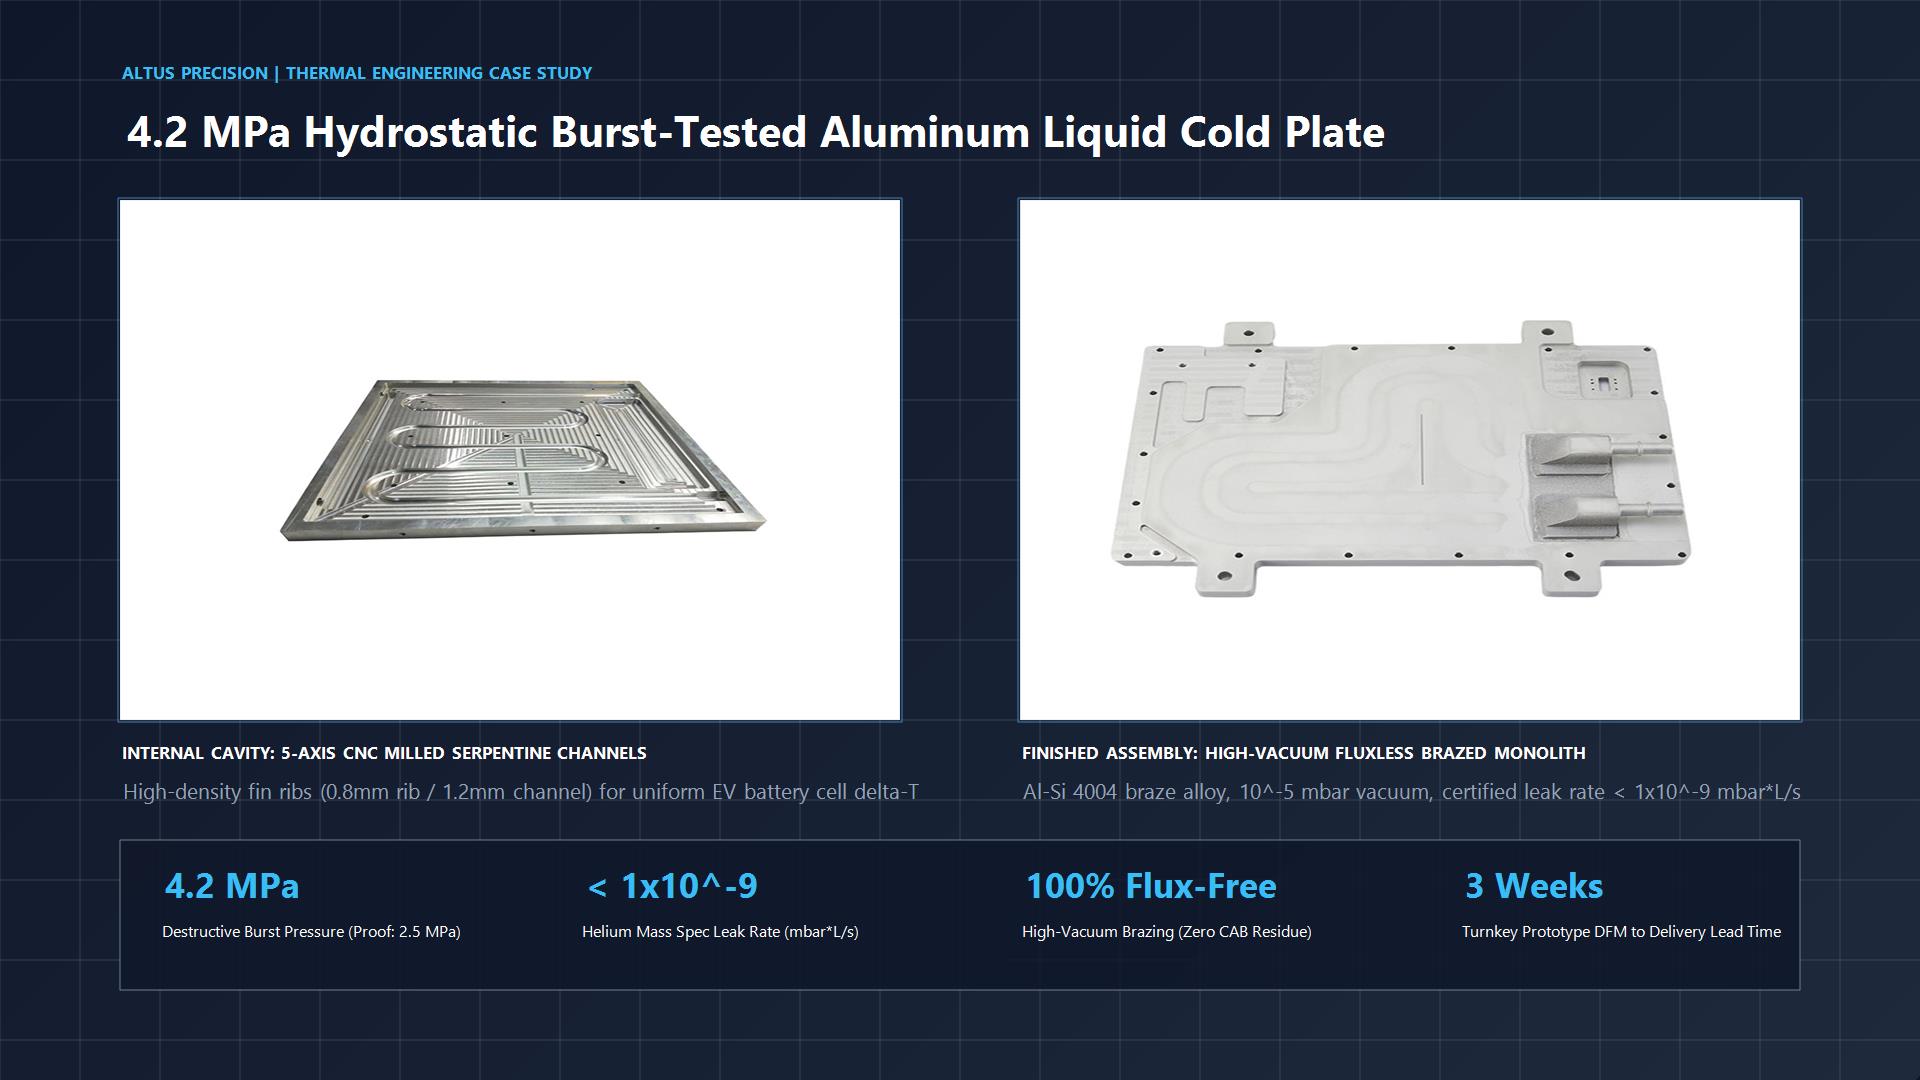
Для достижения как высокого давления разрыва, так и равномерного теплообмена Altus Precision перепроектировала пластину охлаждения в прецизионную сборку из двух частей: фрезерованная на ЧПУ базовая пластина с полостью из Al 6063-T6 в сочетании с плакированным листом крышки из Al 3003-H14.
3.1 Обоснование выбора материалов
- Базовая пластина: экструдированная плита Al 6063-T6
- Теплопроводность: λ ≈ 201 Вт/(м·К).
- Предел текучести: σy ≥ 210 МПа; Предел прочности: σu ≥ 245 МПа.
- Al 6063 обеспечивает превосходную механическую прочность и способность к дисперсионному твердению после пайки по сравнению с алюминием серии 1000, гарантируя, что стенки внутренних рёбер не будут прогибаться или подвергаться ползучести при жёстких циклических импульсах давления (0 → 1,5 МПа при 2 Гц).
- Крышка и припой: Al 3003, плакированный 4004 (Al-Si10-Mg1,5)
- Основа: Al 3003-H14 с высокой коррозионной стойкостью в водно-гликолевых средах.
- Плакирующий слой: с обеих сторон плакирован 8–10% по толщине припоя 4004 (солидус 555 °C, ликвидус 592 °C). Содержание магния (1,0–1,5%) действует как внутренний газовый геттер при вакуумном нагреве, разрушая стойкую оксидную плёнку алюминия (Al2O3) без применения каких-либо агрессивных химических флюсов.
3.2 5-осевая ЧПУ-микрофрезеровка змеевидных лабиринтных каналов
Вместо простых прямых каналов Altus Precision спроектировала оптимизированную двухвходовую змеевидную противоточную архитектуру:
- Ширина ребра: 0,85 мм ± 0,02 мм
- Ширина канала: 1,20 мм ± 0,02 мм
- Глубина канала: 4,20 мм (аспектное отношение: ~3,5:1)
- Ширина верхнего уплотнительного бурта: 1,80 мм ширины непрерывных контактных буртов вдоль каждого внутреннего разделительного ребра, обеспечивающих более 120 см2 общей площади структурного вакуумно-паяного соединения по всей пластине охлаждения.
Эта большая площадь структурного соединения эффективно связывает верхнюю крышку с нижней базой более чем 40 различными непрерывными линейными рёбрами, превращая пластину в многостеночную коробчатую балку, которая равномерно распределяет растягивающие напряжения от гидравлического давления по сотням монолитных соединений.
4. Процесс высоковакуумной безфлюсовой пайки
Определяющим фактором достижения давления разрыва 4,2 МПа является точное управление термоциклом высоковакуумной пайки (HVB).
4.1 Предварительная обработка поверхности: ультразвуковое прецизионное удаление оксидов
Перед загрузкой в вакуумную печь все алюминиевые компоненты проходят строго регламентированную 4-этапную химическую очистку:
- Щелочное обезжиривание в автоматической ультразвуковой ванне (60 °C, 40 кГц) для удаления всех углеводородных загрязнений и СОЖ.
- Промывка деионизированной водой каскадом (18 МОм·см).
- Контролируемое кислотное декапирование в азотно-фтористоводородной ванне для удаления оксидной плёнки и получения однородного субнанометрового оксидного профиля.
- Сушка горячим чистым воздухом (80 °C) в чистой комнате ISO Class 7. Детали собираются с использованием высокотемпературных молибденовых пружинных зажимных приспособлений в обязательном 4-часовом окне сборки.
5. Разрушающие испытания и контроль качества: верификация разрыва при 4,2 МПа
Для сертификации пластины охлаждения для платформы заказчика уровня Tier-1 компания Altus Precision подвергала случайные образцы из каждой производственной партии разрушающему гидравлическому испытанию на повышение давления в специализированной защитной камере для испытаний на разрыв.
5.1 Процедура разрушающего испытания на разрыв
- На пластину охлаждения устанавливаются высокоточные тензодатчики в центре верхней крышки и на входных/выходных коллекторах жидкости.
- Внутренний объём полностью продувается воздухом и заполняется калиброванным гидравлическим испытательным маслом (вязкость 32 сСт).
- Серво-гидравлический насос с обратной связью повышает давление с управляемой скоростью 0,1 МПа/с:
- Точка выдержки 1 (1,5 МПа / 15 бар — рабочее): 10-минутная выдержка. Нулевая потеря давления; максимальный прогиб в центре: <0,03 мм.
- Точка выдержки 2 (2,5 МПа / 25 бар — пробное): 30-минутная выдержка. Нулевое падение давления; нулевая остаточная пластическая деформация после сброса давления.
- Разрушающее повышение (>2,5 МПа → разрыв): продолжение повышения давления до физической потери герметичности.
5.2 Анализ отказов: превосходство монолитного соединения
Когда охлаждающая пластина наконец достигла физического разрушения при 4,65 МПа (46,5 бар / 674 фунт/кв. дюйм)—значительно выше требования заказчика в 4,2 МПа—посмертное криминалистическое исследование выявило замечательный факт:
> Ключевой результат экспертизы: > Ни одно вакуумно-паяное соединение или разделительное ребро канала не испытало отслоения или отслаивания соединения. Вместо этого разрушение произошло путём пластичного утонения стенки при растяжении и сдвигового разрыва базовой пластины из Al 3003 рядом с внешней монтажной бобышкой. Это однозначно доказало, что прочность на сдвиг вакуумно-паяного соединения превысила предел прочности на разрыв (UTS) основного алюминиевого сплава, обеспечив истинно монолитный теплообменник.
6. Металлографическое поперечное сечение и проверка пустот в соединении
После разрушающих испытаний на разрыв образцы поперечных сечений были вырезаны с помощью прецизионной электроэрозионной резки алмазной проволокой, залиты в эпоксидную смолу, отполированы до 0,05 мкм коллоидного диоксида кремния и исследованы методами сканирующей электронной микроскопии (СЭМ) и оптической металлографии:
- Формирование галтели: Симметричные гладкие вогнутые галтели формировались вдоль каждого внутреннего разделительного ребра канала с непрерывным углом контакта <25°, что полностью устраняет механические концентраторы напряжений в надрезах.
- Доля пустот в соединении: Ультразвуковое сканирование (C-SAM) и анализ изображений СЭМ подтвердили совокупную долю пустот <1,8%, что значительно превосходит допустимый стандарт автомобильной промышленности в <10%-15%.
- Интерметаллическая граница: Полное металлургическое слияние между припоем Al-Si и границами зёрен Al 6063 без микротрещин, водородных пузырей или оксидных включений.
7. Ускорение цепочки поставок: сокращение сроков изготовления с 8 до 3 недель
В быстро развивающемся секторе электромобилей время выхода на рынок имеет решающее значение. Традиционные поставщики охлаждения первого уровня называли заказчику сроки от 8 до 10 недель для изготовления прототипной оснастки и начальных образцов из-за зависимости от внешних субподрядчиков по пайке CAB и специальных штампов.
Altus Precision применила нашу гибкую комплексную систему DFM точного терморегулирования:
- Исключение жёсткой оснастки: Используя многошпиндельную высокоскоростную 5-осевую микрофрезерную обработку с ЧПУ непосредственно из цельной заготовки/экструзии, мы полностью обошли 4-недельный срок изготовления жёсткого штампа, обеспечив при этом быструю итерацию геометрии каналов.
- Собственные высоковакуумные печи: Все циклы вакуумной пайки, термоциклирования и закалки азором выполнялись на собственном производстве Altus Precision, что устранило задержки при транспортировке к субподрядчикам и перекладывание ответственности за качество.
- Интегрированные испытания гелиевым масс-спектрометром: Каждый единичный опытный образец проходил автоматический вакуумно-камерный гелиевый тест перед отправкой заказчику, гарантируя отсутствие дефектов «из коробки».
8. Часто задаваемые вопросы (FAQ)
В1: В чём главное преимущество вакуумной пайки перед сваркой трением с перемешиванием (FSW) для жидкостных охлаждающих пластин?
Ответ: Сварка трением с перемешиванием герметизирует только внешний периметр пластины; она не может соединить внутренние серпантинные разделительные рёбра, не раздавив их под вращающимся плечом инструмента. При высоком гидравлическом давлении (>2,5 МПа) несвязанные крышки FSW выпячиваются наружу и разрываются вдоль корня шва. Напротив, вакуумная пайка обеспечивает 100% металлургическое соединение по каждому внутреннему ребру и периметральному шву одновременно, превращая охлаждающую пластину в жёсткую монолитную сотовую конструкцию, способную выдерживать давление разрыва >4,2 МПа.
В2: Почему бесплаковая пайка необходима для систем терморегулирования аккумуляторов (BTMS)?
Ответ: В контурах охлаждения аккумуляторов даже следовые количества (части на миллион) коррозионно-активных остатков фторидов или хлоридов от химических флюсов (таких как Nocolok) со временем вымываются в охлаждающую жидкость на основе воды и этиленгликоля. Это снижает удельное сопротивление охлаждающей жидкости, повышает риск коротких замыканий высокого напряжения и вызывает локальную гальваническую питтинговую коррозию в тонких стенках каналов. Высоковакуумная бесплаковая пайка Altus Precision работает при 10⁻⁵ мбар с использованием магниевой деоксидации парами, оставляя нулевые химические остатки внутри внутренних каналов.
В3: Как вы поддерживаете плоскостность и предотвращаете термическую деформацию при вакуумной пайке?
Ответ: Алюминий имеет высокий коэффициент теплового расширения (≈ 23 × 10⁻⁶/К), что делает крупноформатные аккумуляторные охлаждающие пластины склонными к деформации при нагреве до 590°C. Мы снижаем термическую деформацию с помощью прецизионно обработанных графитовых и молибден-пружинных зажимных приспособлений, которые создают равномерное, самокомпенсирующееся плоскостное давление на протяжении всего цикла теплового расширения и затвердевания. Плоскостность базовой пластины после пайки поддерживается в пределах <0,20 мм на пролёте 600 мм, что гарантирует плотный термоконтакт с модулями аккумуляторных элементов.
В4: Может ли Altus Precision масштабироваться от быстрого прототипирования до десятков тысяч серийных единиц?
Ответ: Да. Наше производство оснащено многокамерными высоковакуумными серийными печами с загрузочной ёмкостью от 50 до 120 крупноформатных охлаждающих пластин за цикл, поддерживаемыми автоматизированными роботизированными фрезерными ячейками с ЧПУ и многоосевыми контрольно-измерительными станциями (КИМ). Мы поддерживаем инженерные проекты — от прототипов первичной приёмочной инспекции (FAI) до многотысячных автомобильных серийных объёмов в рамках систем менеджмента качества ISO 9001.
9. Ускорьте разработку вашей системы жидкостного охлаждения высокого давления
Разрабатываете ли вы охлаждающие пластины для коммерческих аккумуляторных блоков электромобилей, высоковольтных тяговых инверторов или многомегаваттных систем накопления энергии (BESS)? Не идите на компромисс по безопасности давления разрыва и не миритесь с коррозионно-активными химическими флюсами.
Altus Precision предлагает:
- Подтверждённая надёжность при высоком давлении: Сертифицированные показатели разрыва до 4,2–5,0 МПа.
- 100% бесплаковая высоковакуумная пайка: Нулевое внутреннее химическое загрязнение.
- Полный неразрушающий контроль: Вакуумно-камерная гелиевая масс-спектрометрия (<1× 10⁻⁹ мбар·Л/с) и сертификация размеров КИМ.
- Ускоренные сроки: Быстрая поставка опытных образцов за рекордные 3 недели.
👉 Отправьте ваши CAD-файлы сегодня для инженерной оценки DFM и обезличенного протокола испытаний:
- Сайт: altusprecision.com
- Прямой инженерный контакт:
info@altusprecision.com - Запросить DFM и предложение по охлаждающей пластине: Загрузить 3D CAD (STEP / IGES)


