
Tấm làm mát bằng chất lỏng bằng nhôm chịu áp suất nổ 4.2MPa cho bộ pin xe điện: Nghiên cứu điển hình sản xuất
> Tóm tắt Kỹ thuật Điều hành: > Trong các bộ pin xe điện thương mại (EV) cao áp và vận tải thương mại điện hạng nặng, việc phòng ngừa sự cố thoát nhiệt thảm khốc đòi hỏi tính toàn vẹn của hệ thống làm mát bằng chất lỏng ở mức cực cao. Nghiên cứu điển hình sản xuất này ghi lại cách Altus Precision đã thiết kế, chế tạo và xác nhận một tấm làm mát bằng chất lỏng hàn hút chân không tùy chỉnh cho nhà sản xuất EV thương mại hạng nhất tại Bắc Mỹ. Ứng dụng yêu cầu áp suất vận hành 1.5 MPa (15 bar), áp suất thử 2.5 MPa, và ngưỡng nổ phá hủy tối thiểu không thể thương lượng là 4.2 MPa (42 bar / 609 psi)—trong khi vẫn duy trì không có ô nhiễm thuốc hàn bên trong và sự đồng đều dòng chất làm mát nghiêm ngặt (Δ T < 2.5°C trên 192 cell pin lăng trụ). Bằng cách kết hợp các vi gân mê cung serpentine được gia công CNC 5 trục trong Al 6063-T6 với hàn hút chân không cao không có thuốc hàn ở 10-5 mbar sử dụng các lớp trung gian bọc Al-Si, Altus Precision đã đạt được độ toàn vẹn mối nối liên khối 100%, độ kín rò rỉ heli <1 × 10⁻⁹ mbar·L/s, và rút ngắn thời gian từ nguyên mẫu đến giao hàng từ 8 tuần xuống còn 3 tuần.
1. Bối cảnh Dự án: Thách thức Pin EV Thương mại Cao áp
Xe điện thương mại (xe tải chở hàng điện hạng 6–8, xe buýt giao thông đô thị và xe chở quặng hạng nặng) hoạt động theo các chu kỳ nhiệt và cơ học khắc nghiệt hơn nhiều so với xe sedan chở khách:
- Sạc nhanh C-Rate cực cao (MCS 350kW–1MW): Các bộ pin chịu tốc độ phát nhiệt Joule cục bộ vượt quá 85 W mỗi cell trong các chu kỳ sạc nhanh công suất đỉnh liên tục.
- Giới hạn đồng đều nhiệt độ nghiêm ngặt: Để ngăn ngừa suy giảm dung lượng cell sớm, sự biến thiên nhiệt độ giữa các cell trên toàn bộ khay đa mô-đun không được vượt quá Δ T ≤ 2.5°C-3.0°C dưới tải nhiệt đỉnh.
- Sốc thủy lực động & Tăng áp: Các vòng chất làm mát chịu các đợt tăng áp nghiêm trọng (búa nước, chuyển tiếp khởi động-dừng bơm, và giãn nở nhiệt). Trong khi áp suất vận hành bình thường là 1.5 MPa (15 bar), các thông số kỹ thuật của khách hàng đòi hỏi áp suất nổ phá hủy tối thiểu là 4.2 MPa (42 bar / 609 psi).
- Không dẫn điện & Không có cặn bẩn: Vì tấm làm mát bằng chất lỏng nằm trực tiếp bên dưới các mô-đun pin cao áp 800V, sự ô nhiễm chất làm mát bên trong bởi thuốc hàn hóa học hoặc mạt kim loại có thể gây đánh thủng điện môi, ăn mòn galvanic cục bộ hoặc tắc nghẽn kênh dòng chảy.
2. Tại sao Các Quy trình Sản xuất Truyền thống Thất bại
Trước khi hợp tác với Altus Precision, khách hàng đã đánh giá hai phương pháp chế tạo truyền thống, cả hai đều không vượt qua được kiểm định ô xe dụng cụ:
2.1 Chế đội tạo Thất bại A: Hàn trong Khí quyển Kiểm soát (CAB / Thuốc hàn Nocolok)
Hàn trong khí quyển kiểm soát sử dụng thuốc hàn kali fluoroaluminate là tiêu chuẩn truyền thống của ngành ô xe dụng cụ dụng cụ cho bội tản nhiệt và bộ trao đổi nhiệt. Tuy nhiên, đối với tấm làm mát thành dày cao áp có các kênh serpentine chật hẹp:
- Mắc kẹt Cặn Ăn mòn: Thuốc hàn dạng sệt được bôi bên trong các kênh dòng chảy mù không thể được rửa sạch hoàn toàn sau khi hàn. Qua hơn 300 chu kỳ sốc nhiệt (-40°C ↔ +85°C), thuốc hàn axit còn sót lại hòa tan vào chất làm mát etylen glycol, làm cho dung dịch có tính axit (pH < 6.0) và gây ra hiện tượng ăn mòn lỗ kim phá hoại.
- Nghẹt Kênh: Các cục thuốc hàn đông đặc bong ra dưới dòng chảy rối (Re > 4.000), di chuyển về phía hạ lưu và làm tắc hoàn toàn ba vi kênh ngoại vi, tạo ra một điểm nóng cục bộ nguy hiểm +78°C trong các thử nghiệm sạc nhanh 350kW.
2.2 Chế đội tạo Thất bại B: Hàn Ma sát Khuấy (FSW)
Hàn ma sát khuấy là quy trình kết nối trạng thái rắn thường được xem xét cho các tấm làm mát bằng nhôm. Tuy nhiên:
- Hạn chế Tỷ lệ Cánh trong: FSW yêu cầu áp lực công cụ rèn xuống lớn (10 kN-25 kN). Để ngăn sập các kênh làm mát bên trong dưới công cụ vai xoay, các gân cánh bên trong phải được làm dày bất thường (>3.5 mm), làm giảm nghiêm trọng diện tích bề mặt truyền nhiệt hiệu dụng.
- Yếu điểm Khuyết tật Chân Hàn dưới Áp suất Nổ 4.0+ MPa: Vì FSW chỉ liên kết dọc theo các đường hàn chu vi phía trên, các gân vách kênh bên trong vẫn không được liên kết với tấm nắp. Dưới áp suất phá hủy, áp lực thủy lực làm cho tấm nắp không liên kết phồng lên ngoài như một màng, làm rách chân mề hàn chỉ ở 2.6 MPa đến 2.9 MPa, thấp hơn nhiều so với thông số bắt buộc 4.2 MPa.
Hàn CAB (Dựa trên Thuốc hàn)
- Rò rỉ Thuốc hàn: Thuốc hàn còn sót hòa tan vào chất làm mát, gây ăn mòn galvanic.
- Nguy cơ Tắc nghẽn: Các hạt thuốc hàn thiêu kết chặn vi kênh và làm nghẹt mạch làm mát pin.
- Áp suất Nổ: ~3.1 MPa (Thấm ướt mối nối không đồng đều do lỗ rỗng thuốc hàn).
Hàn Ma sát Khuấy (FSW)
- Gân trong Bị Cắt Liên kết: Nắp trên phồng lên dưới tải thủy lực vì gân trong không thể được hàn.
- Tổn thất Diện tích Bề mặt Nhiệt: Gân phải được làm quá cỡ (>3.5mm) để chịu lực đẩy công cụ.
- Áp suất Nổ: 2.6 – 2.9 MPa (Hỏng mỏi chân mối hàn dưới xung động).
Hàn Cao-chân không Không-thuốc-hàn
- Liên kết Liên khống 100%: Mọi gân trong và mặt bích ngoài liên kết đồng thời.
- Không Cặn Thuốc hàn: Khí quyển chân không cao 10⁻⁵ mbar; mối nối eutectic Al-Si tinh khiết.
- Áp suất Nổ: 4.2 – 4.8 MPa Đã xác minh (Vỡ xảy ra ở kim loại nền, không phải mối nối).
3. Giải pháp Kỹ thuật: Luyện kim và bản thiết kế Mê cung CNC 5 Trục
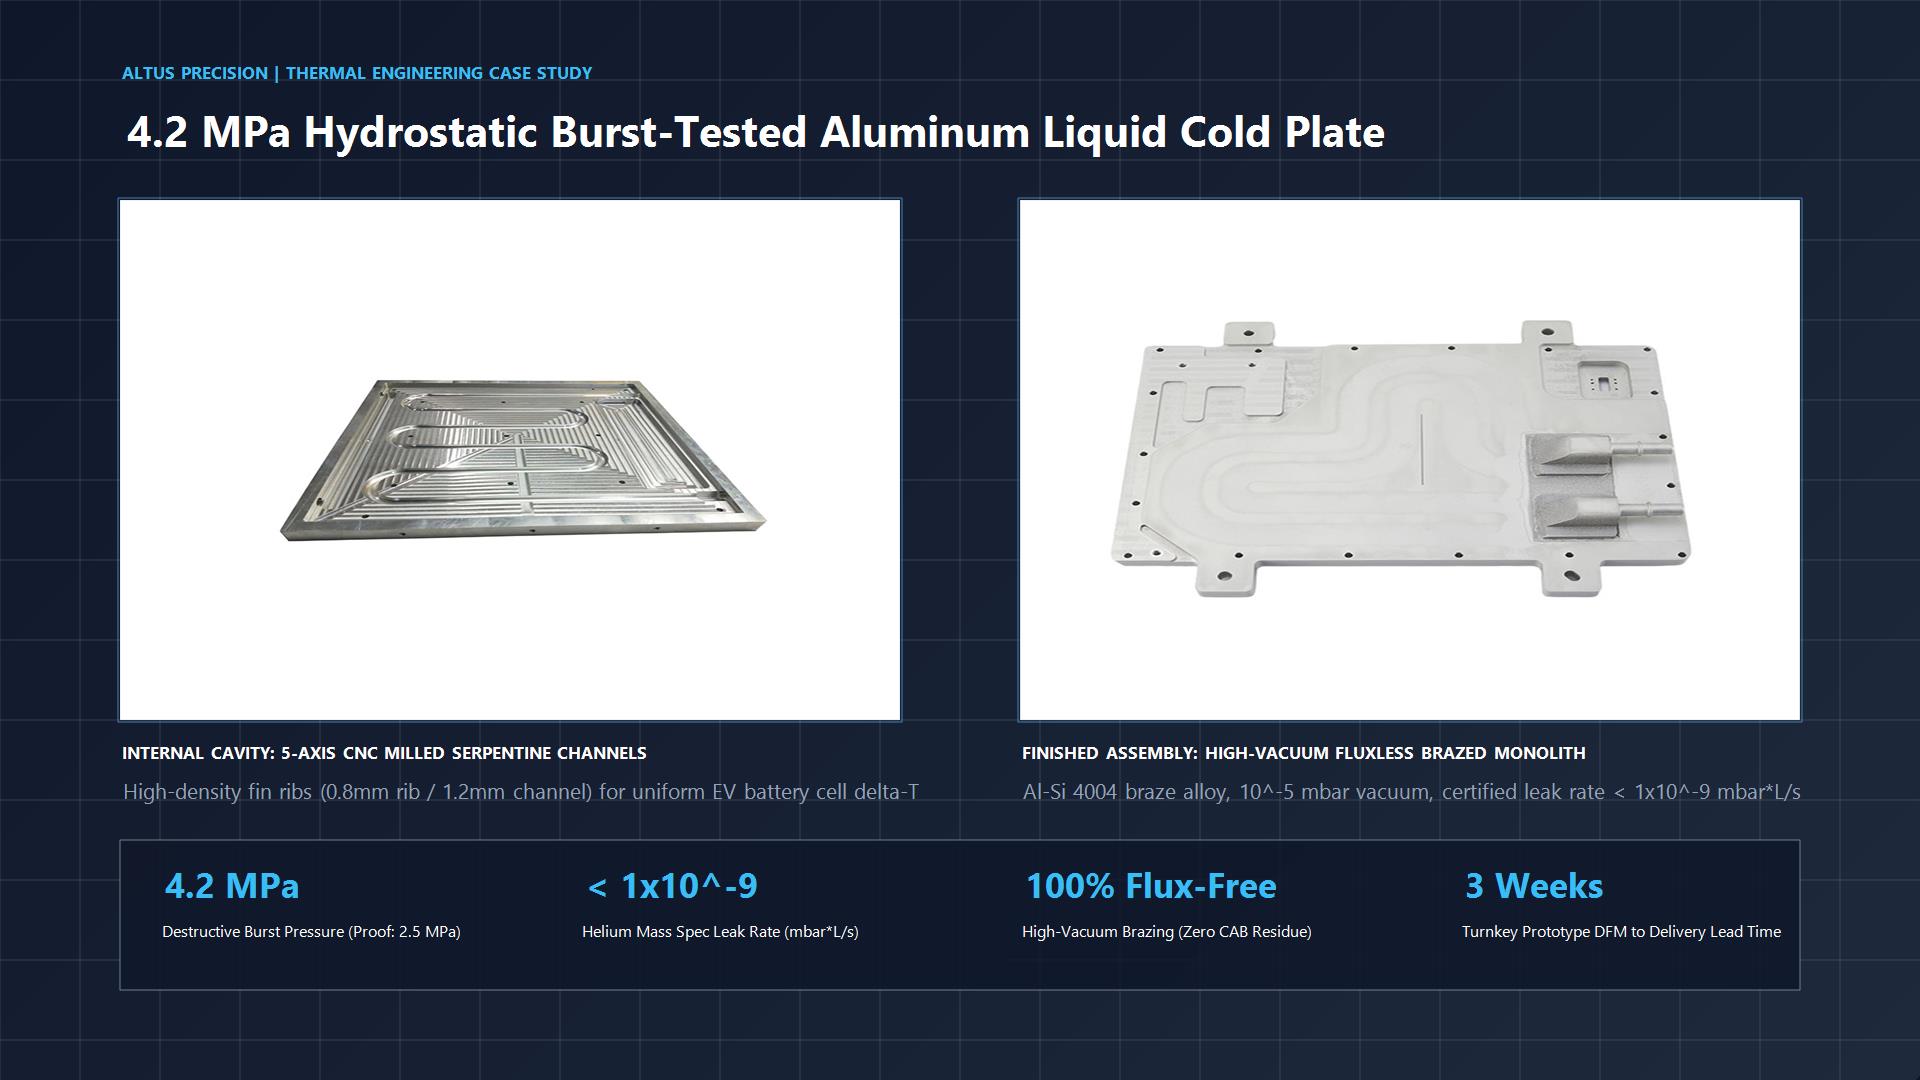
Để đạt được cả áp suất nổ cao và truyền nhiệt đồng đều, Altus Precision đã thiết kế lại tấm làm mát thành một cụm chính xác hai mảnh: một tấm đế có hốc được phay CNC bằng Al 6063-T6 kết hợp với một tấm nắp bọc bằng Al 3003-H14.
3.1 Lý do Lựa chọn Vật liệu
- Tấm đế: Tấm ép đùn Al 6063-T6
- Độ dẫn nhiệt: λ ≈ 201 W/(m·K).
- Giới hạn chảy: σy ≥ 210 MPa; Độ bền kéo: σu ≥ 245 MPa.
- Al 6063 có độ bền cơ học vượt trội và khả năng tôi hóa kết tủa sau khi hàn so với nhôm dòng 1000, đảm bảo các vách cánh bên trong không bị cong vênh hoặc biến dạng dưới xung áp suất chu kỳ nghiêm trọng (0 → 1.5 MPa ở 2 Hz).
- Tấm nắp & Hợp kim Hàn: Al 3003 bọc 4004 (Al-Si10-Mg1.5)
- Lõi: Al 3003-H14 với khả năng chống ăn mòn cao trong môi trường glycol nước.
- Lớp bọc: Cả hai mặt được bọc 8%-10% chiều dày của hợp kim hàn 4004 (điểm rắn 555°C, điểm lỏng 592°C). Hàm lượng magiê (1.0%-1.5%) hoạt động như chất hấp thụ pha hơi bên trong trong quá trình nung nóng chân không, phá vỡ lớp oxit nhôm bản địa cứng đầu (Al2O3) mà không cần bất kỳ thuốc hàn hóa học ăn mòn nào.
3.2 Phay vi CNC 5 Trục Các Kênh Mê cung Serpentine
Thay vì các kênh thẳng đơn giản, Altus Precision đã thiết kế kiến trúc dòng chảy ngược serpentine hai đầu vào được tối ưu hóa:
- Chiều rộng cánh: 0.85 mm ± 0.02 mm
- Chiều rộng kênh: 1.20 mm ± 0.02 mm
- Chiều sâu kênh: 4.20 mm (Tỷ lệ khung hình: ~3.5:1)
- Chiều rộng vành đai tiếp xúc niêm phong trên: Các vành tiếp xúc liên tục rộng 1.80 mm dọc theo mọi gân vách kênh bên trong, cung cấp hơn 120 cm2 tổng diện tích bề mặt mối nối kết cấu hàn hút chân không trên toàn bộ tấm làm mát.
Diện tích bề mặt liên kết kết cấu cao này liên kết hiệu quả tấm nắp phía trên với đế phía dưới tại hơn 40 gân tuyến tính liên tục riêng biệt, biến tấm thành một dầm hộp nhiều vách phân phối đều ứng suất kéo áp thủy lực qua hàng trăm mối nối liên khối.
4. Quy trình Hàn Cao-chân không Không-thuốc-hàn
Yếu tố quyết định để đạt được xếp hạng nổ 4.2 MPa nằm ở việc kiểm soát chính xác chu kỳ nhiệt Hàn Cao-chân không (HVB).
4.1 Tiền xử lý Bề mặt: Khử oxy hóa Chính xác bằng Siêu âm
Trước khi nạp vào lò chân không, tất cả các thành phần nhôm trải qua chuỗi làm sạch hóa học 4 giai đoạn có thời gian nghiêm ngặt:
- Tẩy dầu mỡ kiềm trong bể siêu âm tự động (60°C, 40 kHz) để loại bỏ tất cả cặn hydrocarbon và dung dịch gia công.
- Rửa xối nước khử ion (18 MΩ·cm).
- Ngâm axit khử oxy hóa có kiểm soát trong bể nitric-hydrofluoric để tắt bỏ lớp oxit bản địa và tạo ra bề mặt oxit đồng đều dưới nanomét.
- Sấy khô bằng không khí sạch nóng (80°C, môi trường phòng sạch ISO Class 7). Các chi tiết được lắp ráp với các đồ gá kẹp lò xo molypden chịu nhiệt cao trong khung thời gian lắp ráp bắt buộc là 4 giờ.
5. Thử nghiệm Phá hủy & Đảm bảo Chất lượng: Xác minh Nổ 4.2MPa
Để chứng nhận tấm làm mát cho nền tảng xe hạng nhất của khách hàng, Altus Precision đã đưa các đơn vị mẫu ngẫu nhiên từ mỗi lô sản xuất qua thử nghiệm ramp áp suất thủy lực phá hủy trong buồng chứa thử nổ chuyên dụng của chúng tôi.
5.1 Quy trình Thử nghiệm Nổ Phá hủy
- Tấm làm mát được lắp các đầu đo biến dạng chính xác cao qua tâm tấm nắp phía trên và các cụm manifold vào/ra chất lỏng.
- Thể tích bên trong được làm sạch hoàn toàn không khí và bơm đầy dầu thử nghiệm thủy lực đã hiệu chuẩn (độ nhớt 32 cSt).
- Một bơm servo-thủy lực vòng kín tăng áp suất với tốc độ được kiểm soát là 0.1 MPa/giây:
- Điểm Giữ 1 (1.5 MPa / 15 bar - Vận hành): Giữ 10 phút. Không mất áp suất; độ võng tâm tối đa: <0.03 mm.
- Điểm Giữ 2 (2.5 MPa / 25 bar - Thử): Giữ 30 phút. Không tụt áp; không biến dạng dẻo vĩnh viễn sau khi xả áp.
- Ramp Phá hủy (>2.5 MPa → Nổ): Tiếp tục tăng áp suất cho đến khi mất khả năng chứa chất lỏng vật lý.
5.2 Phân tích hư hỏng: Ưu điểm của khớp nối đơn khối
Khi tấm làm mát cuối cùng đạt đến điểm vỡ vật lý ở 4.65 MPa (46.5 bar / 674 psi)—vượt xa yêu cầu 4.2 MPa của khách hàng—kiểm tra pháp y sau phá hủy đã phát hiện một kết quả đáng chú ý:
> Phát hiện pháp y chính: > Không có bất kỳ mối nối hàn chân không hay vách ngăn kênh nào bị bong tách hoặc tách lớp. Thay vào đó, hư hỏng xảy ra thông qua mỏng dần thành ống do kéo dẻo và vỡ cắt của tấm nền kim loại Al 3003 gần với một gờ lắp ngoài. Điều này đã chứng minh một cách dứt khoát rằng cường độ cắt của mối nối hàn chân không vượt quá cường độ kéo tối đa (UTS) của hợp kim nhôm gốc, mang lại một bộ trao đổi nhiệt đơn khối thực sự.
6. Kiểm tra mặt cắt ngang kim loại học và xác minh khuyết tật khớp nối
Sau thử nghiệm bụng phá hủy, các mặt cắt ngang mẫu được cắt bằng cắt dây EDM bánh xe kim cương chính xác, gắn vào nhựa epoxy, đánh bóng xuống còn 0,05 μm silica keo, và kiểm tra dưới kính hiển vi điện tử quét (SEM) và kim loại học quang học:
- Hình thành góc lượn (fillet): Các góc lượn lõm đối xứng, trơn tru được hình thành dọc theo mỗi vách ngăn bên trong kênh với góc tiếp xúc liên tục <25°, loại bỏ hoàn toàn tập trung ứng suất khía cơ khí.
- Tỷ lệ khuyết tật khớp nối: Quét siêu âm (C-SAM) và phân tích hình ảnh SEM đã xác nhận tỷ lệ khuyết tật tổng hợp <1.8%, vượt trội hơn nhiều so với tiêu chuẩn cho phép của ngành ô tô là <10%-15%.
- Ranh giới liên kim: Liên kết kim loại hoàn chỉnh giữa vật liệu hàn Al-Si và ranh giới hạt Al 6063 không có vi nứt, bọt khí hydro hoặc tạp chất oxit.
7. Tăng tốc chuỗi cung ứng: Rút ngắn thời gian hoàn thành từ 8 tuần xuống 3 tuần
Trong lĩnh vực EV phát triển nhanh, thời gian ra thị trường là yếu tố then chốt. Các nhà cung cấp giải pháp làm mát cấp 1 truyền thống đã báo giá cho khách hàng 8 đến 10 tuần cho công cụ nguyên mẫu và sản xuất mẫu ban đầu do phụ thuộc vào các nhà thầu phụ hàn CAB bên ngoài và khuôn dập chuyên dụng.
Altus Precision đã triển khai Khung DFM Nhiệt Chính Xác Trọn Gói Linh Hoạt của chúng tôi:
- Loại bỏ khuôn cứng: Bằng cách sử dụng phay vi mô CNC 5 trục tốc độ cao đa trục trực tiếp từ phôi đặc/phôi đùn, chúng tôi đã bỏ qua hoàn toàn thời gian chờ khuôn dập cứng 4 tuần đồng thời cho phép lặp lại nhanh chóng hình học kênh.
- Lò chân không cao nội bộ: Tất cả chu trình hàn chân không, chu trình nhiệt và làm nguội nitơ đều được thực hiện nội bộ tại Altus Precision, loại bỏ sự chậm trễ vận chuyển của nhà thầu phụ và sự đổ lỗi về chất lượng.
- Kiểm tra khối phổ kế heli tích hợp: Mỗi đơn vị nguyên mẫu đều trải qua quá trình rà heli buồng chân không tự động trước khi giao cho khách hàng, đảm bảo không có khuyết tật khi xuất xưởng.
8. Câu hỏi thường gặp (FAQ)
Câu 1: Ưu điểm chính của hàn chân không so với hàn ma sát khuấy (FSW) cho các tấm làm mát lỏng là gì?
Trả lời: Hàn ma sát khuấy chỉ bịt kín chu vi ngoài của tấm; nó không thể liên kết các vách ngăn bên trong hình xoắn ốc mà không nghiền nát chúng dưới vai công cụ quay. Dưới áp suất thủy lực lớn (>2.5 MPa), các nắp FSW không liên kết sẽ phồng ra ngoài và vỡ dọc theo chân mối hàn. Ngược lại, hàn chân không đạt được liên kết kim loại 100% trên mọi vách ngăn bên trong và mối nối chu vi đồng thời, biến tấm làm mát thành cấu trúc tổ ong cứng, đơn khối có khả năng chịu áp suất bụng >4.2 MPa.
Câu 2: Tại sao hàn không chất trợ dung là điều cần thiết cho hệ thống quản lý nhiệt pin (BTMS)?
Trả lời: Trong các vòng làm mát pin, ngay cả dấu vết ở mức phần triệu của cặn florua hoặc clorua ăn mòn từ chất trợ dung hóa học (như Nocolok) cũng thấm vào chất làm mát nước-etylen glycol theo thời gian. Điều này làm giảm điện trở suất của chất làm mát, tăng nguy cơ đoản mạch điện cao áp và gây ra hiện tượng ăn mòn điện hóa cục bộ trong các thành kênh mỏng. Quy trình hàn không chất trợ dung chân không cao của Altus Precision hoạt động ở mức 10-5 mbar sử dụng khử oxy bằng hơi magiê, để lại không có cặn hóa học bên trong các kênh nội bộ.
Câu 3: Làm thế nào để duy trì độ phẳng và ngăn cong vênh nhiệt trong quá trình hàn chân không?
Trả lời: Nhôm có hệ số giãn nở nhiệt cao (≈ 23 × 10-6/K), khiến các tấm làm mát pin cỡ lớn dễ bị cong vênh trong quá trình gia nhiệt 590^°C. Chúng tôi giảm thiểu cong vênh nhiệt thông qua các đồ gá kẹp bằng graphit gia công chính xác và lò xo molypden, áp đặt áp suất phẳng đồng đều, tự bù trong suốt chu trình giãn nở nhiệt và đông đặc. Độ phẳng của tấm đế sau khi hàn được duy trì trong khoảng <0,20 mm trên khẩu độ 600mm, đảm bảo tiếp xúc giao diện nhiệt chặt chẽ với các mô-đun tế bào pin.
Câu 4: Altus Precision có thể mở rộng quy mô từ nguyên mẫu nhanh lên sản xuất hàng chục nghìn đơn vị không?
Trả lời: Có. Cơ sở của chúng tôi vận hành các lò sản xuất chân không cao nhiều buồng với công suất mỗi mẻ vượt quá 50 đến 120 tấm làm mát cỡ lớn, được hỗ trợ bởi các tế bào phay CNC rô-bốt tự động và các trạm kiểm tra CMM đa trục. Chúng tôi hỗ trợ các chương trình kỹ thuật từ nguyên mẫu Kiểm tra Bài viết Ban đầu (FAI) đến khối lượng sản xuất cấp ô tô hàng nghìn đơn vị theo hệ thống quản lý chất lượng ISO 9001.
9. Đẩy nhanh phát triển làm mát lỏng áp suất cao của bạn
Bạn đang phát triển các tấm làm mát lỏng cho pin EV thương mại, bộ nghịch lưu truyền động cao áp hoặc hệ thống lưu trữ năng lượng nhiều megawatt (BESS)? Đừng thỏa hiệp về an toàn áp suất bụng hoặc chịu đựng chất trợ dung hóa học ăn mòn.
Altus Precision mang đến:
- Độ tin cậy áp suất cao đã được xác minh: Áp suất bụng được chứng nhận lên đến 4.2 MPa-5.0 MPa.
- Hàn chân không cao không chất trợ dung 100%: Không nhiễm bẩn hóa học bên trong.
- Kiểm tra không phá hủy hoàn chỉnh: Khối phổ kế heli buồng chân không (<1× 10⁻⁹ mbar·L/s) và chứng nhận kích thước CMM.
- Thời gian hoàn thành nhanh: Mẫu nguyên mẫu nhanh được giao chỉ trong 3 tuần.
👉 Gửi các tệp CAD của bạn ngay hôm nay để đánh giá DFM kỹ thuật và báo cáo thử nghiệm đã khử thông tin nhạy cảm:
- Trang web: altusprecision.com
- Liên hệ kỹ thuật trực tiếp:
info@altusprecision.com - Yêu cầu DFM & báo giá tấm làm mát: Tải lên CAD 3D (STEP / IGES)


