
Aluminiowa płyta chłodząca cieczą do pakietów akumulatorów EV testowana na rozerwanie przy 4,2 MPa: Studium przypadku produkcyjnego
> Streszczenie techniczne dla kadry zarządzającej: > W wysokonapięciowych komercyjnych pakietach akumulatorów pojazdów elektrycznych (EV) oraz w ciężkim komercyjnym transporcie elektrycznym zapobieganie katastrofalnemu niekontrolowanemu wzrostowi temperatury wymaga ekstremalnej integralności chłodzenia cieczą. Niniejsze studium przypadku produkcyjnego dokumentuje, w jaki sposób Altus Precision zaprojektował, wytworzył i zwalidował niestandardową płytę chłodzącą cieczą lutowaną w próżni dla tier-1 północnoamerykańskiego producenta komercyjnych pojazdów elektrycznych. Zastosowanie wymagało ciśnienia roboczego 1,5 MPa (15 bar), ciśnienia próbnego 2,5 MPa oraz bezkompromisowego minimalnego progu niszczącego rozerwania 4,2 MPa (42 bar / 609 psi) — przy jednoczesnym zachowaniu zerowego wewnętrznego zanieczyszczenia topnikiem i ścisłej jednorodności przepływu chłodziwa (ΔT < 2,5°C na 192 ogniwach akumulatorowych pryzmatycznych). Łącząc labiryntowe mikrożeberka serpentynowe frezowane 5-osiowym CNC w Al 6063-T6 z lutowaniem twardym bez topnika w wysokiej próżni przy 10-5 mbar z użyciem warstw pośrednich Al-Si, Altus Precision osiągnął 100% monolityczną integralność połączeń, szczelność helową <1 × 10⁻⁹ mbar·L/s oraz skrócił czas realizacji od prototypu do dostawy z 8 tygodni do 3 tygodni.
1. Kontekst projektu: Wyzwanie akumulatorowe komercyjnego EV pod wysokim ciśnieniem
Komercyjne pojazdy elektryczne (samochody ciężarowe klasy 6–8, autobusy komunikacji miejskiej oraz ciężkie wywrotki górnicze) pracują w cyklach termicznych i mechanicznych znacznie bardziej dotkliwych niż samochody osobowe:
- Szybkie ładowanie ultra-wysokim prądem (MCS 350 kW–1 MW): Pakiety akumulatorowe wytrzymują lokalne nagrzewanie Joule'a przekraczające 85 W na ogniwo podczas ciągłych szczytowych cykli szybkiego ładowania.
- Ścisłe limity jednorodności temperatury: Aby zapobiec przedwczesnej degradacji pojemności ogniw, zmienność temperatury między ogniwami w całej wielomodułowej tacce nie może przekraczać ΔT ≤ 2,5°C–3,0°C przy szczytowych obciążeniach termicznych.
- Dynamiczne uderzenia hydrauliczne i skoki ciśnienia: Pętle chłodziwa doświadczają silnych skoków ciśnienia (uderzenia hydrauliczne, przebiegi przejściowe przy rozruchu/zatrzymaniu pompy, rozszerzalność cieplna). Podczas gdy normalne ciśnienie robocze wynosi 1,5 MPa (15 bar), specyfikacje inżynieryjne klienta wymagały minimalnego niszczącego ciśnienia rozerwania wynoszącego 4,2 MPa (42 bar / 609 psi).
- Zerowa przewodność elektryczna i zerowy szlam: Ponieważ płyta chłodząca cieczą znajduje się bezpośrednio pod modułami akumulatorowymi wysokiego napięcia 800 V, wewnętrzne zanieczyszczenie chłodziwa chemicznym topnikiem lutowniczym lub metalicznymi zadziorami może spowodować przebicie dielektryczne, lokalną korozję galwaniczną lub zatkanie kanałów przepływu.
2. Dlaczego konwencjonalne procesy produkcyjne zawiodły
Przed nawiązaniem współpracy z Altus Precision klient ocenił dwie konwencjonalne ścieżki wytwarzania, z których obie nie przeszły walidacji motoryzacyjnej:
2.1 Tryb awarii A: Lutowanie w atmosferze kontrolowanej (CAB / topnik Nocolok)
Lutowanie w atmosferze kontrolowanej z użyciem topnika fluoroaluminiowego potasu jest tradycyjnym standardem przemysłu motoryzacyjnego dla chłodnic i wymienników ciepła. Jednakże w przypadku grubościennej płyty chłodzącej wysokiego ciśnienia z ciasnymi kanałami serpentynowymi:
- Uwięzienie żrących pozostałości: Pasta topnikowa nałożona wewnątrz ślepych kanałów przepływowych nie może być całkowicie wypłukana po lutowaniu. Przez ponad 300 cykli szoku termicznego (-40°C ⇔ +85°C) resztkowy kwaśny topnik przedostał się do chłodziwa glikolowego, zakwaszając płyn (pH < 6,0) i powodując katastrofalne wżery punktowe.
- Zagłodzenie kanałów: Stwardniałe grudki topnika odrywały się pod wpływem turbulentnego przepływu cieczy (Re > 4000), migrując w dół i całkowicie zatykając trzy zewnętrzne mikrokanały, tworząc śmiertelnie niebezpieczne zlokalizowane gorące miejsce o temperaturze +78°C podczas testów szybkiego ładowania 350 kW.
2.2 Tryb awarii B: Zgrzewanie tarciowe z mieszaniem (FSW)
Zgrzewanie tarciowe z mieszaniem jest procesem łączenia w stanie stałym powszechnie rozważanym do aluminiowych płyt chłodzących. Jednakże:
- Ograniczenia proporcji wewnętrznych żeberek: FSW wymaga ogromnego nacisku narzędzia kucia w dół (10–25 kN). Aby zapobiec zapadaniu się wewnętrznych kanałów chłodzących pod obracającym się narzędziem ramiennym, wewnętrzne żebra finowe musiały być wykonane nietypowo grube (>3,5 mm), co znacząco zmniejszało efektywną powierzchnię wymiany ciepła.
- Słabość wad korzeniowych przy rozerwaniu 4,0+ MPa: Ponieważ FSW łączy jedynie wzdłuż górnych szwów obwodowych, wewnętrzne żebra działowe kanałów pozostały niepołączone z płytą pokrywy. Pod niszczącym ciśnieniem rozerwania ciśnienie hydrauliczne spowodowało wybrzuszenie niepołączonej blachy pokrywy na zewnątrz jak membrany, rozrywając spoinę u nasady przy zaledwie 2,6 MPa do 2,9 MPa, znacznie poniżej wymaganego limitu 4,2 MPa.
Lutowanie CAB (z topnikiem)
- Wymywanie topnika: Resztkowy topnik rozpuszcza się w chłodziwie, powodując korozję galwaniczną.
- Ryzyko zatkania: Spieczone cząsteczki topnika blokują mikrokanały i zagładzają obwody chłodzenia akumulatora.
- Ciśnienie rozerwania: ~3,1 MPa (niespójne zwilżanie spoiny z powodu pustek po topniku).
Zgrzewanie tarciowe z mieszaniem (FSW)
- Niepołączone żebra wewnętrzne: Górna pokrywa wybrzusza się pod obciążeniem hydraulicznym, ponieważ żebra wewnętrzne nie mogą być zgrzewane.
- Kara za powierzchnię termiczną: Żebra muszą być powiększone (>3,5 mm), aby wytrzymać siły wciskania narzędzia.
- Ciśnienie rozerwania: 2,6 – 2,9 MPa (zmęczeniowe pęknięcie nasady przy dynamicznych impulsach).
Lutowanie w wysokiej próżni bez topnika
- 100% połączenie monolityczne: Każde żebro wewnętrzne i kołnierz zewnętrzny łączone są jednocześnie.
- Zerowa pozostałość topnika: Atmosfera wysokiej próżni 10⁻⁵ mbar; czyste połączenie eutektyczne Al-Si.
- Ciśnienie rozerwania: Zweryfikowane 4,2 – 4,8 MPa (rozweranie następuje w materiale bazowym, nie w złączu).
3. Rozwiązanie inżynieryjne: metalurgia i projekt labiryntu 5-osiowego CNC
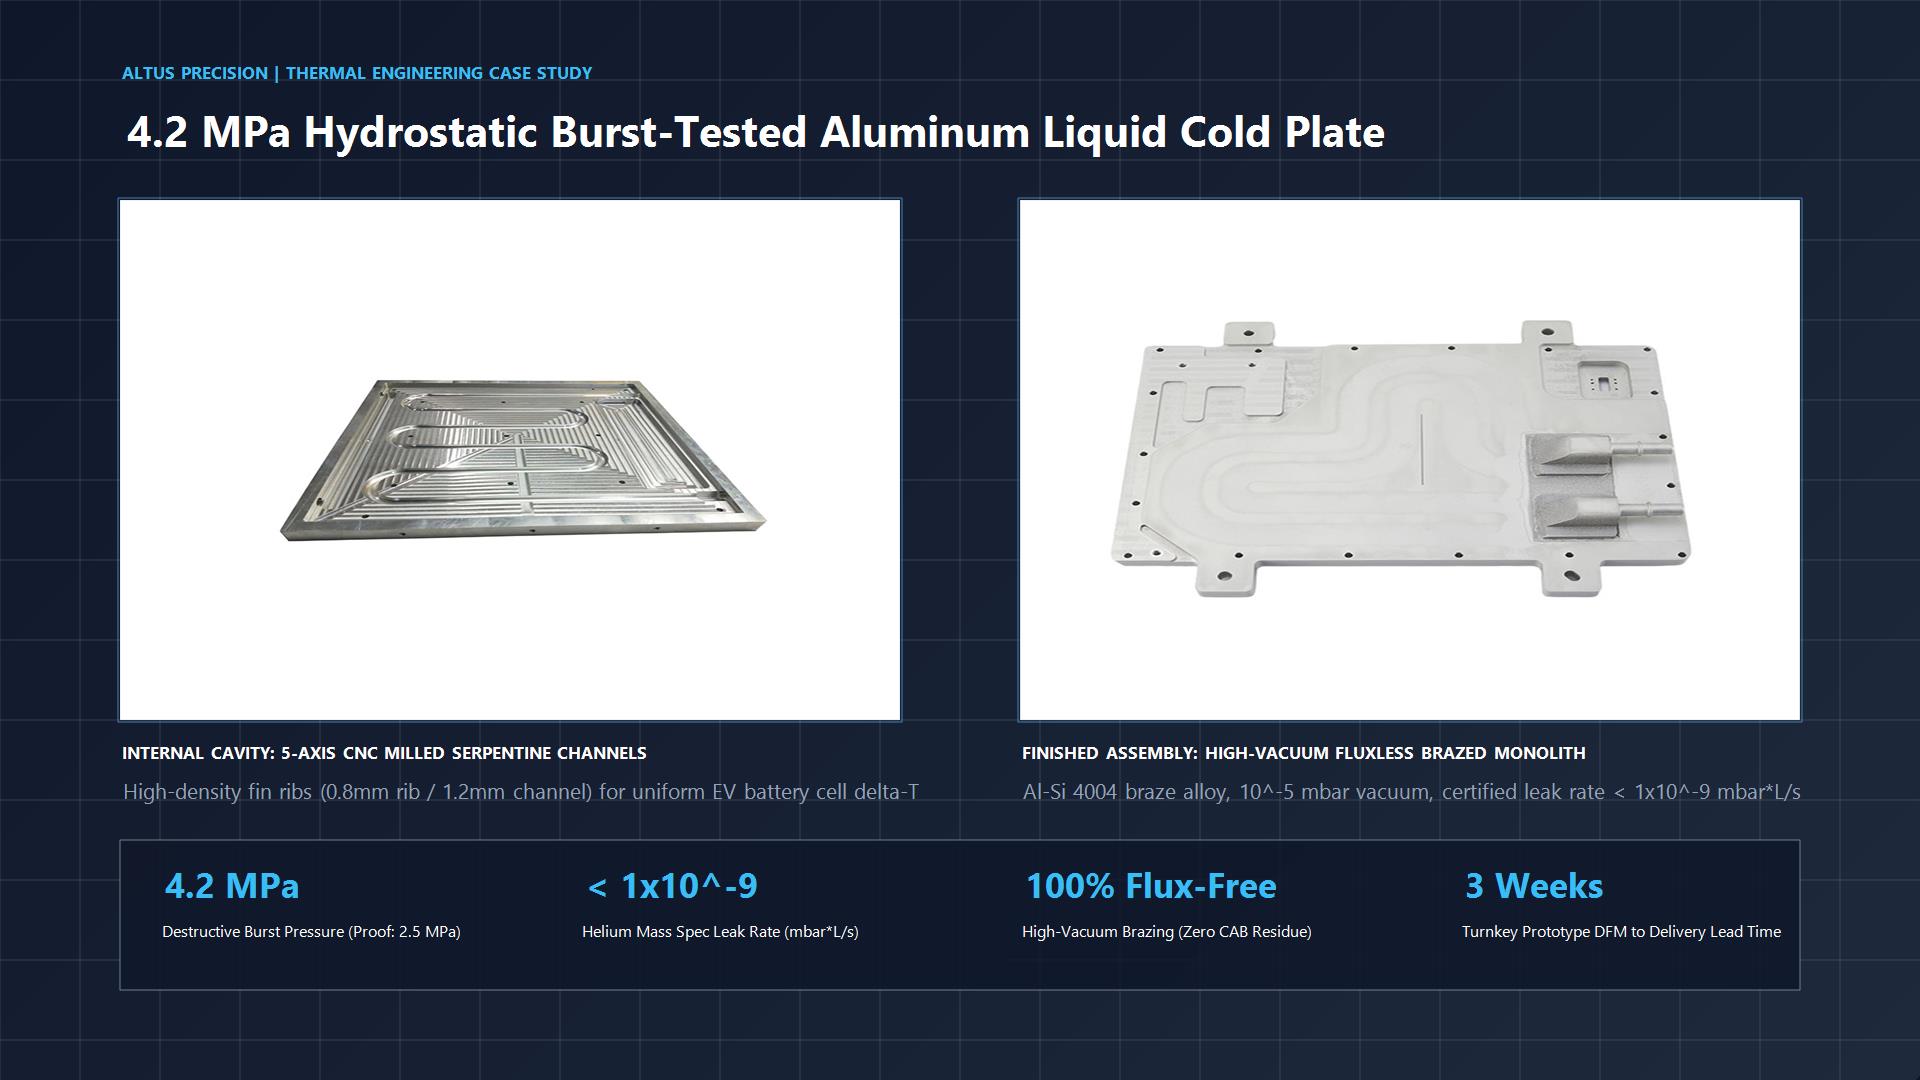
Aby osiągnąć zarówno wysokie ciśnienie rozerwania, jak i jednorodne przekazywanie ciepła, Altus Precision przeprojektował płytę chłodzącą na dwuczęściowy precyzyjny zespół: płyta bazowa z Al 6063-T6 frezowana CNC w połączeniu z blachą pokrywy platerowaną Al 3003-H14.
3.1 Uzasadnienie doboru materiałów
- Płyta bazowa: Wyciskana płyta Al 6063-T6
- Przewodność cieplna: λ ≈ 201 W/(m·K).
- Granica plastyczności: σy ≥ 210 MPa; Wytrzymałość na rozciąganie: σu ≥ 245 MPa.
- Al 6063 oferuje lepszą wytrzymałość mechaniczną i zdolność do utwardzania wydzieleniowego po lutowaniu w porównaniu do aluminium serii 1000, zapewniając, że wewnętrzne ścianki finów nie wyginają się ani nie pełzają pod wpływem silnych impulsów ciśnienia cyklicznego (0 → 1,5 MPa przy 2 Hz).
- Płyta pokrywy i stop lutowniczy: Al 3003 platerowany 4004 (Al-Si10-Mg1,5)
- Rdzeń: Al 3003-H14 o wysokiej odporności na korozję w wodnych środowiskach glikolowych.
- Warstwa platerowana: Obie strony platerowane 8%–10% grubości stopem lutowniczym 4004 (solidus 555°C, likwidus 592°C). Zawartość magnezu (1,0%–1,5%) działa jako wewnętrzny getter fazy gazowej podczas nagrzewania próżniowego, rozbijając oporny rodzimy tlenek glinu (Al2O3) bez konieczności stosowania żrących topników chemicznych.
3.2 Mikrofrezowanie 5-osiowym CNC kanałów labiryntowych serpentynowych
Zamiast prostych prostych kanałów, Altus Precision zaprojektował zoptymalizowaną architekturę serpentynową o przeciwprądowym przepływie z dwoma wlotami:
- Szerokość żebra: 0,85 mm ± 0,02 mm
- Szerokość kanału: 1,20 mm ± 0,02 mm
- Głębokość kanału: 4,20 mm (stosunek kształtu: ~3,5:1)
- Szerokość górnego pasa uszczelniającego: 1,80 mm szerokości ciągłe pasy stykowe wzdłuż każdej wewnętrznej przegrody kanału, zapewniając ponad 120 cm2 łącznej powierzchni złącza konstrukcyjnego lutowanego w próżni w całej płycie chłodzącej.
Ta duża powierzchnia łączenia strukturalnego skutecznie wiąże górną płytę pokrywy z dolną płytą bazową za pośrednictwem ponad 40 odrębnych ciągłych żeberek liniowych, przekształcając płytę w wieloprętowy dźwigar skrzynkowy, który rozkłada naprężenia rozciągające ciśnienia hydraulicznego równomiernie na setki monolitycznych złączy.
4. Proces lutowania twardego w wysokiej próżni bez topnika
Czynnikiem decydującym o osiągnięciu wartości rozerwania 4,2 MPa jest precyzyjna kontrola cyklu termicznego Lutowania w wysokiej próżni (HVB).
4.1 Obróbka wstępna powierzchni: ultradźwiękowa precyzyjna deoksydacja
Przed załadowaniem do pieca próżniowego wszystkie elementy aluminiowe przechodzą ściśle odmierzoną 4-etapową sekwencję czyszczenia chemicznego:
- Odtłuszczanie alkaliczne w automatycznej łaźni ultradźwiękowej (60°C, 40 kHz) w celu usunięcia wszelkich pozostałości węglowodorów i cieczy obróbkowych.
- Płukanie kaskadowe wodą dejonizowaną (18 MΩ·cm).
- Kontrolowane trawienie kwasowe deoksydujące w kąpieli kwasu azotowo-fluorowodorowego w celu usunięcia rodzimej warstwy tlenku i uzyskania jednorodnego profilu tlenku na poziomie subnanometrowym.
- Suszenie gorącym powietrzem w cleanroomie (80°C, środowisko cleanroom klasy ISO 7). Części są montowane z uchwytami zaciskowymi ze sprężynami molibdenowymi odpornymi na wysokie temperatury w obowiązkowym 4-godzinnym oknie montażowym.
5. Testy niszczące i zapewnienie jakości: weryfikacja rozerwania przy 4,2 MPa
Aby certyfikować płytę chłodzącą dla platformy pojazdu tier-1 klienta, Altus Precision poddał losowe próbki z każdej partii produkcyjnej niszczącemu testowi rampy ciśnienia hydraulicznego w naszej specjalistycznej celi testów rozerwania.
5.1 Procedura testu niszczącego rozerwania
- Płyta chłodząca jest wyposażona w precyzyjne tensometry w centrum górnej pokrywy oraz w kolektorach wlotu/wylotu cieczy.
- Objętość wewnętrzna jest całkowicie odpowietrzona i wypełniona skalibrowanym olejem hydraulicznym testowym (lepkość 32 cSt).
- Pompa serwo-hydrauliczna w obiegu zamkniętym zwiększa ciśnienie w kontrolowanym tempie 0,1 MPa/s:
- Punkt przetrzymania 1 (1,5 MPa / 15 bar — roboczy): 10-minutowe przetrzymanie. Zerowy spadek ciśnienia; maksymalne ugięcie środka: <0,03 mm.
- Punkt przetrzymania 2 (2,5 MPa / 25 bar — próbny): 30-minutowe przetrzymanie. Zerowy spadek ciśnienia; zerowe trwałe odkształcenie plastyczne po dekompresji.
- Rampa niszcząca (>2,5 MPa → Rozerwanie): Kontynuacja rampy ciśnienia do fizycznej utraty szczelności.
5.2 Analiza awarii: Przewaga monolitycznego złącza
Gdy płyta chłodząca ostatecznie uległa fizycznemu rozerwaniu przy 4,65 MPa (46,5 bar / 674 psi) — znacznie powyżej wymogu klienta wynoszącego 4,2 MPa — sekcyjne badanie kryminalistyczne ujawniło niezwykłe odkrycie:
> Kluczowe odkrycie kryminalistyczne: > Ani jedna próżniowo lutowana spoina ani żebra dzielące kanały nie wykazały rozłączenia ani łuszczenia złącza. Zamiast tego awaria nastąpiła poprzez plastyczne ścienienie ścianki przy rozciąganiu i pęknięcie ścinające blachy bazowej Al 3003 przylegającej do zewnętrznego wspornika montażowego. To definitywnie dowiodło, że wytrzymałość ścinająca złącza lutowanego próżniowo przekroczyła ostateczną wytrzymałość na rozciąganie (UTS) stopu macierzystego aluminium, zapewniając prawdziwie monolityczny wymiennik ciepła.
6. Przekrój metalograficzny i weryfikacja pustek złącza
Po destrukcyjnych testach rozerwania, próbki przekrojów zostały wycięte precyzyjnym drutem EDM z tarczą diamentową, osadzone w żywicy epoksydowej, wypolerowane do 0,05 μm koloidalnej krzemionki i zbadane pod mikroskopią elektronową (SEM) oraz mikroskopią optyczną:
- Tworzenie narożnika: Symetryczne, gładkie wklęsłe narożniki utworzyły się wzdłuż każdej wewnętrznej przegrody kanału z ciągłym kątem zwilżania <25°, całkowicie eliminując koncentracje naprężeń mechanicznych karbu.
- Udział pustek złącza: Skanowanie ultradźwiękowe (C-SAM) i analiza obrazu SEM potwierdziły łączny udział pustek <1,8%, znacznie lepszy niż standard branży motoryzacyjnej dopuszczający <10%-15%.
- Granica międzymetaliczna: Pełna metalurgiczna koalescencja między spoiwem lutowniczym Al-Si a granicami ziaren Al 6063 bez mikropęknięć, pęcherzy wodorowych ani wtrąceń tlenkowych.
7. Przyspieszenie łańcucha dostaw: Skrócenie czasu realizacji z 8 tygodni do 3 tygodni
W dynamicznym sektorze pojazdów elektrycznych czas wejścia na rynek jest kluczowy. Tradycyjni dostawcy chłodzenia z grupy tier-1 wyceniali dla klienta od 8 do 10 tygodni na prototypowanie oprzyrządowania i wstępną produkcję próbek ze względu na poleganie na zewnętrznych podwykonawcach lutowania CAB oraz dedykowanych tłocznikach.
Altus Precision wdrożył nasze zwinny Kompleksowe Ramy Precyzyjnej Termicznej DFM:
- Eliminacja twardego oprzyrządowania: Dzięki zastosowaniu wielowrzecionowego szybkiego mikrofrezowania CNC 5-osiowego bezpośrednio z pełnego materiału/wyttoczenia, całkowicie ominęliśmy 4-tygodniowy czas realizacji twardego tłocznika, jednocześnie umożliwiając szybką iterację geometrii kanałów.
- Własne piece wysokopróżniowe: Wszystkie cykle lutowania próżniowego, cyklowania termicznego i hartowania azotem były wykonywane wewnętrznie w Altus Precision, eliminując opóźnienia transportowe podwykonawców i przerzucanie odpowiedzialności za jakość.
- Zintegrowane testy spektrometrem masowym helu: Każda pojedyncza jednostka prototypowa przeszła automatyczne wykrywanie helu w komorze próżniowej przed wysyłką do klienta, gwarantując zero wad wykrywanych po wyjęciu z pudełka.
8. Najczęściej zadawane pytania (FAQ)
P1: Jaka jest główna zaleta lutowania próżniowego w porównaniu ze zgrzewaniem tarciowym (FSW) dla ciekłych płyt chłodzących?
Odpowiedź: Zgrzewanie tarciowe uszczelnia jedynie zewnętrzny obwód płyty; nie może łączyć wewnętrznych żeber przegrody serpentynowej bez ich zgniecenia pod obracającym się ramieniem narzędzia. Przy wysokich ciśnieniach hydraulicznych (>2,5 MPa) niezwiązane pokrywy FSW wybrzuszają się na zewnątrz i pękają wzdłuż rdzenia spoiny. Natomiast lutowanie próżniowe zapewnia 100% metalurgiczne połączenie każdego wewnętrznego żebra i spoiny obwodowej jednocześnie, przekształcając płytę chłodzącą w sztywną, monolityczną strukturę plastra miodu zdolną wytrzymać ciśnienia rozerwania >4,2 MPa.
P2: Dlaczego lutowanie bez topnika jest niezbędne dla systemów zarządzania termicznego akumulatorów (BTMS)?
Odpowiedź: W obiegach chłodzenia akumulatorów nawet śladowe ilości (części na milion) korozyjnych pozostałości fluorków lub chlorków z topników chemicznych (takich jak Nocolok) przenikają z czasem do glikolu etylenowego z wodą w chłodziwie. To obniża rezystywność chłodziwa, zwiększa ryzyko zwarć elektrycznych wysokiego napięcia i wywołuje lokalną korozję galwaniczną w cienkich ściankach kanałów. Wysokopróżniowe lutowanie bez topnika firmy Altus Precision pracuje przy 10-5 mbar z użyciem odtleniania parami magnezu, pozostawiając zero pozostałości chemicznych wewnątrz kanałów.
P3: Jak utrzymujecie płaskość i zapobiegaacie odkształceniom termicznym podczas lutowania próżniowego?
Odpowiedź: Aluminium ma wysoki współczynnik rozszerzalności cieplnej (≈ 23 × 10-6/K), co sprawia, że wielkoformatowe płyty chłodzące akumulatorów są podatne na odkształcenia podczas grzania do 590°C. Łagodzimy odkształcenia termiczne za pomocą precyzyjnie obrobionych uchwytów zaciskowych z grafitu i sprężyn molibdenowych, które wywierają równomierny, samokompensujący się nacisk płaski przez cały cykl rozszerzalności cieplnej i krzepnięcia. Płaskość płyty bazowej po lutowaniu jest utrzymywana w granicach <0,20 mm na rozpiętości 600 mm, gwarantując pewne przyleganie termiczne do modułów ogniw akumulatorowych.
P4: Czy Altus Precision może skalować się od szybkiego prototypowania do dziesiątek tysięcy sztuk produkcyjnych?
Odpowiedź: Tak. Nasz zakład dysponuje wielokomorowymi produkcyjnymi piecami wysokopróżniowymi o pojemnościach wsadowych przekraczających 50 do 120 wielkoformatowych płyt chłodzących na cykl, wspieranymi przez zautomatyzowane robotyczne cele frezowania CNC i wielosiowe stacje kontroli CMM. Wspieramy programy inżynieryjne od prototypów First Article Inspection (FAI) aż po wielotysięczne wolumeny produkcyjne klasy motoryzacyjnej w ramach systemów zarządzania jakością ISO 9001.
9. Przyspiesz swój rozwój chłodzenia ciekłego wysokociśnieniowego
Czy opracowujesz płyty chłodzące do akumulatorów komercyjnych pojazdów elektrycznych, falowników trakcyjnych wysokiego napięcia lub systemów magazynowania energii (BESS) o mocy wielu megawatów? Nie idź na kompromis w kwestii bezpieczeństwa ciśnienia rozerwania ani nie toleruj korozyjnych topników chemicznych.
Altus Precision dostarcza:
- Zweryfikowana niezawodność wysokociśnieniowa: Certyfikowane ciśnienia rozerwania do 4,2 MPa–5,0 MPa.
- 100% lutowanie wysokopróżniowe bez topnika: Zero wewnętrznego zanieczyszczenia chemicznego.
- Kompletne badania nieniszczące: Spektrometria masowa helu w komorze próżniowej (<1× 10⁻⁹ mbar·L/s) oraz certyfikacja wymiarowa CMM.
- Tryb ekspresowy: Próbki prototypowe dostarczane już w 3 tygodnie.
👉 Prześlij dziś swoje pliki CAD w celu inżynieryjnej oceny DFM i zanonimizowanego raportu z testów:
- Strona internetowa: altusprecision.com
- Bezpośredni kontakt inżynieryjny:
info@altusprecision.com - Zamów DFM i wycenę płyty chłodzącej: Prześlij CAD 3D (STEP / IGES)


